
Sheet Moulding Compound หรือที่เรียกกันทั่วไปว่า SMC มีการใช้กันอย่างแพร่หลายในอุตสาหกรรมยานยนต์ ไฟฟ้า การขนส่ง โครงสร้างพื้นฐาน และอุตสาหกรรม คุณค่าของมันไม่เพียงมาจากคุณสมบัติของคอมโพสิตเท่านั้น แต่ยังมาจากความสามารถในการอัดขึ้นรูปชิ้นส่วนขนาดใหญ่ ซับซ้อน และบูรณาการในวงจรการผลิตที่ทำซ้ำได้
สำหรับผู้ผลิต SMC ควรถูกมองว่าเป็นระบบการผลิตที่สมบูรณ์ ไม่ใช่แค่เพียงแผ่นคอมโพสิต การกำหนดสูตรวัสดุ การเตรียมประจุ การออกแบบแม่พิมพ์ อุณหภูมิ แรงกดในการขึ้นรูป โปรไฟล์การปิดการกด และเวลาในการแข็งตัว ทั้งหมดส่งผลต่อส่วนสุดท้าย
คู่มือนี้จะอธิบายคุณสมบัติของวัสดุ กระบวนการขึ้นรูปแบบอัด ข้อกำหนดการกดไฮดรอลิก การควบคุมคุณภาพ กฎการออกแบบ ปัจจัยด้านต้นทุน และการใช้งานทางอุตสาหกรรมที่วิศวกรควรพิจารณาเมื่อวางแผนการผลิต SMC
SMC คืออะไรและทำมาจากอะไร?
SMC เป็นคอมพาวนด์เทอร์โมเซตที่เสริมใยไฟเบอร์ไว้ล่วงหน้า จำหน่ายในรูปแบบแผ่น โดยปกติวัสดุนี้ผลิตขึ้นโดยการรวมเรซินเหลว การเสริมแรงแบบสับ สารตัวเติมแร่ และสารเติมแต่งระหว่างกระบวนการระหว่างฟิล์มตัวพา หลังจากระยะเวลาการสุกที่มีการควบคุม วัสดุจะพัฒนาความหนืดที่จำเป็นสำหรับการจัดการและการอัดขึ้นรูป
เมทริกซ์ที่พบบ่อยที่สุดคือ เรซินโพลีเอสเตอร์ไม่อิ่มตัว โดยเฉพาะงานอุตสาหกรรมและยานยนต์ทั่วไป อาจใช้ระบบไวนิลเอสเทอร์เมื่อต้องการความต้านทานต่อสารเคมีที่สูงขึ้นหรือมีความเหนียวที่ดีขึ้น ในขณะที่ระบบฟีนอลิกและเทอร์โมเซตพิเศษอื่นๆ จะถูกเลือกสำหรับการใช้งานที่ต้องการความร้อน ควัน หรือลักษณะเปลวไฟเฉพาะ
การเสริมแรงมักจะสับใยแก้ว E SMC เชิงพาณิชย์มาตรฐานมักประกอบด้วยใยแก้วประมาณ 20–35% โดยน้ำหนัก ในขณะที่เกรดโครงสร้างอาจใช้ระดับการเสริมแรงที่สูงขึ้นอย่างมาก SMC คาร์บอนไฟเบอร์ยังมีจำหน่ายสำหรับโครงสร้างน้ำหนักเบาประสิทธิภาพสูง แม้ว่าต้นทุนวัสดุจะสูงกว่ามากก็ตาม
สารตัวเติมและสารเติมแต่งก็มีความสำคัญไม่แพ้กัน แคลเซียมคาร์บอเนตอาจใช้เพื่อควบคุมต้นทุนและรีโอโลยี อลูมิเนียมไตรไฮเดรตอาจมีส่วนทำให้เกิดสูตรสารหน่วงไฟ และสารเติมแต่งที่มีรายละเอียดต่ำช่วยลดการหดตัวของแม่พิมพ์และปรับปรุงคุณภาพพื้นผิวที่ทาสี เม็ดสี ตัวเร่งปฏิกิริยา สารช่วยคลายเชื้อรา และสารเพิ่มความหนายังส่งผลต่อวิธีการไหลและการแข็งตัวของสารประกอบอีกด้วย
คุณสมบัติของวัสดุ SMC โดยทั่วไป
คุณสมบัติของ SMC แตกต่างกันไปอย่างมากตามเคมีของเรซิน ปริมาณเส้นใย การวางแนวของเส้นใย ปริมาณการบรรจุของฟิลเลอร์ และสภาวะการขึ้นรูป ค่าต่อไปนี้จึงถือเป็นค่าที่ดีที่สุด ช่วงทางวิศวกรรมทั่วไปมากกว่าข้อกำหนดสากล
| คุณสมบัติ | ช่วงทั่วไป | วิธีทดสอบทั่วไป | ความสำคัญทางวิศวกรรม |
|---|---|---|---|
| ความหนาแน่น | ประมาณ 1.7–2.0 ก./ซม.³ | มาตรฐาน ASTM D792 / ISO 1183 | กำหนดน้ำหนักชิ้นส่วนและข้อกำหนดการชาร์จ |
| ปริมาณใยแก้ว | ประมาณ 20–35 wt.% สำหรับเกรดมาตรฐานหลายเกรด | ISO 1172 หรือวิธีการเฉพาะของซัพพลายเออร์ | ส่งผลต่อความแข็งแรง ความแข็ง และความสามารถในการไหล |
| ความต้านทานแรงดึง | ประมาณ 55–170 เมกะปาสคาล | มาตรฐาน ASTM D638 / ISO 527 | ความสามารถในการรับน้ำหนักของโครงสร้างพื้นฐาน |
| ความแข็งแรงของแรงดัดงอ | ประมาณ 140–250 เมกะปาสคาล | มาตรฐาน มาตรฐาน ASTM D790 / ISO 178 | สำคัญสำหรับแผง ฝาครอบ และตัวเรือน |
| โมดูลัสแรงดัดงอ | ประมาณ 8–15 เกรดเฉลี่ย | มาตรฐาน มาตรฐาน ASTM D790 / ISO 178 | บ่งบอกถึงความแกร่งในการดัดงอ |
| อุณหภูมิการโก่งตัวของความร้อน | มักจะมีอุณหภูมิประมาณ 180–210°C สำหรับเกรดโครงสร้างที่เหมาะสม | มาตรฐาน ASTM D648 / ISO 75 | ประเมินประสิทธิภาพเชิงมิติภายใต้ความร้อนและโหลด |
| อุณหภูมิการเปลี่ยนสถานะคล้ายแก้ว | มักจะมีอุณหภูมิประมาณ 100–160°C ขึ้นอยู่กับสูตรเรซิน | ดีเอ็มเอ/ดีเอสซี | บ่งชี้พฤติกรรมของเมทริกซ์ที่ขึ้นกับอุณหภูมิ |
หมายเหตุทางวิศวกรรม: คุณสมบัติแผ่นข้อมูลและคุณสมบัติของชิ้นส่วนที่เสร็จแล้วจะไม่เหมือนกันเสมอไป ในระหว่างการอัดขึ้นรูป วัสดุจะไหลผ่านโพรงและเส้นใยที่สับอาจอยู่ในแนวเดียวกับทิศทางการไหล เป็นผลให้ประสิทธิภาพแรงดึงหรือแรงดัดงออาจแตกต่างกันไปขึ้นอยู่กับตำแหน่งที่นำชิ้นงานทดสอบออกจากชิ้นส่วนที่ขึ้นรูป
โดยทั่วไปปริมาณเส้นใยที่สูงขึ้นจะช่วยเพิ่มความแข็งและความแข็งแรง แต่ยังทำให้สารประกอบไหลเข้าไปในผนังบาง ซี่โครงลึก หรือบริเวณโพรงยาวได้ยากขึ้น การเลือกใช้วัสดุจึงต้องมีความสมดุล สมรรถนะทางกล ความสามารถในการขึ้นรูป ผิวสำเร็จ ความดันในกระบวนการผลิต และต้นทุนวัสดุ
SMC การอัดขึ้นรูปทำงานอย่างไร
SMC ได้รับการประมวลผลโดยทั่วไปโดยใช้แม่พิมพ์อัดโลหะจับคู่ด้วยความร้อนซึ่งติดตั้งในเครื่องอัดขึ้นรูปไฮดรอลิก ต่างจากการฉีดขึ้นรูปทั่วไป ปกติวัสดุจะไม่ผ่านระบบรันเนอร์และเกต แต่ชิ้นส่วนที่ชั่งน้ำหนักแล้วของ SMC จะถูกวางลงในแม่พิมพ์แบบเปิดโดยตรงแทน ซึ่งเป็นประจุที่ออกแบบมาอย่างระมัดระวัง
การเตรียมการชาร์จ แผ่น SMC ถูกตัดและชั่งน้ำหนักตามมวลชิ้นส่วนและรูปแบบการชาร์จที่ต้องการ
กำลังโหลดแม่พิมพ์ ฟิล์มตัวพาจะถูกเอาออก และประจุของ SMC อยู่ในตำแหน่งในช่องด้านล่างที่ให้ความร้อน
วิธีการที่รวดเร็ว กดปิดอย่างรวดเร็วผ่านส่วนที่ไม่สัมผัสของจังหวะเพื่อลดเวลารอบที่ไม่จำเป็น
ควบคุมการปิดแม่พิมพ์ เมื่อแม่พิมพ์สัมผัสกับ SMC ความเร็วในการปิดจะลดลงเพื่อให้สารประกอบสามารถค่อยๆ ไหลผ่านคาวิตี้ได้
ความดันสะสม. เครื่องอัดจะใช้แรงดันในการขึ้นรูปที่ต้องการในขณะที่อากาศส่วนเกินไหลผ่านระบบระบายอากาศของแม่พิมพ์
รักษาและกดค้างไว้ ความร้อนจากแม่พิมพ์จะกระตุ้นปฏิกิริยาเทอร์โมเซ็ตในขณะที่เครื่องกดจะรักษาแรงดันไว้
การเปิดและการดีดออก เมื่อถึงระดับการแข็งตัวที่ต้องการแล้ว แรงดันจะถูกปล่อยออกมา แม่พิมพ์จะเปิดขึ้น และชิ้นส่วนจะถูกถอดออก
การตัดแต่งและการตรวจสอบ แฟลชจะถูกลบออก และตรวจสอบขนาด สภาพพื้นผิว และประสิทธิภาพของชิ้นส่วนที่สำคัญ
พารามิเตอร์การขึ้นรูป SMC ทั่วไป
| พารามิเตอร์กระบวนการ | ช่วงเริ่มต้นทั่วไป | สิ่งที่ควบคุมมัน |
|---|---|---|
| อุณหภูมิของแม่พิมพ์ | ประมาณ 140–160°ซ | เคมีของเรซิน ความหนาของชิ้นส่วน และระยะเวลาการไหลที่ต้องการ |
| ความดันการปั้น | ประมาณ 3.5–10 MPa สำหรับเกรดทั่วไปหลายเกรด | ปริมาณเส้นใย รูปทรง ความยาวการไหล และความต้องการพื้นผิว |
| การขึ้นรูปโครงสร้างด้วยแรงดันสูง | สามารถเข้าใกล้ 10–15 MPa | โครงสร้างที่มีการเสริมแรงสูงหรือเติมยาก |
| ความคุ้มครองค่าธรรมเนียมเริ่มต้น | มักจะประมาณ 50–90% ของพื้นที่โพรงที่คาดการณ์ไว้ | การไหลของวัสดุที่จำเป็นและการวางแนวของเส้นใย |
| ระยะเวลาการแข็งตัว/แรงกดทับ | มักจะประมาณ 60–180 วินาที | ระบบเรซิน ความหนา และอุณหภูมิแม่พิมพ์ |
ค่าเหล่านี้เป็นช่วงเริ่มต้นที่มีประโยชน์ แต่สูตรการผลิตขั้นสุดท้ายควรได้รับการพัฒนาโดยใช้คำแนะนำในการประมวลผลของซัพพลายเออร์ SMC ที่เลือก และตรวจสอบโดยการทดลองขึ้นรูป
เหตุใดการเคลื่อนไหวของสื่อจึงมีความสำคัญ: โดยปกติแล้วการขึ้นรูป SMC จะทำงานได้ดีที่สุดกับโปรไฟล์การกดแบบเป็นขั้นๆ แทนที่จะใช้ความเร็วปิดแบบเดียว ลำดับทั่วไปคือ แนวทางที่รวดเร็ว → การสัมผัสแบบควบคุม → การปิดการไหลช้า → การสะสมของแรงดัน → การคงความดัน → การปลดปล่อยแบบควบคุม ช่วยให้ผู้ผลิตสามารถลดเวลาว่างให้เหลือน้อยที่สุดในขณะที่ยังคงควบคุมการไหลของวัสดุและการอพยพอากาศ
การปิดเร็วเกินไปหลังจากการสัมผัสอาจทำให้เส้นใยเคลื่อนตัวอย่างรุนแรง ดักจับอากาศ และสร้างแสงแฟลชมากเกินไป การปิดช้าเกินไปอาจทำให้เรซินเริ่มแข็งตัวก่อนที่ซี่โครงหรือมุมที่อยู่ห่างไกลจะเต็มไปหมด แท่นพิมพ์ SMC สมัยใหม่จึงต้องมีการควบคุมทั้งสองอย่างอย่างแม่นยำ ตำแหน่งและแรงกดตลอดรอบการปิด
ข้อกำหนดการออกแบบแม่พิมพ์ SMC และการกดไฮดรอลิก
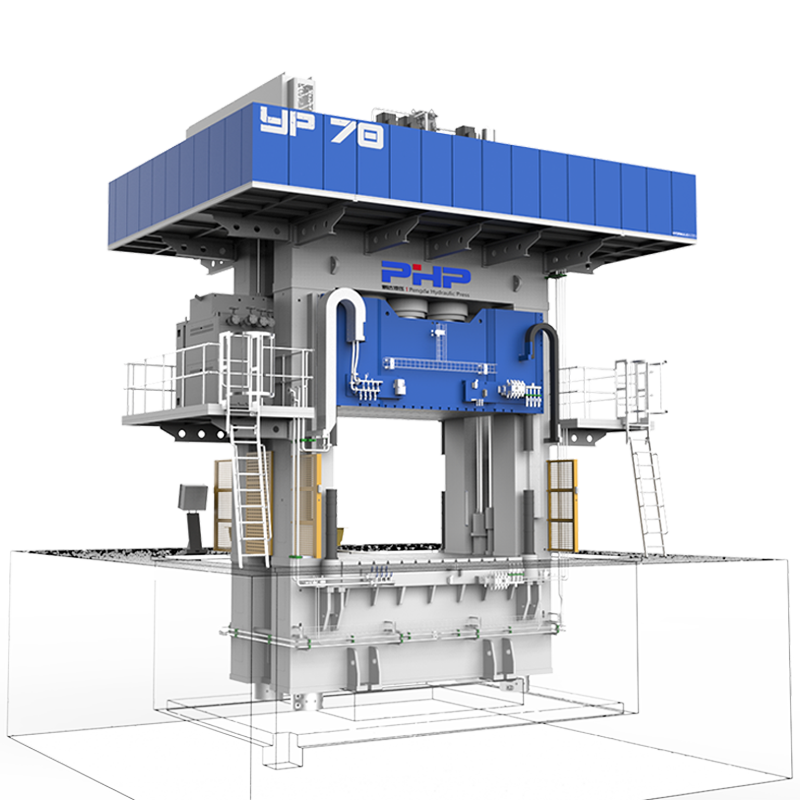
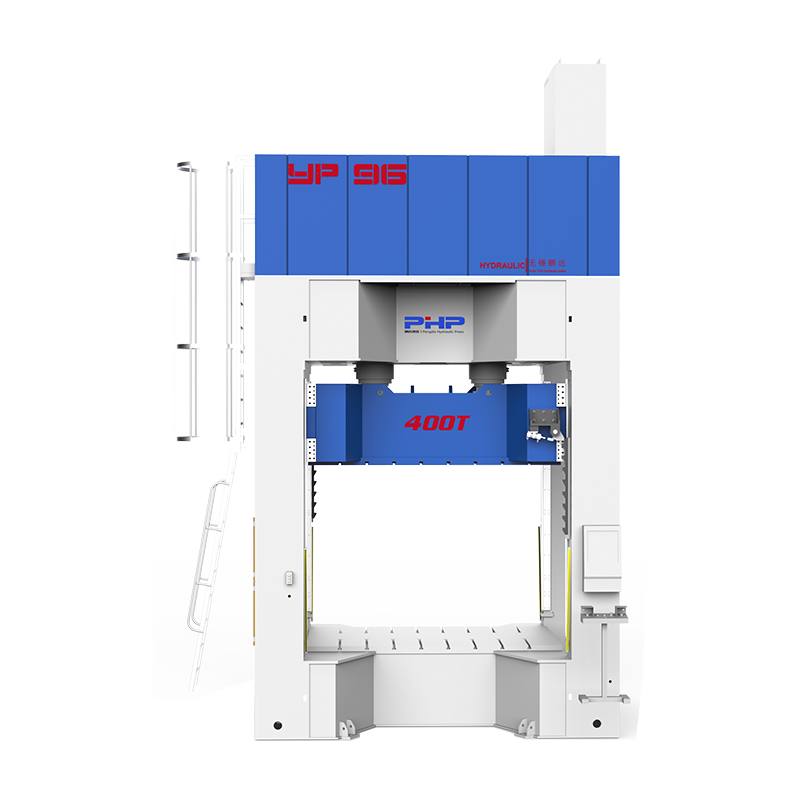
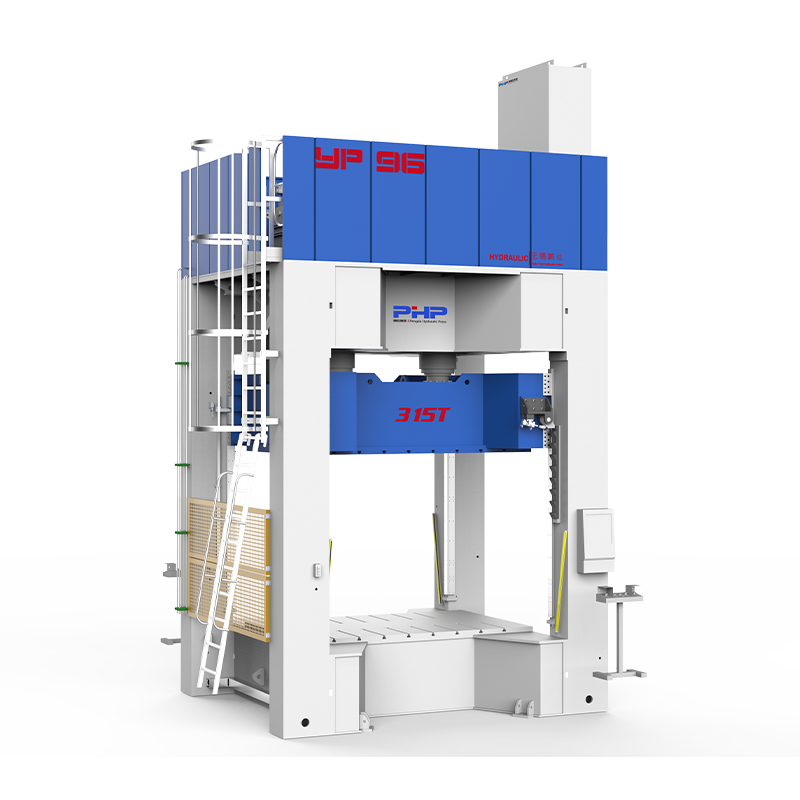
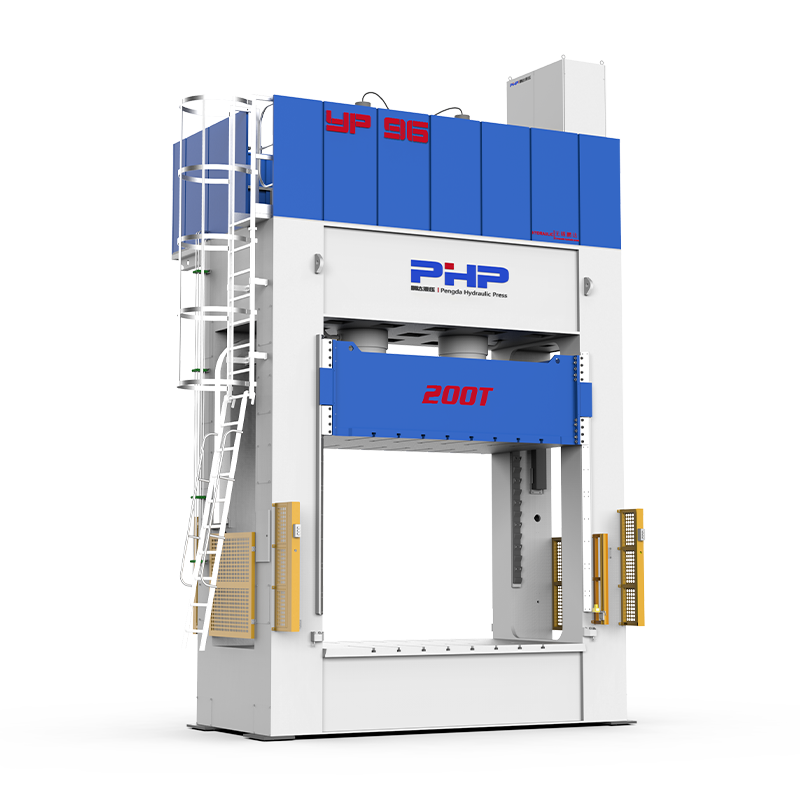
การกดและแม่พิมพ์จะต้องถือเป็นระบบเดียว การเลือกแท่นพิมพ์ SMC ตามน้ำหนักที่ระบุเท่านั้นนั้นไม่เพียงพอ เนื่องจากขนาดของแท่น แสงกลางวัน ระยะชัก ความแข็งแกร่งของโครงสร้าง ความขนาน ความเร็วในการปิด และการจัดระบบทำความร้อนก็มีความสำคัญไม่แพ้กัน
การคำนวณน้ำหนักกดที่ต้องการ
การคำนวณแรงกดขั้นพื้นฐานเริ่มต้นด้วยพื้นที่การขึ้นรูปที่คาดการณ์ไว้และแรงกดในการขึ้นรูปที่ต้องการ
แรงกดที่ต้องการ = พื้นที่การขึ้นรูปที่คาดการณ์ไว้ x ความดันการขึ้นรูป
ตัวอย่างเช่น หากพื้นที่ชิ้นส่วนที่คาดการณ์ไว้คือ 2,000 ตารางเซนติเมตร และกระบวนการนี้ต้องใช้แรงกดในการขึ้นรูป 10 MPa แรงตามทฤษฎีจะอยู่ที่ประมาณ 2,000 kN หรือแรงประมาณ 204 เมตริกตัน
โดยปกติแล้ว แท่นผลิตควรมีระยะขอบทางวิศวกรรมที่เหมาะสมเพื่อพิจารณาถึงความแปรผันของกระบวนการ การบรรจุแม่พิมพ์ การบรรจุแฟลช การกระจายน้ำหนัก และการเพิ่มประสิทธิภาพในอนาคต
น้ำหนักกดและแรงกดในการปั้นไม่เหมือนกัน เครื่องอัดไฮดรอลิกขนาด 1,000 ตันไม่ได้ใช้แรงกดในการขึ้นรูปเท่ากันกับทุกแม่พิมพ์โดยอัตโนมัติ แรงกดในการขึ้นรูปขึ้นอยู่กับการกระจายแรงที่มีอยู่ไปยังพื้นที่ที่คาดการณ์ไว้ของส่วนประกอบ
กดข้อมูลจำเพาะที่ควรตรวจสอบ
- ขนาดแท่นวาง: ควรรองรับรอยเท้าของเชื้อราอย่างเพียงพอ
- เวลากลางวัน: จำเป็นต้องมีช่องเปิดที่เพียงพอสำหรับแม่พิมพ์ ระบบตัวเป่า และอุปกรณ์จัดการชิ้นส่วน
- โรคหลอดเลือดสมอง: เครื่องอัดจะต้องได้ตำแหน่งในการโหลด ปิด และดีดออกตามที่ต้องการ
- ความขนานของแท่นวาง: สำคัญสำหรับแม่พิมพ์ขนาดใหญ่และส่วนประกอบที่มีการควบคุมความหนาอย่างเข้มงวด
- การควบคุมการปิดด้วยความเร็วต่ำ: จำเป็นสำหรับการไหลของ SMC ที่ควบคุม
- ความแม่นยำของแรงดัน: ปรับปรุงความสามารถในการทำซ้ำในระหว่างขั้นตอนการบ่ม
- การควบคุมความร้อน: อุณหภูมิแม่พิมพ์คงที่ช่วยลดการไหลและการแข็งตัวที่ไม่สม่ำเสมอ
- การจัดเก็บสูตร: มีประโยชน์เมื่อกดครั้งเดียวสร้างส่วนประกอบ SMC หลายชิ้น
- อินเตอร์เฟซอัตโนมัติ: สำคัญสำหรับการโหลด การขนถ่าย และการผลิตปริมาณมากด้วยหุ่นยนต์
ลำดับความสำคัญของการออกแบบแม่พิมพ์
การออกแบบแม่พิมพ์ SMC ควรเริ่มต้นด้วยรูปแบบการชาร์จและเส้นทางการไหลที่คาดหวัง วัตถุประสงค์คือการเติมเต็มช่องทั้งหมดก่อนที่จะเกิดการแข็งตัวมากเกินไป ในขณะเดียวกันก็หลีกเลี่ยงการเคลื่อนตัวของเส้นใยโดยไม่จำเป็น
การระบายอากาศควรตั้งอยู่ใกล้บริเวณที่มีการเติมครั้งสุดท้ายเพื่อให้อากาศที่ติดอยู่สามารถหลบหนีออกไปได้โดยไม่สูญเสียเรซินหรือเส้นใยมากเกินไป การแพร่กระจายของแฟลชและขอบเฉือนจะต้องควบคุมวัสดุที่เส้นแยกส่วน ในขณะที่วงจรทำความร้อนควรรักษาอุณหภูมิพื้นผิวที่สม่ำเสมอทั่วแม่พิมพ์
ซี่โครงที่ลึก บอส และโพรงแคบๆ สมควรได้รับความสนใจเป็นพิเศษ หากคุณสมบัติเหล่านี้อยู่ที่ปลายสุดของเส้นทางการไหลยาว วัสดุอาจเกิดเจลก่อนที่จะเต็ม นอกจากนี้ เม็ดมีดจะต้องอยู่ในตำแหน่งที่ปลอดภัยพอที่จะต้านทานการเคลื่อนไหวเมื่อแรงดันกดเพิ่มขึ้น และ SMC จะไหลไปรอบๆ เม็ดมีด
รายการตรวจสอบการตรวจสอบเครื่องมือของ SMC
- น้ำหนักการชาร์จและตำแหน่งการชาร์จเริ่มต้น
- ระยะการไหลของวัสดุสูงสุด
- ตำแหน่งช่องระบายอากาศและความลึกของช่องระบายอากาศ
- สภาพที่ดินแฟลช
- การกระจายอุณหภูมิแม่พิมพ์
- ไส้ซี่โครงและบอส
- แทรกตำแหน่งและการเก็บรักษา
- รูปแบบการดีดออก
- การเข้าถึงแบบแยกส่วนเพื่อการบำรุงรักษา
- ความต้องการตัดแต่งที่คาดหวัง
การทดสอบเครื่องกล ความร้อน และไฟฟ้า
วัตถุประสงค์ของการทดสอบคุณภาพของ SMC ไม่ใช่เพียงเพื่อยืนยันว่าสารประกอบมีคุณสมบัติตรงตามเอกสารข้อมูลของซัพพลายเออร์ ทีมผู้ผลิตจะต้องตรวจสอบว่าชิ้นส่วนที่ขึ้นรูปจริงนั้นเป็นไปตามข้อกำหนดทางวิศวกรรมของลูกค้า
การทดสอบคุณสมบัติทั่วไปประกอบด้วยการทดสอบแรงดึงตามมาตรฐาน ASTM D638 หรือ ISO 527 การทดสอบแรงดัดงอตามมาตรฐาน ASTM D790 หรือ ISO 178 การทดสอบแรงกระแทกโดยใช้วิธีต่างๆ เช่น ASTM D256 หรือ ISO 179 และการทดสอบการโก่งตัวของความร้อนตามมาตรฐาน ASTM D648 หรือ ISO 75
SMC เกรดไฟฟ้าอาจต้องการความเป็นฉนวน ความต้านทานของฉนวน ความต้านทานส่วนโค้ง หรือการทดสอบทางไฟฟ้าอื่นๆ เพิ่มเติม โดยทั่วไป ASTM D149 มักอ้างอิงถึงความเป็นฉนวน ในขณะที่ ASTM D257 อาจใช้สำหรับปริมาตรและความต้านทานของพื้นผิว
การวิเคราะห์เชิงความร้อน เช่น DSC และ DMA สามารถช่วยยืนยันพฤติกรรมการแข็งตัวและคุณสมบัติของวัสดุที่ขึ้นกับอุณหภูมิได้ ชิ้นส่วนกลางแจ้งอาจต้องได้รับรังสียูวี การเร่งสภาพอากาศ การปรับความชื้น หรือวงจรความร้อน
วิธีทดสอบและขีดจำกัดการยอมรับเป็นสองสิ่งที่แตกต่างกัน มาตรฐาน ASTM และ ISO กำหนดวิธีการวัดคุณสมบัติ โดยปกติค่าผ่าน/ไม่ผ่านตามจริงควรมาจากการวาดชิ้นส่วน ข้อมูลจำเพาะของวัสดุ ข้อกำหนดของ OEM เอกสาร PPAP หรือแผนการควบคุมลูกค้า
ข้อบกพร่องทั่วไปของ SMC และวิธีแก้ไขปัญหา
ข้อบกพร่องของ SMC มักมีสาเหตุที่เป็นไปได้มากกว่าหนึ่งสาเหตุ การแก้ไขปัญหาที่มีประสิทธิผลจึงทำให้ผู้ผลิตต้องตรวจสอบวัสดุ แม่พิมพ์ อุณหภูมิ และโปรไฟล์การกดร่วมกัน
| ข้อบกพร่อง | สาเหตุทั่วไป | การดำเนินการแก้ไขทั่วไป |
|---|---|---|
| ความพรุน/ช่องว่างภายใน | อากาศที่ติดอยู่ การระบายอากาศไม่เพียงพอ การวางประจุที่ไม่เหมาะสม การรวมตัวกันไม่เพียงพอ | ตรวจสอบการระบายอากาศ รูปแบบการชาร์จ รูปแบบการปิด และการสร้างแรงดัน |
| เติมสั้น | ประจุไม่เพียงพอ, ความยาวการไหลมากเกินไป, การแข็งตัวก่อนกำหนด, อุณหภูมิของเชื้อราต่ำในบางภูมิภาค | ยืนยันน้ำหนักประจุ ประจุเปลี่ยนตำแหน่ง และตรวจสอบอุณหภูมิและความดันระยะการไหล |
| แฟลชมากเกินไป | วัสดุมากเกินไป แรงกดในการขึ้นรูปมากเกินไป แรงจับยึดไม่เพียงพอ การสึกหรอของแม่พิมพ์ | ตรวจสอบน้ำหนักประจุ แรงที่ต้องการ พื้นผิวการแยกส่วน และความขนานของแท่นวาง |
| การแยกเส้นใย | การไหลมากเกินไปหรือความเร็วในการปิดที่รุนแรงเกินไป | ลดระยะการไหลและเพิ่มประสิทธิภาพขั้นตอนการปิดอย่างช้าๆ |
| แผลพุพอง | ก๊าซที่ติดอยู่ การบ่มที่ไม่สมบูรณ์ หรือการควบคุมอุณหภูมิไม่ดี | ตรวจสอบเวลาการแข็งตัว การระบายอากาศ และความสม่ำเสมอของอุณหภูมิแม่พิมพ์ |
| บิดเบี้ยว | การแข็งตัวที่ไม่สม่ำเสมอ การไล่ระดับอุณหภูมิ ความหนาไม่สม่ำเสมอ หรือการวางแนวของเส้นใย | จัดทำแผนผังอุณหภูมิแม่พิมพ์และทบทวนรูปทรง การทำความเย็น และการไหลของประจุ |
| ความขรุขระของพื้นผิว | การหดตัว การอ่านค่าของเส้นใย อุณหภูมิไม่เสถียร หรือเกรดวัสดุที่ไม่เหมาะสม | ตรวจสอบสูตร SMC พื้นผิวแม่พิมพ์ ความดัน และวงจรการแข็งตัว |
สำหรับชิ้นส่วนโครงสร้างที่สำคัญ ผู้ผลิตอาจใช้การตรวจสอบด้วยคลื่นเสียงความถี่สูง ระบบ Phased-Array การแบ่งส่วน หรือวิธีการตรวจสอบแบบไม่ทำลายหรือทำลายอื่นๆ เพื่อค้นหาช่องว่างภายในหรือการหลุดร่อน ระบบการตรวจสอบด้วยแสงมีประโยชน์มากขึ้นสำหรับข้อบกพร่องที่พื้นผิวซ้ำๆ และการควบคุมแฟลช
แนวทางการออกแบบสำหรับการผลิตชิ้นส่วน SMC
การออกแบบ SMC ที่ดีควรสนับสนุนทั้งประสิทธิภาพของโครงสร้างและการไหลของการบีบอัดที่คาดการณ์ได้ หากเป็นไปได้ วิศวกรควรหลีกเลี่ยงการเปลี่ยนแปลงความหนาอย่างกะทันหัน ส่วนที่บางมากตามมาด้วยซี่โครงที่ลึก และการแยกมวลวัสดุที่มีน้ำหนักมาก
ความหนาของผนังที่กำหนดโดยรอบ 2.5–5 มม พบได้ทั่วไปในส่วนประกอบ SMC อุตสาหกรรมหลายชนิด แม้ว่าการออกแบบทั้งจะบางและหนาขึ้นก็สามารถทำได้ด้วยวัสดุและเครื่องมือที่เหมาะสม แนะนำให้ใช้การเปลี่ยนแบบค่อยเป็นค่อยไปเมื่อจำเป็นต้องเปลี่ยนความหนา
จำเป็นต้องมีฉบับร่างเพื่อการปล่อยที่เชื่อถือได้ ประมาณ 1° อาจเพียงพอสำหรับพื้นผิวเรียบบางประเภท ในขณะที่รูปทรงที่มีความลึกหรือพื้นผิวปกติต้องใช้มากกว่านี้ มุมภายในที่แหลมคมควรถูกแทนที่ด้วยรัศมีเพื่อปรับปรุงทั้งการไหลของวัสดุและความทนทานของโครงสร้าง
ซี่โครงควรให้ความแข็งโดยไม่ทำให้เกิดการสะสมของวัสดุโดยไม่จำเป็น สำหรับพื้นผิวสวยงาม ฐานซี่โครงประมาณ 50–75% ของความหนาของผนังที่อยู่ติดกันอาจเป็นจุดเริ่มต้นที่มีประโยชน์ แต่รูปทรงสุดท้ายควรได้รับการตรวจสอบความถูกต้องกับระบบ SMC ที่เลือก
ส่วนแทรกและตัวยึด
SMC สามารถรวมเม็ดมีดโลหะที่ขึ้นรูป คุณสมบัติเกลียว และการเสริมแรงเฉพาะจุดได้ เม็ดมีดควรมีคุณสมบัติที่ต้านทานทั้งการหมุนและการดึงออก ขณะเดียวกันก็หลีกเลี่ยงความเข้มข้นของความเค้นเฉียบพลันรอบๆ คอมโพสิต
ตัวยึดเชิงกลควรกระจายแรงจับยึดไปในพื้นที่ที่เพียงพอ อาจจำเป็นต้องใช้แหวนรอง การเสริมแรงเฉพาะจุด หรือคุณสมบัติการกระจายโหลดแบบหล่อ รอบสลักเกลียวรับน้ำหนักสูง
กาวโครงสร้างเป็นอีกทางเลือกหนึ่งที่ใช้กันอย่างแพร่หลายในการเชื่อมต่อ SMC กับ SMC อะลูมิเนียม เหล็ก หรือเทอร์โมพลาสติกที่เลือก ระบบอีพ็อกซี่ โพลียูรีเทน และอะคริลิกทั้งหมดอาจมีความเหมาะสม ขึ้นอยู่กับความเร็วในการผลิต อุณหภูมิการใช้งาน และการออกแบบข้อต่อ
เนื่องจาก SMC ที่บ่มแล้วนั้นเป็นเทอร์โมเซ็ต จึงไม่สามารถละลายและเชื่อมในลักษณะเดียวกับเทอร์โมพลาสติกทั่วไปได้ โดยทั่วไปการเชื่อมด้วยอัลตราโซนิกหรือด้วยความร้อนจึงจำกัดอยู่เพียงส่วนประกอบไฮบริดหรือส่วนแทรกเทอร์โมพลาสติกที่ออกแบบมาเป็นพิเศษ
คุณภาพพื้นผิวและการตกแต่งระดับ A
เหตุผลหนึ่งที่ SMC ยังคงมีความสำคัญในอุตสาหกรรมยานยนต์ก็คือความสามารถในการผลิตแผงด้านนอกขนาดใหญ่ที่มีพื้นผิวทาสีคุณภาพสูง อย่างไรก็ตาม การได้ผลลัพธ์ระดับ A จะขึ้นอยู่กับระบบการผลิตทั้งหมด
สูตรเรซินหน้ากว้างช่วยควบคุมการหดตัว แต่การขัดเงาของแม่พิมพ์ ความสม่ำเสมอของอุณหภูมิ การไหลของประจุ และแรงกดในการขึ้นรูป ยังส่งผลต่อการอ่านค่าของเส้นใยและความไม่สม่ำเสมอของพื้นผิวอีกด้วย
กระบวนการตกแต่งโดยทั่วไปประกอบด้วย:
- การตรวจสอบด้วยสายตาเพื่อดูความพรุน เส้นใยที่สัมผัส และข้อบกพร่องที่พื้นผิว
- การกำจัดข้อบกพร่องของแฟลชและขอบ
- การทำความสะอาดเพื่อขจัดฝุ่น น้ำมัน และสารตกค้างจากเชื้อรา
- การขัดแบบเฉพาะจุดหรือการเปิดใช้งานพื้นผิวหากจำเป็น
- การใช้ไพรเมอร์ที่เข้ากันได้กับ SMC
- การใช้สีรองพื้นและสีทับหน้า
- การตรวจสอบการยึดเกาะและรูปลักษณ์ขั้นสุดท้าย
สำหรับแผงยานยนต์ที่ทาสีแล้ว กระบวนการเคลือบควรได้รับการตรวจสอบร่วมกับเกรด SMC เนื่องจากการปนเปื้อนของพื้นผิว ความพรุน และการขยายตัวจากความร้อนล้วนส่งผลต่อรูปลักษณ์ขั้นสุดท้ายได้
SMC ใช้ในการผลิตที่ไหน?
SMC มีความน่าสนใจมากที่สุดเมื่อผู้ผลิตต้องการรูปทรงแม่พิมพ์ที่ซับซ้อน พร้อมด้วยความต้านทานการกัดกร่อน ความเป็นฉนวนไฟฟ้า น้ำหนักที่ลดลง หรือการผสานรวมส่วนประกอบในระดับสูง
ยานยนต์และยานยนต์พลังงานใหม่
การใช้งานได้แก่ แผงด้านนอก ฝากระโปรง ฝาครอบโครงสร้าง แผงบังใต้ท้องรถ ฝาครอบแบตเตอรี่ และส่วนประกอบป้องกันไฟฟ้า เมื่อเปรียบเทียบกับเหล็ก ชิ้นส่วน SMC ที่ออกแบบใหม่อย่างเหมาะสมสามารถลดน้ำหนักได้ ในขณะเดียวกันก็กำจัดการป้องกันการกัดกร่อน และรวมส่วนประกอบที่มีการประทับตราหรือเชื่อมหลายชิ้นเข้าไว้ในแม่พิมพ์ชิ้นเดียว
อุปกรณ์ไฟฟ้าและพลังงาน
กล่องหุ้มระบบไฟฟ้า กล่องกระจาย ตัวเรือนมิเตอร์ ชิ้นส่วนสวิตช์เกียร์ และโครงสร้างฉนวน ได้รับประโยชน์จากประสิทธิภาพความต้านทานไฟฟ้าและการกัดกร่อนของวัสดุ
ทางรถไฟ การเดินเรือ และโครงสร้างพื้นฐาน
SMC สามารถใช้กับแผงการขนส่ง ตัวเรือนอุปกรณ์ โครงสร้างสาธารณูปโภค ฝาครอบทางเข้า ส่วนประกอบของระบบเคเบิล และชิ้นส่วนอื่นๆ ที่สัมผัสกับความชื้นหรือสภาวะที่มีฤทธิ์กัดกร่อน
HVAC และอุปกรณ์อุตสาหกรรม
ฝาครอบอุปกรณ์ขนาดใหญ่ โครงพัดลม และโครงเครื่องจักรสามารถใช้ประโยชน์จากความสามารถของ SMC ในการบูรณาการโครง ฟีเจอร์การติดตั้ง บอส และพื้นผิวสามมิติที่ซับซ้อนให้เป็นส่วนประกอบที่ขึ้นรูปเป็นชิ้นเดียว
ต้นทุนและความสามารถในการขยายการผลิตของ SMC
ราคาวัตถุดิบเพียงอย่างเดียวไม่ได้เป็นวิธีที่มีประโยชน์ในการเปรียบเทียบ SMC กับเหล็ก อลูมิเนียม หรือเทอร์โมพลาสติก วิศวกรควรคำนวณต้นทุนการผลิตรวมของชิ้นส่วนที่ยอมรับได้
ต้นทุนชิ้นส่วน = เศษวัสดุ เวลากด แรงงาน พลังงาน ตัดแต่ง จบ QC เครื่องมือ ค่าตัดจำหน่าย
ต้นทุนวัสดุขึ้นอยู่กับน้ำหนักชิ้นส่วนสุทธิ น้ำหนักประจุ การสูญเสียการตัดแต่ง และเกรด SMC SMC โครงสร้างกระจกสูง สูตรหน่วงไฟ เกรดความหนาแน่นต่ำ และระบบคาร์บอนไฟเบอร์อาจมีความประหยัดที่แตกต่างกันมาก
เวลากดก็เป็นอีกหนึ่งปัจจัยสำคัญ รอบ 90 วินาทีและรอบ 180 วินาทีให้ผลผลิตต่อปีที่แตกต่างกันมากจากเครื่องขึ้นรูปเดียวกัน เมื่อปริมาณการผลิตเพิ่มขึ้น ระบบอัตโนมัติสำหรับการขนถ่ายวัสดุ การขนถ่าย การขนถ่าย และการตัดแต่งสามารถปรับปรุงการใช้งานและลดความผันแปรที่เกี่ยวข้องกับผู้ปฏิบัติงาน
เครื่องมือควรตัดจำหน่ายตลอดอายุการใช้งานที่สมจริง หากการลงทุนด้านแม่พิมพ์และเครื่องมือที่เกี่ยวข้องมีค่าใช้จ่าย 200,000 ดอลลาร์สหรัฐฯ และใช้ในการผลิตชิ้นส่วนที่ยอมรับได้ 200,000 ชิ้น เงินสนับสนุนด้านเครื่องมือพื้นฐานจะอยู่ที่ประมาณ 1.00 ดอลลาร์สหรัฐฯ ต่อชิ้นส่วน ก่อนที่จะพิจารณาการบำรุงรักษาและซ่อมแซม
จำเป็นต้องรวมการดำเนินงานขั้นที่สอง เช่น การตัดแต่ง การเจาะ การทาสี การติดกาว และการประกอบด้วย ในการใช้งานทางอุตสาหกรรมหลายประเภท ข้อดีหลักประการหนึ่งของ SMC คือความสามารถในการกำจัดกระบวนการดาวน์สตรีมบางส่วนเหล่านี้โดยการรวมฟังก์ชันต่างๆ เข้ากับส่วนประกอบที่ขึ้นรูปโดยตรง
วิธีการเลือกซัพพลายเออร์ที่ผลิต SMC
การตรวจสอบซัพพลายเออร์ควรครอบคลุมมากกว่าน้ำหนักจริงและราคาต่อหน่วยที่เสนอ ผู้ผลิตควรตรวจสอบความสามารถของซัพพลายเออร์ในการควบคุมวัสดุ เครื่องมือ พารามิเตอร์การขึ้นรูป และการตรวจสอบชิ้นส่วนขั้นสุดท้าย
คะแนนรีวิวซัพพลายเออร์ที่แนะนำ
- ISO 9001, IATF 16949 หรือการรับรองคุณภาพที่ลูกค้าต้องการ
- ชุดวัสดุ SMC และการควบคุมอายุการเก็บรักษา
- การจัดการการจัดเก็บและการสุกแก่
- การตรวจสอบย้อนกลับแรงดัน ตำแหน่ง เวลา และอุณหภูมิ
- ความสามารถในการบำรุงรักษาแม่พิมพ์และความสามารถของระบบทำความร้อน
- การสนับสนุนต้นแบบและการผลิตนำร่อง
- PPAP หรือความสามารถด้านคุณสมบัติเฉพาะของลูกค้า
- ทรัพยากรการทดสอบมิติและเชิงกล
- การคำนวณกำลังการผลิต
- แผนฉุกเฉินสำหรับการหยุดทำงานของเครื่องจักรหรือเครื่องมือ
ความยั่งยืนของ SMC และการพิจารณาการสิ้นสุดอายุการใช้งาน
SMC ทั่วไปใช้เมทริกซ์เทอร์โมเซตแบบเชื่อมขวาง เมื่อแข็งตัวแล้ว เรซินจะไม่สามารถอุ่นและหลอมซ้ำได้ในลักษณะเดียวกับโพลีโพรพีลีน ไนลอน หรือเทอร์โมพลาสติกอื่นๆ
การรีไซเคิลด้วยเครื่องจักรเป็นแนวทางหนึ่งที่ใช้งานได้จริงสำหรับขยะที่สะอาดของ SMC เศษเหล็กอาจถูกบดและนำกลับมาใช้ใหม่เป็นสารตัวเติมหรือวัสดุเสริมแรงในการใช้งานคอมโพสิตที่เลือก การบำบัดด้วยความร้อนและไพโรไลซิสอาจเป็นไปได้ในทางเทคนิค โดยเฉพาะอย่างยิ่งเมื่อสามารถนำวัสดุเสริมที่มีค่ากลับมาใช้ใหม่ได้ แม้ว่าเศรษฐกิจและโครงสร้างพื้นฐานในท้องถิ่นจะยังคงมีข้อจำกัดที่สำคัญอยู่ก็ตาม
ขยะคอมโพสิตบางชนิดสามารถประเมินได้สำหรับการแปรรูปร่วมทางอุตสาหกรรม ซึ่งทั้งเศษส่วนอินทรีย์และแร่ธาตุอาจมีมูลค่า
สำหรับโรงงานผลิตในสหรัฐฯ ข้อกำหนดด้านสิ่งแวดล้อมขึ้นอยู่กับระบบเรซินจริงและกระบวนการผลิต การผลิตคอมโพสิตพลาสติกเสริมแรงอาจอยู่ภายใต้กฎของรัฐบาลกลาง รัฐ และท้องถิ่นที่เกี่ยวข้องซึ่งควบคุมมลพิษทางอากาศที่เป็นอันตราย ส่วนประกอบที่ระเหยได้ สารเคลือบ และของเสียจากอุตสาหกรรม ดังนั้น สิ่งอำนวยความสะดวกจึงควรประเมินการปฏิบัติตามข้อกำหนดตามสูตรและกระบวนการของ SMC ที่เฉพาะเจาะจง แทนที่จะถือว่ากฎข้อเดียวมีผลกับทุกการปฏิบัติงานเหมือนกัน
กำลังวางแผนโครงการปั้น SMC หรือไม่?
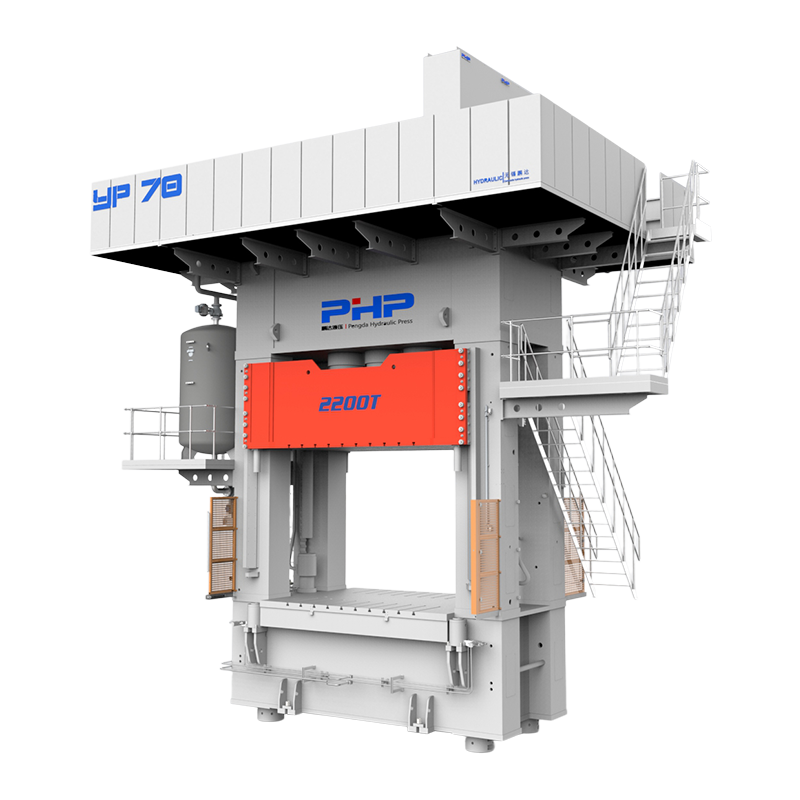
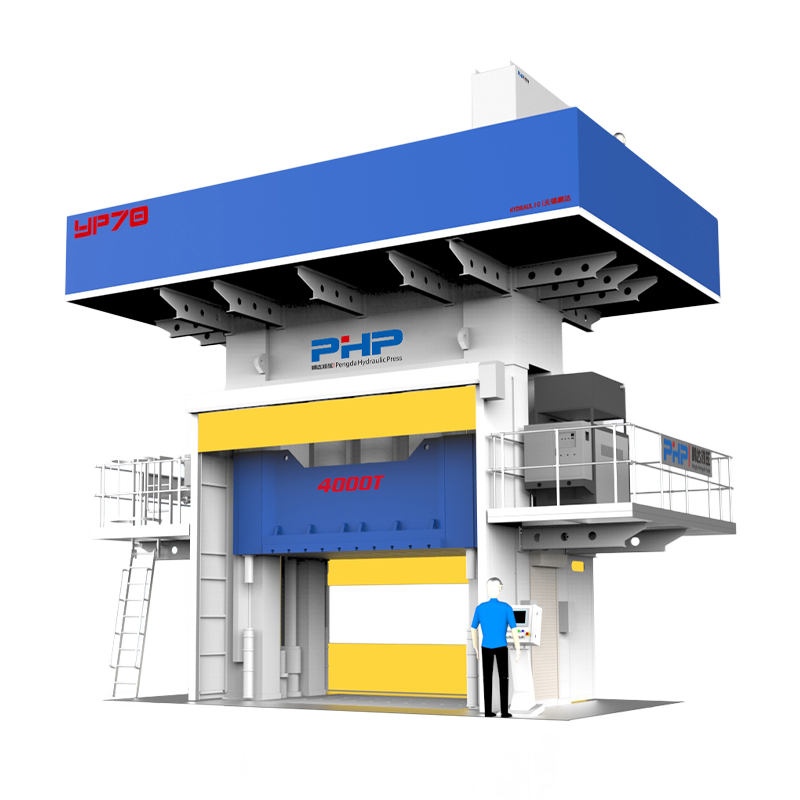
การเลือกเครื่องอัดไฮดรอลิก SMC ควรเริ่มต้นด้วยส่วนประกอบและแม่พิมพ์ ไม่ใช่แค่จำนวนน้ำหนักเท่านั้น
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. นำเสนอโซลูชันเครื่องอัดขึ้นรูปที่ควบคุมด้วยไฮดรอลิกและเซอร์โวสำหรับ SMC และกระบวนการผลิตคอมโพสิตอื่นๆ
สำหรับการประเมินการกดเบื้องต้น ผู้ผลิตสามารถจัดเตรียม:
- การวาดชิ้นส่วนหรือแบบจำลอง 3 มิติ
- พื้นที่การปั้นที่ฉาย
- เกรด SMC และแรงกดในการขึ้นรูปที่ต้องการ
- น้ำหนักชิ้นส่วนและความหนาระบุ
- ขนาดแม่พิมพ์และน้ำหนักของแม่พิมพ์
- ต้องใช้จังหวะการกดและแสงกลางวัน
- รอบเวลาเป้าหมาย
- ปริมาณการผลิตต่อปี
- ข้อกำหนดของระบบอัตโนมัติ
อินพุตเหล่านี้ทำให้สามารถประเมินสิ่งที่จำเป็นได้ น้ำหนักแท่นพิมพ์ ขนาดแท่น ระยะชัก แสงกลางวัน โปรไฟล์ความเร็วปิด การควบคุมแรงดัน และการกำหนดค่าอัตโนมัติ สำหรับโปรแกรมการผลิต
ขอการประเมินสื่อมวลชนของ SMCคำถามที่พบบ่อย
คุณสมบัติแรงดึงและแรงดัดงอโดยทั่วไปของ SMC คืออะไร?
เกรด SMC โพลีเอสเตอร์ใยแก้วทั่วไปอาจให้ความต้านทานแรงดึงในช่วงประมาณ 55–170 MPa และความต้านทานแรงดัดงอประมาณ 140–250 MPa สูตรโครงสร้างสามารถเกินตัวเลขเหล่านี้ได้ ค่าการออกแบบที่แท้จริงควรนำมาจากเกรดวัสดุที่เลือกและตรวจสอบความถูกต้องโดยใช้ชิ้นส่วนที่ขึ้นรูปซึ่งเป็นตัวแทน
ควรใช้อุณหภูมิแม่พิมพ์ใดสำหรับโพลีเอสเตอร์มาตรฐาน SMC
ประมาณ 140–160°C เป็นช่วงเริ่มต้นทั่วไปสำหรับระบบ SMC ที่ใช้โพลีเอสเตอร์หลายระบบ ค่าที่ถูกต้องขึ้นอยู่กับสูตรผสม ความหนาของชิ้นส่วน ความยาวการไหล และเป้าหมายเวลาการแข็งตัว
SMC ควรใช้แรงดันในการปั้นแบบใด
สูตร SMC ทั่วไปหลายสูตรทำงานภายในประมาณ 3.5–10 MPa ในขณะที่ชิ้นส่วนโครงสร้างที่มีการเสริมแรงสูงหรือยากกว่าอาจต้องใช้แรงดันสูงกว่า ค่าที่ถูกต้องควรเป็นไปตามคำแนะนำในการประมวลผลของซัพพลายเออร์วัสดุและได้รับการตรวจสอบระหว่างการทดลอง
ฉันจะคำนวณน้ำหนักการกดของ SMC ที่ต้องการได้อย่างไร
คูณพื้นที่การขึ้นรูปที่คาดการณ์ไว้ด้วยแรงกดในการขึ้นรูปที่ต้องการ จากนั้นเพิ่มระยะขอบทางวิศวกรรมที่เหมาะสม นอกจากนี้ จะต้องตรวจสอบการกดเพื่อดูขนาดของแท่นวาง ระยะชัก แสงกลางวัน ความขนาน และการควบคุมความเร็วต่ำ
ความพรุนของ SMC จะลดลงได้อย่างไร?
ตรวจสอบการวางตำแหน่งประจุ ตำแหน่งช่องระบายอากาศขั้นสุดท้าย โปรไฟล์การปิดการกด การสร้างแรงดัน และอุณหภูมิของแม่พิมพ์ ความพรุนมักเกิดจากการรวมกันของอากาศที่ติดอยู่และพฤติกรรมการไหลที่ไม่เหมาะสม แทนที่จะเป็นพารามิเตอร์ที่แยกตัวเดียว
SMC สามารถบรรลุพื้นผิวที่ทาสีระดับ A ได้หรือไม่?
ใช่. เกรด SMC หน้าตัดต่ำที่เหมาะสมสามารถให้พื้นผิวที่ทาสีคุณภาพสูงได้เมื่อมีการควบคุมการผสมสูตรวัสดุ การขัดเงาแม่พิมพ์ การควบคุมอุณหภูมิ การไหล ความดัน และการเตรียมการเคลือบอย่างเหมาะสม
มาตรฐาน ASTM หรือ ISO ใดที่มักใช้สำหรับ SMC
ข้อมูลอ้างอิงทั่วไป ได้แก่ ASTM D638 หรือ ISO 527 สำหรับคุณสมบัติแรงดึง, ASTM D790 หรือ ISO 178 สำหรับคุณสมบัติการดัดงอ, ASTM D256 หรือ ISO 179 สำหรับพฤติกรรมการกระแทก, ASTM D648 หรือ ISO 75 สำหรับประสิทธิภาพการเบี่ยงเบนความร้อน และ ASTM D149 สำหรับความเป็นฉนวน
SMC สามารถรีไซเคิลได้หรือไม่?
SMC ที่บ่มแล้วไม่สามารถหลอมซ้ำได้เหมือนกับเทอร์โมพลาสติก แต่การบดเชิงกล ใช้เป็นสารตัวเติมคอมโพสิต กระบวนการนำความร้อนกลับคืนที่เลือกไว้ และการประมวลผลร่วมทางอุตสาหกรรม อาจให้ทางเลือกในการสิ้นสุดอายุการใช้งาน ขึ้นอยู่กับประเภทวัสดุและโครงสร้างพื้นฐานการรีไซเคิลในท้องถิ่น
ข้อจำกัดความรับผิดชอบทางวิศวกรรม: ค่าตัวเลขในบทความนี้มีไว้เพื่อเป็นช่วงอ้างอิงทางวิศวกรรมทั่วไป คุณสมบัติที่แท้จริงของ SMC อุณหภูมิในการขึ้นรูป ความดัน และพารามิเตอร์รอบการทำงานจะแตกต่างกันไปตามสูตรวัสดุ ปริมาณเส้นใย รูปทรงของชิ้นส่วน และเครื่องมือ การตั้งค่าการผลิตควรได้รับการยืนยันกับซัพพลายเออร์วัสดุที่เลือก และตรวจสอบผ่านการทดลองการขึ้นรูป