
การขึ้นรูปแบบอัด Sheet Moulding Compound (SMC) ดูเรียบง่ายจากภายนอก: วางประจุที่เตรียมไว้ในแม่พิมพ์ที่ให้ความร้อน ปิดเครื่องอัดไฮดรอลิก ใช้แรงกด บ่มวัสดุ และนำชิ้นส่วนที่เสร็จแล้วออก อย่างไรก็ตาม ในการผลิต การขึ้นรูป SMC ที่มีความเสถียรนั้นขึ้นอยู่กับกรอบเวลากระบวนการที่แคบกว่ามาก
น้ำหนักประจุและตำแหน่งมีอิทธิพลต่อการไหลของวัสดุ ความเร็วในการปิดกดส่งผลต่อการเคลื่อนที่ของเส้นใยและอากาศที่ติดอยู่ อุณหภูมิแม่พิมพ์ควบคุมความหนืดและการแข็งตัวของเรซิน แรงกดจะกำหนดว่าซี่โครง บอส ขอบ และพื้นผิวขนาดใหญ่เติมอย่างถูกต้องหรือไม่ การออกแบบแม่พิมพ์จะกำหนดว่าชิ้นส่วนที่ขึ้นรูปจะรักษาความหนา ความแม่นยำของมิติ และคุณภาพพื้นผิวที่สม่ำเสมอหรือไม่
สำหรับผู้ผลิตที่ผลิตแผงตัวถังรถยนต์ ฝาครอบแบตเตอรี่ ตัวเรือนไฟฟ้า ส่วนประกอบการก่อสร้าง และชิ้นส่วน FRP อื่นๆ การกด แม่พิมพ์ วัสดุ และพารามิเตอร์กระบวนการจึงจำเป็นต้องถือเป็นระบบเดียว แทนที่จะเป็นตัวแปรที่แยกกันสี่ตัว
การจัดการวัสดุของ SMC การวางตำแหน่งประจุ และลำดับการอัดขึ้นรูป
การประมวลผล SMC เริ่มต้นก่อนที่วัสดุจะถึงแท่นพิมพ์
โดยปกติ SMC เชิงพาณิชย์จะจัดหาเป็นแผ่นที่ครบกำหนดระหว่างฟิล์มตัวพา อุณหภูมิในการเก็บรักษา สภาพการสุก สูตรเรซิน และคำแนะนำจากซัพพลายเออร์เป็นตัวกำหนดวิธีการจัดการวัสดุ หากใช้วัสดุแช่เย็น โดยปกติควรปล่อยให้ถึงสภาวะการประมวลผลที่กำหนดก่อนการขึ้นรูป การแปรรูปวัสดุเย็นโดยตรงสามารถเปลี่ยนความหนืดและพฤติกรรมการไหลได้ และอาจสร้างปัญหาเกี่ยวกับการควบแน่นได้
น้ำหนักการชาร์จที่ต้องการสามารถประมาณได้จาก:
น้ำหนักที่ชาร์จ = ปริมาตรที่ขึ้นรูปเสร็จแล้ว × ค่าเผื่อกระบวนการความหนาแน่นของวัสดุเป้าหมาย
ในการผลิต การคำนวณควรได้รับการตรวจสอบผ่านการขึ้นรูปแบบทดลอง เนื่องจากแฟลช เม็ดมีด ซี่โครงเฉพาะที่ และการกระจายวัสดุส่งผลต่อข้อกำหนดการชาร์จจริง
ความคุ้มครองการเรียกเก็บเงินก็มีความสำคัญไม่แพ้กัน การวิจัยเกี่ยวกับการขึ้นรูปแบบอัดของ SMC แสดงให้เห็นว่าการครอบคลุมของแผ่นเริ่มต้นอาจแตกต่างกันอย่างมาก ขึ้นอยู่กับรูปทรงและระยะการไหลของวัสดุที่ต้องการ การศึกษาเชิงทดลองได้ประเมินความครอบคลุมของประจุเริ่มแรกต่ำกว่าความครอบคลุมของช่องทั้งหมด ในขณะที่การวิจัยสมัยใหม่ตั้งข้อสังเกตว่ากระบวนการ SMC สามารถใช้พื้นที่ชิ้นส่วนสุดท้ายได้ประมาณ 20% ถึง 100% ขึ้นอยู่กับการใช้งาน
รอยชาร์จที่เล็กลงทำให้วัสดุเคลื่อนที่ได้ไกลขึ้นในระหว่างการปิด ซึ่งสามารถช่วยเติมรูปทรงเรขาคณิตที่ซับซ้อนได้ แต่การไหลที่มากเกินไปอาจเพิ่มการปรับทิศทางของเส้นใย การแยกเรซิน/เส้นใย ความไวของแนวเชื่อม และความแปรผันของคุณสมบัติเฉพาะที่ การวิจัยยืนยันว่าการไหลของการบีบอัดสามารถเปลี่ยนแปลงสถาปัตยกรรมไฟเบอร์เฉพาะที่อย่างมีนัยสำคัญ
ลำดับการขึ้นรูปทั่วไปคือ:
- นำ SMC ไปสู่สภาวะการประมวลผลที่ระบุ
- นำฟิล์มพาหะออกและตัดรูปแบบการชาร์จที่ต้องการ
- ชั่งน้ำหนักและซ้อนประจุ
- วางตำแหน่งตามแผนที่การโหลดที่ได้รับการตรวจสอบแล้ว
- ปิดการกดอย่างรวดเร็วโดยใช้จังหวะแบบไม่สัมผัส
- ลดความเร็วในการปิดลงเมื่อวัสดุเริ่มอัดและไหล
- สร้างแรงกดในการขึ้นรูปตามโปรไฟล์ที่ตั้งโปรแกรมไว้
- กดค้างไว้ในขณะที่เทอร์โมเซ็ตเรซินแข็งตัว
- เปิดแม่พิมพ์หลังจากรักษาตัวเพียงพอแล้ว
- ถอดส่วนประกอบออกและตรวจสอบแฟลช การเติม ขนาด และสภาพพื้นผิว
ดังนั้นรูปทรงการชาร์จจึงควรได้รับการพิจารณาว่าเป็นพารามิเตอร์ของกระบวนการ ไม่ใช่เพียงวิธีที่สะดวกในการใส่วัสดุลงในแม่พิมพ์
น้ำหนักการกดไฮดรอลิก ความเร็วการปิด และขั้นตอนการใช้งานแรงดัน

ข้อผิดพลาดในการเลือกกดของ SMC ที่พบบ่อยที่สุดประการหนึ่งคือการเลือกน้ำหนักจากน้ำหนักชิ้นส่วนเพียงอย่างเดียว
แรงกดที่ต้องการนั้นสัมพันธ์กับ พื้นที่การขึ้นรูปที่คาดการณ์ไว้และความดันในโพรงที่ต้องการ :
แรงที่ต้องการ = พื้นที่ที่ฉาย x แรงกดในการขึ้นรูป
สำหรับการคำนวณตามหน่วยนิ้ว:
ระวางน้ำหนักการกด µ พื้นที่ที่ฉายภาพ (in²) × ความดันการปั้น (psi) ۞ 2,000
โดยปกติส่วนต่างทางวิศวกรรมเพิ่มเติมจะรวมอยู่ในการเปลี่ยนแปลงกระบวนการ การกำหนดค่าแม่พิมพ์ พื้นที่แฟลช และข้อกำหนดการผลิตในอนาคต
ข้อมูลอ้างอิงทั่วไปในการขึ้นรูปแบบอัดจะวางแรงกดในการขึ้นรูปแบบเทอร์โมเซตไว้รอบๆ 1,000–2,500 psi บนพื้นที่ผิวที่ขึ้นรูป ในขณะที่เอกสารอื่นๆ ของ SMC รายงานว่ามีแรงกดดันในการขึ้นรูปประมาณหนึ่ง 3–20 เมกะปาสคาล ขึ้นอยู่กับสูตรและเงื่อนไขการประมวลผล ตัวเลขเหล่านี้ควรถือเป็นช่วงเริ่มต้น แทนที่จะเป็นข้อกำหนดสากลของ SMC
ตัวอย่างเช่น ส่วนประกอบที่มีพื้นที่คาดการณ์ 2,000 ตารางนิ้ว ขึ้นรูปที่ 1,500 psi ตามทฤษฎี ต้องใช้:
2,000 × 1,500 ÷ 2,000 = 1,500 ตัน
เครื่องจักรที่ต้องการอาจมีขนาดใหญ่ขึ้นได้หลังจากใช้ความปลอดภัยและระยะขอบกระบวนการที่เหมาะสม
ความเร็วในการกดมีความสำคัญพอๆ กับแรงสูงสุด
เครื่องอัดไฮดรอลิกเซอร์โว SMC อาจใช้โปรไฟล์การเคลื่อนไหวแบบเป็นฉาก:
เข้าใกล้อย่างรวดเร็ว → การสัมผัสกับวัสดุที่มีการควบคุม → การปิดแม่พิมพ์ช้า → การสะสมของแรงดัน → การคงแรงดัน
วิธีการที่รวดเร็วจะช่วยลดรอบเวลาที่ไม่เกิดประสิทธิผล เมื่อเครื่องมือด้านบนสัมผัสกับประจุ ram จะช้าลงเพื่อให้ SMC สามารถไหลผ่านซี่โครง มุม และพื้นผิวขนาดใหญ่โดยไม่มีการเคลื่อนตัวที่ไม่สามารถควบคุมได้
ความเร็วในการปิดมีอิทธิพลต่อประวัติแรงดัน พฤติกรรมการเติม และการวางแนวของไฟเบอร์ ซึ่งเป็นเหตุผลว่าทำไมจึงควรตั้งโปรแกรมได้แทนที่จะถือเป็นความเร็วเครื่องจักรคงที่ การวิจัยเกี่ยวกับการประมวลผลของ SMC ระบุความเร็วในการปิดแม่พิมพ์ อุณหภูมิของแม่พิมพ์ และสภาวะประจุ ซึ่งเป็นตัวแปรสำคัญที่ควบคุมการไหลของวัสดุ
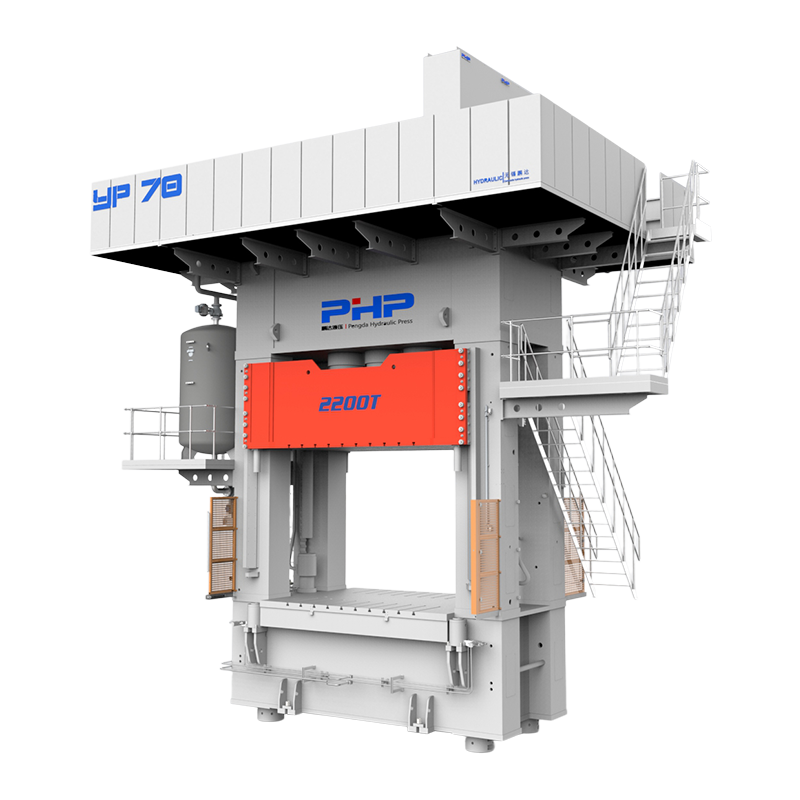
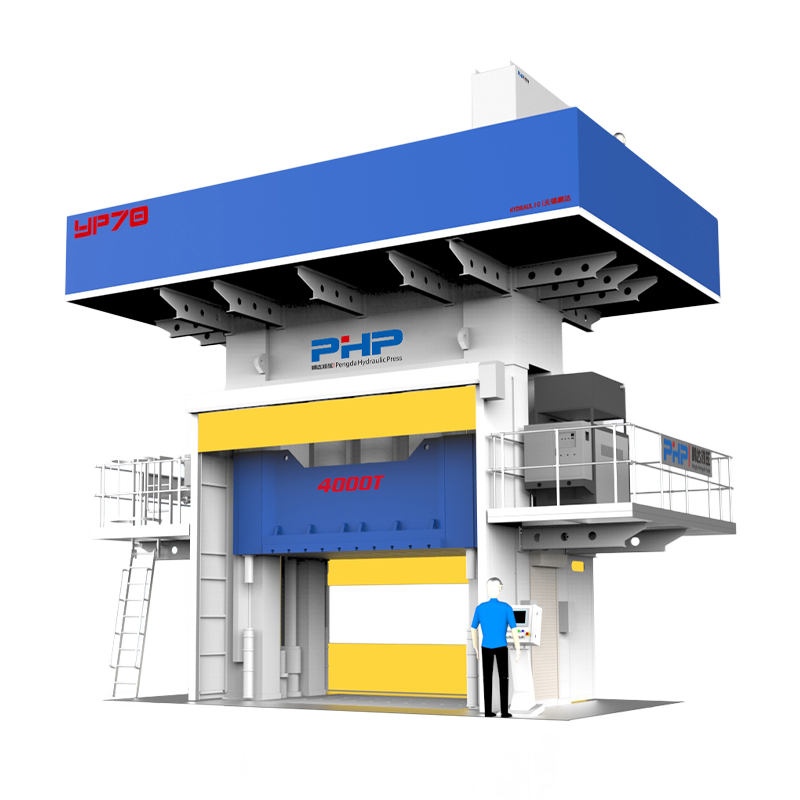
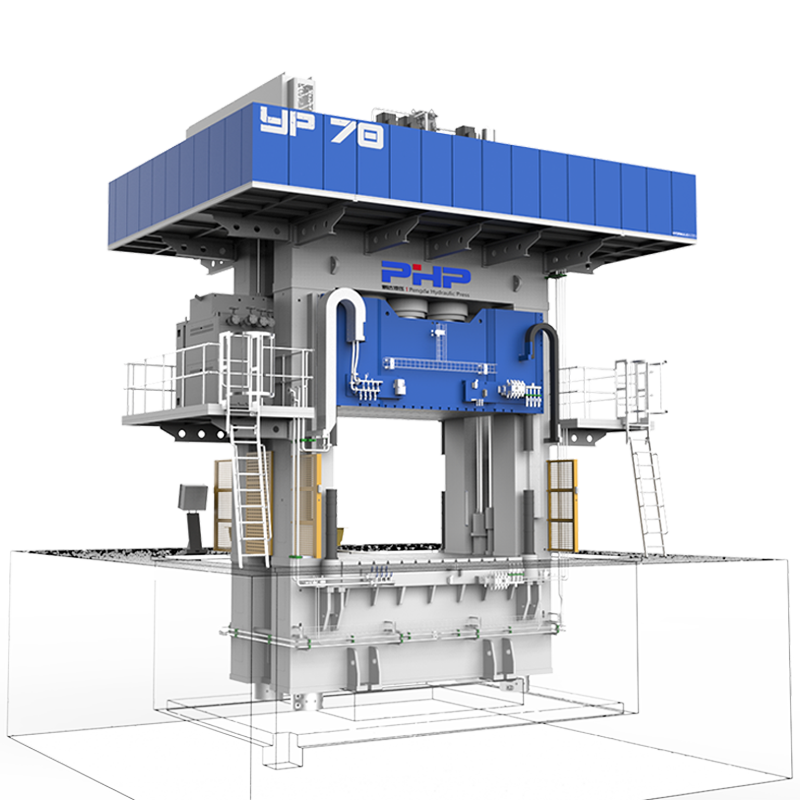
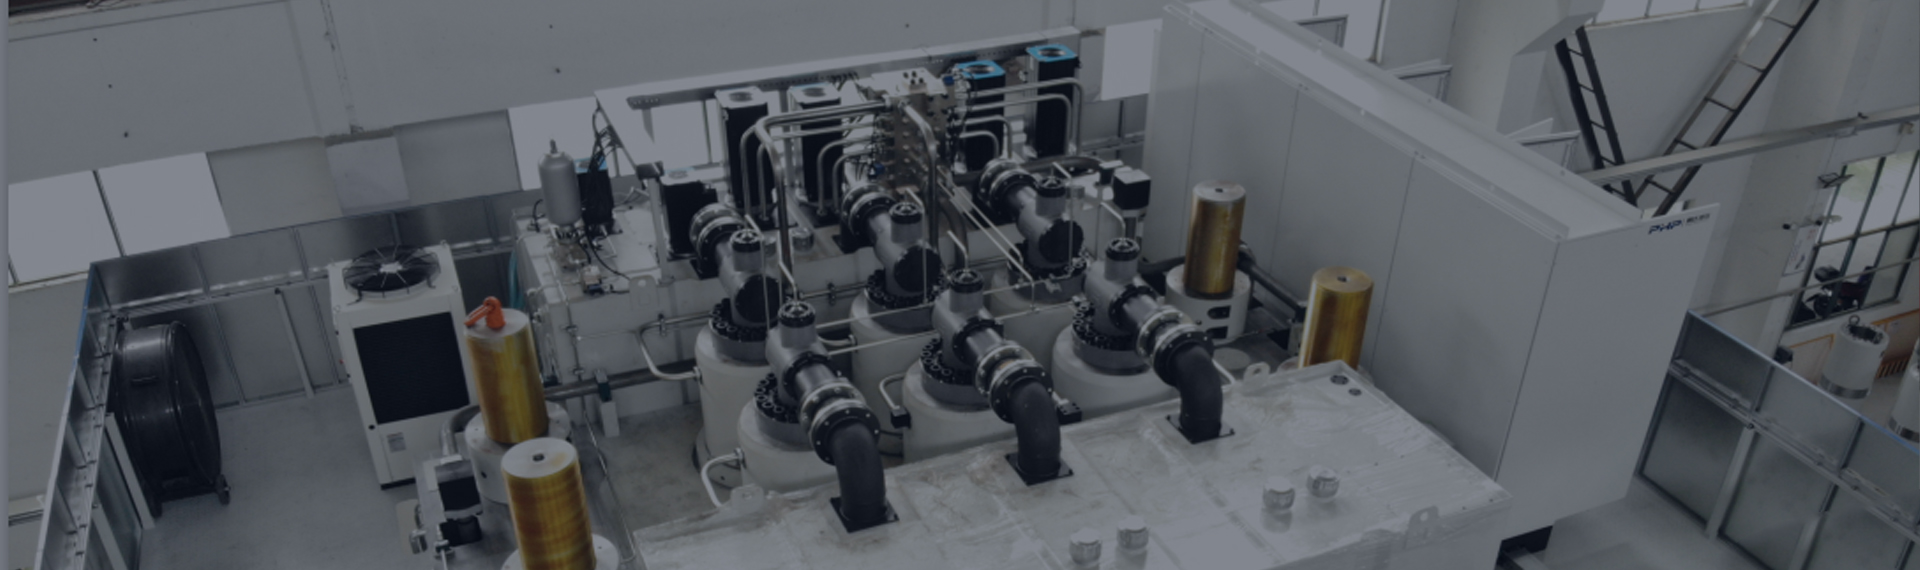
นี่คือจุดที่เครื่องอัดไฮดรอลิกที่ควบคุมด้วยเซอร์โวให้คุณค่าในทางปฏิบัติ แท่นพิมพ์คอมโพสิตของ Wuxi PengdaHZ ใช้การควบคุมความดัน ความเร็ว และการเคลื่อนที่แบบวงปิด ทำให้สามารถตั้งโปรแกรมการเคลื่อนไหวและระยะแรงดันต่างๆ สำหรับวงจรการขึ้นรูปได้
สามารถเพิ่มการขึ้นรูปแบบใช้สุญญากาศช่วยได้ในกรณีที่อากาศที่ติดอยู่ ความพรุน หรือความต้องการพื้นผิวที่เรียกร้องเป็นสิ่งสำคัญ แม่พิมพ์จะถูกอพยพออกในระหว่างขั้นตอนการปิดที่เหมาะสมก่อนที่จะสร้างแรงดันในการขึ้นรูปเต็มที่
วิธีการให้ความร้อนแม่พิมพ์ ทางลาดอุณหภูมิ และการควบคุมความสม่ำเสมอ
SMC เป็นวัสดุเทอร์โมเซตติง ดังนั้นแม่พิมพ์จะต้องให้ความร้อนเพียงพอเพื่อลดความหนืดของสารประกอบในขั้นต้น จากนั้นจึงเริ่มต้นและทำปฏิกิริยาการเชื่อมขวางของเรซิน
บริเวณอุณหภูมิแม่พิมพ์ SMC ที่อ้างอิงโดยทั่วไปมีค่าประมาณ 140–160°ซ (284–320°F) แม้ว่าการตั้งค่าที่ถูกต้องจะขึ้นอยู่กับระบบเรซิน แพ็คเกจตัวเริ่มต้น ความหนาของชิ้นส่วน รูปทรง และข้อกำหนดของพื้นผิว การอ้างอิงการประมวลผลของ SMC ที่เผยแพร่นั้นรายงานอุณหภูมิการขึ้นรูปในภูมิภาคทั่วไปนี้ในทำนองเดียวกัน
โดยทั่วไปจะมีการพิจารณาวิธีการให้ความร้อนสามวิธี
| วิธีทำความร้อน | ลักษณะสำคัญ | การพิจารณาโดยทั่วไป |
|---|---|---|
| ตลับไฟฟ้า/เครื่องทำความร้อน | ติดตั้งง่ายและแบ่งเขตอิสระ | ต้องมีการกระจายตัวทำความร้อนที่ดี |
| น้ำมันความร้อน | ถ่ายเทความร้อนและควบคุมได้ดี | ต้องใช้เครื่องทำความร้อน ปั๊ม ท่อ และวงจรน้ำมัน |
| ไอน้ำ | การถ่ายเทความร้อนอย่างรวดเร็วในเครื่องมือที่เหมาะสม | ต้องมีโครงสร้างพื้นฐานของไอน้ำและการควบคุมคอนเดนเสท |
อย่างไรก็ตาม การตั้งค่าที่กำหนดนั้นบอกเล่าเรื่องราวเพียงบางส่วนเท่านั้น
แม่พิมพ์ที่อ่านอุณหภูมิได้ 150°C ที่เซ็นเซอร์ตัวหนึ่งอาจยังคงมีบริเวณที่ทำงานร้อนกว่าหรือเย็นกว่ามาก ความแตกต่างของอุณหภูมิทั่วทั้งคาวิตี้สามารถเปลี่ยนความหนืดเฉพาะที่และอัตราการแข็งตัว ส่งผลให้เกิดการหดตัวที่ไม่สม่ำเสมอ ความเงาที่แตกต่างกัน การบิดเบี้ยว การบ่มก่อนเวลาอันควร หรือการเติมที่ไม่สมบูรณ์
ดังนั้นแม่พิมพ์ SMC ขนาดใหญ่จึงควรแบ่งออกเป็นโซนการให้ความร้อนในทางปฏิบัติ โดยมีเทอร์โมคัปเปิลอยู่ในตำแหน่งเพื่อแสดงบริเวณช่องวิกฤติ ไม่ใช่แค่วงจรเครื่องทำความร้อนเท่านั้น
ก่อนเริ่มการผลิต เครื่องมือควรไม่เพียงแต่อุณหภูมิเป้าหมายเท่านั้น แต่ยังควรถึงอุณหภูมิเป้าหมายด้วย สมดุลความร้อน . การผลิตไม่ควรเริ่มต้นเพียงเพราะว่าคอนโทรลเลอร์ตัวหนึ่งถึงจุดที่กำหนดแล้ว
หลักการเดียวกันนี้ใช้กับส่วนบนและส่วนล่างของแม่พิมพ์ ความแตกต่างของอุณหภูมิควรได้รับการควบคุมอย่างจงใจ กระบวนการพิเศษบางอย่างตั้งใจใช้อุณหภูมิบนและล่างที่แตกต่างกัน แต่ความไม่สมดุลที่ไม่สามารถควบคุมได้สามารถสร้างการรักษาที่แตกต่างกันและการบิดเบือนมิติได้
สำหรับส่วนที่หนาหรือเส้นทางการไหลที่ยากลำบาก อาจควรใช้อุณหภูมิแม่พิมพ์ที่ต่ำกว่ารวมกับระยะเวลาการบ่มที่นานขึ้น คำแนะนำในการประมวลผลแบบคอมโพสิตระบุไว้เป็นพิเศษว่าโดยทั่วไปแล้วส่วน SMC ที่มีความหนาจะได้รับประโยชน์จากอุณหภูมิที่ต่ำกว่าและการบ่มที่นานกว่าเพื่อให้ได้ปฏิกิริยาที่สม่ำเสมอมากขึ้นผ่านส่วนดังกล่าว
เวลาการแข็งตัว ความหนืด การไหล และการปรับหน้าต่างกระบวนการให้เหมาะสม
ไม่มีคำตอบที่เป็นสากล เช่น “SMC ต้องใช้เวลา 90 วินาทีในการรักษา”
ระยะเวลาการรักษาที่ต้องการขึ้นอยู่กับ:
- เคมีของเรซินและตัวริเริ่ม
- อุณหภูมิแม่พิมพ์
- ความหนาของส่วนประกอบ
- อุณหภูมิการชาร์จ;
- ปริมาณสารตัวเติมและเส้นใย
- ส่วนหนาในท้องถิ่น
- ความแข็งแรงในการถอดแบบที่ต้องการ
- เรขาคณิตของชิ้นส่วน และ
- พฤติกรรมคายความร้อนของสูตร
เอกสารเผยแพร่เกี่ยวกับการอัดขึ้นรูปรายงานรอบการกักเก็บแรงดันในช่วงโดยประมาณ 1–4 นาที สำหรับกระบวนการ SMC บางอย่าง แต่ควรถือเป็นช่วงอ้างอิงเท่านั้น
จุดสำคัญคือความหนืดของ SMC จะไม่คงที่ในระหว่างรอบการขึ้นรูป
หลังจากที่ประจุสัมผัสกับเครื่องมือที่ร้อน ความหนืดเริ่มแรกจะไปถึงสภาวะที่วัสดุสามารถไหลภายใต้แรงกดดันได้ สารประกอบจะกระจายผ่านโพรงในขณะที่เส้นใยหมุนและจัดแนวตามการไหล เมื่ออุณหภูมิเพิ่มขึ้นอย่างต่อเนื่องและปฏิกิริยาการแข็งตัวจะเร่งตัวขึ้น ความหนืดจะเพิ่มขึ้นอย่างรวดเร็วจนกระทั่งการไหลหยุดลงอย่างมีประสิทธิภาพ
หน้าต่างการประมวลผลที่มีประโยชน์จึงมีอยู่ระหว่าง:
ความอ่อนตัวเพียงพอสำหรับการเติมแม่พิมพ์ และ การรักษามากเกินไปที่ป้องกันไม่ให้ไหลต่อไป .
หากแม่พิมพ์ร้อนเกินไปหรือปิดช้าเกินไป เรซินอาจเริ่มแข็งตัวก่อนที่จะเติมเส้นทางการไหลที่ยาวนาน หากอุณหภูมิต่ำเกินไป โพรงอาจเต็มแต่การบ่มอาจใช้เวลานานเกินไปหรือยังคงไม่สมบูรณ์
อาการทั่วไปให้เบาะแสที่เป็นประโยชน์:
| ข้อบกพร่อง | สาเหตุกระบวนการที่เป็นไปได้ |
|---|---|
| อยู่ระหว่างการรักษา | อุณหภูมิแม่พิมพ์ต่ำ เวลายึดไม่เพียงพอ |
| เติมไม่ครบ | แรงดันต่ำ, หายเร็ว, ตำแหน่งประจุไม่ดี |
| ตุ่ม/ฟอง | ก๊าซที่ติดอยู่ ความชื้น การระบายอากาศไม่เพียงพอ |
| ไหม้เกรียม/รักษามากเกินไปในท้องถิ่น | อุณหภูมิท้องถิ่นที่มากเกินไปหรือการเปิดรับแสงเป็นเวลานาน |
| บิดเบี้ยว | อุณหภูมิแม่พิมพ์ไม่สม่ำเสมอ การไล่ระดับการบ่ม การวางแนวของเส้นใย |
| เส้นเชื่อม | รูปแบบการชาร์จและแนวการไหลที่ตรงกันข้าม |
| บริเวณที่อุดมด้วยเรซิน | การไหลมากเกินไปหรือการแยกเส้นใย/เรซิน |
การปรับกระบวนการให้เหมาะสมที่สุดควรเปลี่ยนตัวแปรควบคุมทีละตัวและบันทึกข้อมูลความดัน ตำแหน่ง อุณหภูมิ และรอบการทำงานจริง แทนที่จะอาศัยเพียงการสังเกตของผู้ปฏิบัติงานเท่านั้น
ข้อกำหนดการออกแบบแม่พิมพ์สำหรับการควบคุมความหนาและคุณภาพพื้นผิว
แม้แต่เครื่องอัดไฮดรอลิกที่สามารถทำซ้ำได้สูงก็ไม่สามารถชดเชยแม่พิมพ์ SMC ที่ไม่เหมาะสมได้
การออกแบบเครื่องมือส่งผลโดยตรงต่อการไหล การระบายอากาศ การเกิดแฟลช ความสามารถในการทำซ้ำของมิติ และรูปลักษณ์ของพื้นผิว
เฉือนขอบ ช่วยควบคุมวัสดุในขณะที่เครื่องมือไปถึงตำแหน่งปิดสุดท้ายและมีส่วนช่วยในการควบคุมแฟลช
ช่องระบายอากาศ ควรปล่อยให้อากาศที่ถูกแทนที่และก๊าซระเหยหลบหนีออกไปโดยไม่สร้างการสูญเสียเรซินที่ยอมรับไม่ได้ การระบายอากาศที่ไม่ดีอาจทำให้เกิดก๊าซที่ติดอยู่ พื้นผิวที่ไม่สมบูรณ์ รอยไหม้ และความพรุนได้
มุมร่าง จะต้องปล่อยวางได้อย่างน่าเชื่อถือโดยไม่สร้างความเสียหายให้กับพื้นผิวหรือพื้นผิวคลาส A
ตำแหน่งอีเจ็คเตอร์ ควรกระจายแรงถอดออกอย่างเพียงพอเพื่อป้องกันการเสียรูปเฉพาะจุดของชิ้นส่วนที่ขึ้นรูปยังร้อนอยู่
ความหนาส่วนใหญ่ถูกกำหนดโดยรูปทรงของแม่พิมพ์แบบปิด ดังนั้นการออกแบบสัน บอส เม็ดมีด และการเปลี่ยนผ่านจึงควรพิจารณาร่วมกับพฤติกรรมการไหลของ SMC การเปลี่ยนแปลงความหนาของส่วนอย่างฉับพลันขนาดใหญ่อาจทำให้เกิดการหายขาด การหดตัว และปัญหาพื้นผิวเฉพาะที่
ผู้ผลิตเครื่องมือยังต้องชดเชยการหดตัวที่คาดหวังของสูตร SMC ที่เลือก แทนที่จะใช้ปัจจัยการหดตัวทั่วไปหนึ่งตัวกับสารประกอบทุกตัว
สำหรับส่วนประกอบที่มองเห็นได้คุณภาพสูง ปัญหาพื้นผิว เช่น รูเข็ม รอยยุบ ความเป็นคลื่น และความเงาที่ไม่สม่ำเสมอไม่สามารถแก้ไขได้เสมอไปโดยการเพิ่มแรงกด รูปแบบการชาร์จ อุณหภูมิเครื่องมือในพื้นที่ การระบายอากาศ ผิวเคลือบโพรง ลักษณะการแข็งตัว และความแข็งของเครื่องมือล้วนมีส่วนช่วย
การเคลือบในแม่พิมพ์ (IMC) ยังสามารถนำมารวมไว้ได้เมื่อการใช้งานที่ต้องการการปรับปรุงความสามารถในการทาสีหรือคุณภาพพื้นผิว จุดฉีด ลำดับการเปิดแม่พิมพ์ ความดัน ปริมาณการเคลือบ และเวลาจะต้องได้รับการออกแบบให้เป็นวงจรการขึ้นรูปที่สมบูรณ์ แทนที่จะเพิ่มไว้ในภายหลัง
นี่คือเหตุผลว่าทำไมแม่พิมพ์ SMC เครื่องอัดไฮดรอลิก ระบบทำความร้อน และข้อมูลจำเพาะของวัสดุจึงควรได้รับการประเมินร่วมกันในระหว่างการพัฒนาโครงการ
การสร้างหน้าต่างกระบวนการขึ้นรูป SMC ที่มีเสถียรภาพ
การขึ้นรูปแบบอัด SMC ที่ประสบความสำเร็จนั้นไม่ได้เกิดขึ้นจากการเพิ่มพารามิเตอร์เพียงตัวเดียวให้สูงสุด
แรงกดดันที่มากขึ้นไม่ได้ทำให้ชิ้นส่วนดีขึ้นโดยอัตโนมัติ อุณหภูมิแม่พิมพ์ที่สูงขึ้นไม่ได้เพิ่มผลผลิตโดยอัตโนมัติ การปิดที่เร็วขึ้นไม่ได้ทำให้วงจรจริงสั้นลงเสมอไป
วัตถุประสงค์คือเพื่อสร้างหน้าต่างกระบวนการที่ทำซ้ำได้ซึ่ง:
การควบคุมการวางตำแหน่งประจุ → ความเร็วในการกดควบคุมการเคลื่อนที่ของวัสดุ → ความดันทำให้การเติมโพรงเสร็จสมบูรณ์ → การควบคุมอุณหภูมิความหนืดและปฏิกิริยา → เวลาในการรักษาจะพัฒนาความแข็งแรงของชิ้นส่วนที่เพียงพอ → การออกแบบแม่พิมพ์จะควบคุมรูปทรงขั้นสุดท้ายและคุณภาพพื้นผิว
ก่อนที่จะเลือกเครื่องอัดขึ้นรูป SMC ผู้ผลิตควรจัดเตรียมพื้นที่ที่คาดการณ์ของส่วนประกอบ ขนาด ระบบวัสดุ ความดันโพรงที่คาดหวัง ขนาดแม่พิมพ์ ระยะเวลารอบเป้าหมาย วิธีการทำความร้อน ข้อกำหนดความเร็วปิด ข้อกำหนดสูญญากาศ และข้อกำหนดกระบวนการ IMC ใด ๆ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. พัฒนาเครื่องอัดไฮดรอลิกแบบเซอร์โวคอมโพสิตสำหรับ SMC และกระบวนการขึ้นรูปแบบอัดขึ้นรูปคอมโพสิตอื่น ๆ สำหรับโครงการ SMC ใหม่ ผู้ผลิตสามารถใช้รายการตรวจสอบพารามิเตอร์กระบวนการ ขอการประเมินน้ำหนักกดและการควบคุมอุณหภูมิ หรือให้ข้อมูลชิ้นส่วนและแม่พิมพ์สำหรับการประเมินกระบวนการขึ้นรูปเบื้องต้น
คำถามที่พบบ่อย
น้ำหนักกดไฮดรอลิกที่จำเป็นสำหรับการขึ้นรูปแบบอัด SMC คืออะไร?
คำนวณพื้นที่การขึ้นรูปที่คาดการณ์ไว้ และคูณด้วยความดันของโพรงที่ต้องการ สำหรับหน่วยนิ้ว:
น้ำหนัก = พื้นที่คาดการณ์ (in²) × ความดัน (psi) ÷ 2,000
จากนั้นเพิ่มระยะขอบทางวิศวกรรมที่เหมาะสม ข้อกำหนดด้านแรงดันขั้นสุดท้ายควรมาจากซัพพลายเออร์วัสดุ SMC การออกแบบแม่พิมพ์ และการทดลองการขึ้นรูป แทนที่จะใช้ค่า psi คงที่ค่าเดียวสำหรับทุกชิ้นส่วน
ช่วงอุณหภูมิแม่พิมพ์และวิธีการทำความร้อนแบบใดดีที่สุดสำหรับชิ้นส่วน SMC
ระบบ SMC ทั่วไปหลายระบบได้รับการประมวลผลอยู่รอบๆ 140–160°C แต่ข้อกำหนดการประมวลผลของผู้ผลิตวัสดุควรกำหนดเซ็ตพอยต์เริ่มต้น การทำความร้อนด้วยไฟฟ้าและการทำความร้อนด้วยน้ำมันความร้อนเป็นวิธีแก้ปัญหาทั่วไป ความสม่ำเสมอของอุณหภูมิทั่วทั้งแม่พิมพ์มักจะมีความสำคัญมากกว่าการเลือกพลังงานความร้อนสูงสุด
คุณจะคำนวณเวลาในการรักษา SMC และหลีกเลี่ยงข้อบกพร่องจากการบ่มน้อยเกินไปหรือคายความร้อนได้อย่างไร
เริ่มต้นด้วยข้อมูลอุณหภูมิและการแข็งตัวที่แนะนำของซัพพลายเออร์ SMC จากนั้นตรวจสอบตามความหนาของชิ้นส่วนจริง อุณหภูมิแม่พิมพ์ ระบบเรซิน และข้อกำหนดในการรื้อถอน ส่วนที่หนาอาจต้องใช้อุณหภูมิที่ต่ำกว่าและระยะเวลาการแข็งตัวนานกว่าเพื่อจำกัดคายความร้อนภายในที่มากเกินไป
รูปแบบการชาร์จ SMC และอัตราส่วนความครอบคลุมที่ถูกต้องสำหรับความหนาของชิ้นส่วนที่สม่ำเสมอคืออะไร
ไม่มีเปอร์เซ็นต์ที่เป็นสากล ประจุควรมีมวลที่ถูกต้องและอยู่ในตำแหน่งเพื่อให้สามารถบรรลุระยะการไหลที่ต้องการได้โดยไม่ต้องมีการเคลื่อนตัวของเส้นใย เส้นเชื่อม หรือการแยกเรซิน/เส้นใยมากเกินไป ชิ้นส่วนที่ซับซ้อนควรได้รับการปรับปรุงให้เหมาะสมผ่านการจำลองการไหลและการทดลองการขึ้นรูป
คุณสมบัติการออกแบบแม่พิมพ์ใดที่ช่วยป้องกันปัญหาผิวสำเร็จของ SMC และการเปลี่ยนแปลงความหนา
คุณสมบัติที่สำคัญ ได้แก่ ขนาดของเครื่องมือแบบปิดที่แม่นยำ คมตัดที่เหมาะสม การระบายอากาศที่มีประสิทธิภาพ กระแสลมควบคุม การดีดออกที่สมดุล โซนการให้ความร้อนที่สม่ำเสมอ การเปลี่ยนซี่โครงที่เหมาะสม การชดเชยการหดตัว และความแข็งแกร่งของแม่พิมพ์ที่เพียงพอ
ความเร็วในการปิดแม่พิมพ์และแรงกดตามขั้นตอนส่งผลต่อการไหลของ SMC การวางแนวของเส้นใย และข้อบกพร่องอย่างไร
การเข้าใกล้อย่างรวดเร็วจะช่วยลดเวลารอบเดินเบา ในขณะที่การควบคุมการปิดอย่างช้าๆ หลังจากการสัมผัสกับวัสดุจะกำหนดว่าประจุจะแพร่กระจายเร็วแค่ไหน การไหลที่รุนแรงมากเกินไปสามารถเปลี่ยนการวางแนวของเส้นใยและการกระจายวัสดุได้ ระดับความเร็วและแรงดันที่ตั้งโปรแกรมได้ช่วยให้สามารถปรับกระบวนการตามการเติมคาวิตี้ แทนที่จะใช้แรงเต็มที่ในทันที
การขึ้นรูปแบบอัด SMC ที่ใช้ระบบสุญญากาศช่วยปรับปรุงคุณภาพพื้นผิวและลดความพรุนหรือไม่
มันสามารถ. การอพยพอากาศที่ติดอยู่ก่อนการบีบอัดขั้นสุดท้ายสามารถลดช่องว่างที่เกี่ยวข้องกับอากาศและปรับปรุงความสม่ำเสมอในการขึ้นรูป โดยเฉพาะอย่างยิ่งสำหรับส่วนประกอบขนาดใหญ่หรือมีลักษณะไวต่อรูปลักษณ์ อย่างไรก็ตาม สุญญากาศไม่สามารถชดเชยการวางประจุที่ไม่ดี การระบายอากาศของแม่พิมพ์ไม่เพียงพอ สภาพของวัสดุที่ไม่ถูกต้อง หรือหน้าต่างอุณหภูมิแรงดันที่ไม่เหมาะสม