Sheet Moulding Compound (SMC) ได้กลายเป็นวัสดุคอมโพสิตที่สำคัญสำหรับผู้ผลิตยานยนต์ที่ต้องการโครงสร้างน้ำหนักเบา ความต้านทานการกัดกร่อน การผสานรวมชิ้นส่วน และการผลิตปริมาณมากที่ทำซ้ำได้ อย่างไรก็ตาม ความสำเร็จในการผลิต SMC สำหรับยานยนต์นั้นขึ้นอยู่กับมากกว่าแค่การวางวัสดุลงในแม่พิมพ์ที่ให้ความร้อน สภาพวัสดุ การออกแบบประจุ อุณหภูมิแม่พิมพ์ โปรไฟล์การปิดการกด แรงกดในการขึ้นรูป เวลาในการแข็งตัว ความแม่นยำของเครื่องมือ และการควบคุมคุณภาพ ทั้งหมดนี้ทำงานร่วมกันเป็นระบบการผลิตเดียว
สำหรับ OEM ในอุตสาหกรรมยานยนต์ ซัพพลายเออร์ระดับ Tier-1 และบริษัทแม่พิมพ์คอมโพสิต การทำความเข้าใจกระบวนการผลิตชิ้นส่วนยานยนต์ของ SMC ที่สมบูรณ์ถือเป็นสิ่งสำคัญในการวางแผนสายการผลิตใหม่หรือเลือกเครื่องอัดไฮดรอลิก คู่มือนี้จะอธิบายกระบวนการตั้งแต่การเตรียมวัสดุไปจนถึงการตรวจสอบชิ้นส่วนที่เสร็จแล้ว โดยให้ความสนใจเป็นพิเศษกับพารามิเตอร์การอัดและการขึ้นรูปที่มีอิทธิพลต่อคุณภาพ รอบเวลา และความสม่ำเสมอในการผลิต
1. จากแผ่น SMC ไปจนถึงชิ้นส่วนยานยนต์สำเร็จรูป: กระบวนการผลิตที่สมบูรณ์
โดยทั่วไปแล้ว Automotive SMC จะมาถึงโรงงานขึ้นรูปโดยเป็นวัสดุแผ่นที่โตเต็มที่และมีฟิล์มพาหะปกป้อง แตกต่างจากการฉีดขึ้นรูปที่เม็ดจะถูกหลอมและฉีดผ่านระบบรันเนอร์ การอัดขึ้นรูป SMC จะเริ่มต้นด้วยปริมาณที่กำหนดไว้ล่วงหน้าและการจัดเรียงของวัสดุแผ่นที่เรียกว่า ค่าใช้จ่าย .
การเตรียมวัสดุและการออกแบบการชาร์จ
แผ่น SMC ได้รับการปรับสภาพตามคำแนะนำของซัพพลายเออร์วัสดุในขั้นแรก ผู้ปฏิบัติงานหรือระบบตัดอัตโนมัติจะนำฟิล์มพาหะออก ตัดแผ่นให้เป็นรูปทรงที่ต้องการ และชั่งน้ำหนักเพื่อให้ได้มวลประจุที่ระบุ
ตำแหน่งการเรียกเก็บเงินเป็นสิ่งสำคัญ วัสดุไม่ได้ครอบคลุมช่องแม่พิมพ์ทั้งหมดเสมอไปก่อนที่จะกด ประจุอาจครอบครองเพียงส่วนหนึ่งของพื้นที่โพรงที่คาดการณ์ไว้เพื่อให้วัสดุไหลระหว่างการบีบอัด ความครอบคลุมที่เหมาะสมที่สุดขึ้นอยู่กับรูปทรงของชิ้นส่วน ปริมาณเส้นใย โครง ความหนาผนัง ข้อกำหนดพื้นผิว และทิศทางการไหลของเส้นใยที่ยอมรับได้
การโหลดแม่พิมพ์และกดปิด
ประจุที่เตรียมไว้จะถูกใส่ลงในแม่พิมพ์ด้านล่างที่ให้ความร้อน การบรรทุกสามารถทำได้ด้วยตนเองหรือดำเนินการโดยหุ่นยนต์และระบบการจัดการอัตโนมัติ ทั้งนี้ขึ้นอยู่กับปริมาณการผลิต
จากนั้นแท่นพิมพ์จะเป็นไปตามโปรไฟล์การปิดที่มีการควบคุม แทนที่จะเพียงแค่เปลี่ยนจากเปิดเป็นปิดด้วยความเร็วเดียว ลำดับ SMC ที่ใช้งานได้จริงโดยทั่วไปประกอบด้วย:
- วิธีการที่รวดเร็วเพื่อลดเวลาที่ไม่มีประสิทธิผล
- ควบคุมการสัมผัสด้วยค่าธรรมเนียม SMC
- การปิดแม่พิมพ์ช้าเพื่อควบคุมการไหลของวัสดุ
- แรงดันสะสมเมื่อโพรงเข้าใกล้ความหนาสุดท้าย
- แรงกดค้างไว้ในขณะที่เทอร์โมเซ็ตเรซินแข็งตัว และ
- ควบคุมการปล่อยแรงดันตามด้วยการเปิดแม่พิมพ์
โปรไฟล์การเคลื่อนที่แบบหลายขั้นตอนนี้มีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนยานยนต์ขนาดใหญ่ เนื่องจากการปิดที่ไม่สามารถควบคุมได้อาจทำให้เส้นใยเคลื่อนตัวมากเกินไป กักอากาศ ทำให้เกิดแสงวาบ หรือทำให้เกิดการเติมที่ไม่สม่ำเสมอ
การใช้งานด้านยานยนต์
SMC เหมาะสำหรับทั้งชิ้นส่วนรถยนต์โดยสารและรถยนต์เพื่อการพาณิชย์ที่ต้องการการขึ้นรูปในพื้นที่ขนาดใหญ่ ความต้านทานการกัดกร่อน ฉนวนไฟฟ้า ความคงตัวของมิติ หรือการออกแบบที่มีน้ำหนักเบา การใช้งานทั่วไปอาจรวมถึงแผงตัวถังภายนอก แผงบังใต้ท้องรถ โครงสร้างด้านหน้า ฝาครอบแบตเตอรี่และกรอบ แผงโครงสร้าง ตัวเรือนไฟฟ้า ส่วนรองรับภายใน และส่วนประกอบตัวถังรถยนต์เพื่อการพาณิชย์
2. วัสดุ SMC ของยานยนต์และอิทธิพลต่อการขึ้นรูป
SMC ไม่ใช่วัสดุที่ได้มาตรฐานเดียว เกรดยานยนต์อาจแตกต่างกันอย่างมากในด้านเคมีของเรซิน การเสริมใยแก้ว สารตัวเติมแร่ธาตุ สารเติมแต่งควบคุมการหดตัว ระบบการบ่ม การสร้างเม็ดสี และสารเติมแต่งในกระบวนการผลิตอื่นๆ
สูตรทั่วไปอาจใช้เทอร์โมเซตเมทริกซ์ที่มีโพลีเอสเตอร์ไม่อิ่มตัวเสริมด้วยใยแก้วสับ ระบบเรซินอื่นๆ อาจเลือกได้เมื่อความต้านทานต่อสารเคมี ประสิทธิภาพอุณหภูมิ พฤติกรรมเปลวไฟ คุณสมบัติทางไฟฟ้า หรือข้อกำหนดเฉพาะการใช้งานอื่นๆ มีความสำคัญมากขึ้น
| ตัวแปรวัสดุ | ฟังก์ชั่นหลัก | ผลต่อการอัดขึ้นรูป |
| ระบบเรซิน | สร้างเมทริกซ์เทอร์โมเซ็ต | ส่งผลต่อความหนืด อุณหภูมิการแข็งตัว อัตราการแข็งตัว และประสิทธิภาพขั้นสุดท้าย |
| ปริมาณใยแก้ว | ให้การเสริมแรง | การเสริมแรงที่สูงขึ้นสามารถเพิ่มความต้านทานการไหลและแรงในการขึ้นรูปที่ต้องการได้ |
| ความยาวไฟเบอร์ | มีอิทธิพลต่อพฤติกรรมทางกล | ส่งผลต่อการวางแนวการไหล ความแรง และพฤติกรรมการเติม |
| สารตัวเติมแร่ | ปรับเปลี่ยนพฤติกรรมด้านต้นทุน การหดตัว และมิติ | ส่งผลต่อความหนาแน่น ความหนืด ผิวสำเร็จ และการเติมแม่พิมพ์ |
| สารเติมแต่งรายละเอียดต่ำ | ควบคุมการหดตัวของแม่พิมพ์ | สามารถปรับปรุงคุณภาพพื้นผิวและความเสถียรของมิติได้ |
| วุฒิภาวะของวัสดุ | สร้างความสม่ำเสมอของแผ่นงานที่เหมาะสม | ส่งผลโดยตรงต่อการจัดการ ความหนืด และความสามารถในการทำซ้ำของการไหล |
| ชาร์จอุณหภูมิ | กำหนดเงื่อนไขการเริ่มต้นการประมวลผล | สามารถส่งผลต่อความหนืดเริ่มต้นและพฤติกรรมการเติมได้ |
ด้วยเหตุนี้ ไม่ควรกำหนดค่าแท่นอัดไฮดรอลิกจากข้อกำหนด SMC ทั่วไปเพียงอย่างเดียว เกรดวัสดุยานยนต์ที่เลือกควรได้รับการประเมินร่วมกับรูปทรงของแม่พิมพ์และข้อกำหนดในการผลิต
3. พารามิเตอร์การอัดขึ้นรูปและการเพิ่มประสิทธิภาพรอบเวลา
ขั้นตอนการขึ้นรูปคือจุดที่ประสิทธิภาพของการกดมีอิทธิพลมากที่สุดต่อการผลิต SMC ของยานยนต์ อุณหภูมิ ความดัน ตำแหน่ง ความเร็ว และเวลา จะต้องสามารถทำซ้ำได้อย่างเพียงพอจากรอบหนึ่งไปอีกรอบหนึ่ง
อุณหภูมิของแม่พิมพ์
ระบบ SMC ทั่วไปหลายระบบใช้แม่พิมพ์ที่ให้ความร้อนประมาณ 140–160°ซ ช่วง สิ่งนี้ควรถือเป็นภูมิภาคเริ่มต้นทางวิศวกรรมมากกว่าข้อกำหนดสากล ค่าที่กำหนดที่แท้จริงขึ้นอยู่กับเคมีของเรซิน ระบบตัวเริ่มต้น ความหนาของชิ้นส่วน ระยะการไหล และคุณภาพพื้นผิวที่ต้องการ
ความสม่ำเสมอของอุณหภูมิมีความสำคัญพอๆ กับอุณหภูมิแม่พิมพ์โดยเฉลี่ย บริเวณที่ร้อนกว่าอาจเริ่มแข็งตัวก่อนเวลาอันควรในขณะที่วัสดุยังคงไหลไปที่อื่น ในขณะที่บริเวณที่เย็นกว่าอาจต้องใช้เวลาในการบ่มนานกว่าหรือทำให้เกิดการบ่มที่ไม่สมบูรณ์
ความดันการปั้นและน้ำหนักการกด
แรงกดในการขึ้นรูปก็แตกต่างกันอย่างมากเช่นกัน ส่วนประกอบ SMC ทั่วไปจำนวนมากสามารถเริ่มการพัฒนากระบวนการได้ภายในขอบเขตโดยประมาณ 3.5–10 เมกะปาสคาล ในขณะที่การบรรจุยาก วัสดุเสริมแรงสูง หรือชิ้นส่วนโครงสร้างที่ซับซ้อนอาจต้องใช้ค่าที่สูงกว่าในการเข้าใกล้หรือเกินกว่านั้น 10–15 เมกะปาสคาล .
ดังนั้นน้ำหนักในการกดไฮดรอลิกที่ต้องการจึงควรคำนวณจากพื้นที่การขึ้นรูปที่คาดการณ์ไว้และความดันในโพรงที่ต้องการเป็นหลัก:
ระยะขอบทางวิศวกรรมควรได้รับการพิจารณาถึงความแปรผันของวัสดุ การโหลดที่ไม่สม่ำเสมอ ความไวของแฟลช การพัฒนากระบวนการ และข้อกำหนดการผลิตในอนาคต การเลือกแท่นพิมพ์ SMC จากน้ำหนักชิ้นส่วนที่เสร็จแล้วเท่านั้น อาจทำให้มีขนาดเล็กเกินไปอย่างมาก
ระยะเวลาในการแข็งตัวและกดทับ
มีระยะเวลาการกดทับหรือคงตัวประมาณ 60–180 วินาที สามารถใช้เป็นข้อมูลอ้างอิงเบื้องต้นที่มีประโยชน์สำหรับการใช้งาน SMC ประเภทยานยนต์หลายประเภท แม้ว่าส่วนประกอบที่หนากว่าและสูตรบางสูตรอาจต้องใช้รอบการทำงานที่นานกว่าก็ตาม
การพยายามลดรอบเวลาโดยการเพิ่มอุณหภูมิของแม่พิมพ์ถือเป็นความเสี่ยง หากพื้นผิวเริ่มแข็งตัวก่อนที่ประจุจะไหลจนหมด อาจเกิดการช็อตสั้น รอยเชื่อม การอุดซี่โครงที่ไม่ดี หรือข้อบกพร่องที่พื้นผิวอาจปรากฏขึ้น
การปรับปรุงรอบเวลามักจะมาจากไหน
- ลดวิธีการกดและเวลาส่งคืนที่ไม่จำเป็น
- ปรับการเปลี่ยนระหว่างการควบคุมตำแหน่งและการควบคุมแรงดันให้เหมาะสม
- ปรับปรุงความสม่ำเสมอในการทำความร้อนของแม่พิมพ์
- รักษาน้ำหนักและตำแหน่งประจุให้คงที่
- ใช้การตัด การขนถ่ายอัตโนมัติ
- การเพิ่มประสิทธิภาพหน้าต่างการรักษาเฉพาะวัสดุ
- การใช้การตัดแต่งแบบขนานหรือการดำเนินการดาวน์สตรีม และ
- กราฟวงจรการบันทึกเพื่อระบุความแปรผันของกระบวนการ
เครื่องอัดไฮดรอลิกที่ควบคุมด้วยเซอร์โวสมัยใหม่มีประโยชน์อย่างยิ่งเมื่อต้องใช้ความเร็วและแรงดันหลายระดับ การควบคุมแบบวงปิดช่วยให้สูตรเครื่องจักรสามารถกำหนดความเร็วในการเข้าใกล้ ตำแหน่งสัมผัส ความเร็วในการขึ้นรูป ทางลาดแรงดัน แรงกดค้างไว้ การปล่อยและการเคลื่อนที่กลับอย่างอิสระ
4. การออกแบบแม่พิมพ์และแท่นพิมพ์สำหรับชิ้นส่วน SMC ของยานยนต์
การขึ้นรูปยานยนต์ในปริมาณมากจำเป็นต้องใช้แม่พิมพ์และแม่พิมพ์ที่ได้รับการออกแบบร่วมกัน การมีน้ำหนักที่เพียงพอไม่ได้หมายความว่าแท่นพิมพ์จะสามารถใช้งานแม่พิมพ์ SMC แบบใดแบบหนึ่งได้โดยอัตโนมัติ
พารามิเตอร์การจับคู่การกดเพื่อแม่พิมพ์ที่สำคัญ ได้แก่:
- พื้นที่การปั้นที่คาดการณ์ไว้ สำหรับการคำนวณแรงที่ต้องการ
- ขนาดแม่พิมพ์ สำหรับกำหนดขนาดแท่นวาง
- ความสูงของแม่พิมพ์ปิด สำหรับการเลือกแสงกลางวันของเครื่องจักร
- ระยะการเปิดที่ต้องการ สำหรับการคำนวณจังหวะ
- ข้อกำหนดในการสกัดชิ้นส่วน สำหรับเวลากลางวันและระบบอัตโนมัติ
- น้ำหนักแม่พิมพ์ สำหรับการออกแบบแท่นวางและโครงสร้าง
- โซนความร้อน เพื่อความสม่ำเสมอของอุณหภูมิ และ
- ความขนานและความแข็งแกร่งของแท่น เพื่อความหนาของช่องที่สม่ำเสมอ
สำหรับตัวแม่พิมพ์ การระบายอากาศจะต้องปล่อยให้ก๊าซและอากาศที่ติดอยู่หลุดออกไปในระหว่างการไหลของวัสดุ พื้นที่วาบไฟและพื้นที่ล้นควรได้รับการออกแบบทางวิศวกรรมตามพฤติกรรมของวัสดุ แทนที่จะถือเป็นแนวคิดในภายหลัง การระบายอากาศที่ไม่ดีอาจทำให้เกิดความพรุน รอยไหม้ และการบรรจุที่ไม่สมบูรณ์ ในขณะที่การออกแบบน้ำล้นที่ไม่เหมาะสมอาจทำให้วัสดุสิ้นเปลืองเพิ่มขึ้น
แม่พิมพ์ยานยนต์ขนาดใหญ่ควรมีการกระจายความร้อนที่เสถียร เค้าโครงช่องทำความร้อนหรือเครื่องทำความร้อนไฟฟ้าควรลดโซนร้อนและเย็นให้เหลือน้อยที่สุดบนพื้นผิวแม่พิมพ์ที่กว้าง ส่วนแทรก ตัวดีดออก และคุณลักษณะเฉพาะจะต้องได้รับการออกแบบเพื่อไม่ให้รบกวนการไหลของวัสดุหรือสร้างการวางแนวของเส้นใยที่ไม่สามารถควบคุมได้
5. การควบคุมคุณภาพ ข้อบกพร่อง และคุณสมบัติด้านยานยนต์
สายการผลิต SMC ของยานยนต์ต้องการการควบคุมคุณภาพในสามระดับ ได้แก่ การควบคุมวัสดุที่เข้ามา การตรวจสอบกระบวนการขึ้นรูป และการตรวจสอบความถูกต้องของชิ้นส่วนสำเร็จรูป
การตรวจสอบกระบวนการ
บันทึกการผลิตอาจรวมถึงน้ำหนักประจุ ชุดวัสดุ อุณหภูมิแม่พิมพ์ ตำแหน่งปิด ความเร็วการขึ้นรูป ความดันสูงสุด แรงกดค้างไว้ เวลาบ่ม และเวลารอบทั้งหมด การติดตามตัวแปรเหล่านี้ช่วยให้ผู้ผลิตสร้างกรอบเวลากระบวนการที่มั่นคง และตรวจสอบข้อบกพร่องโดยใช้ข้อมูลเครื่องจักรจริง แทนที่จะใช้สมมติฐานของผู้ปฏิบัติงาน
การตรวจสอบชิ้นส่วนสำเร็จรูปโดยทั่วไป
การตรวจสอบอาจรวมถึงการตรวจสอบพื้นผิวด้วยการมองเห็น การวัดขนาด การตรวจสอบ CMM การทดสอบความหนาแน่น การทดสอบแรงดึงหรือแรงดัดงอ การทดสอบแรงกระแทก การประเมินการดูดซึมน้ำ การวิเคราะห์ทางความร้อน เช่น DSC และวิธีการตรวจสอบแบบไม่ทำลายที่เลือกสำหรับโครงสร้างที่มีความสำคัญด้านความปลอดภัย ทั้งนี้ขึ้นอยู่กับส่วนประกอบและข้อกำหนดเฉพาะของลูกค้า
| ข้อบกพร่องทั่วไป | สาเหตุที่เป็นไปได้ | ทิศทางการแก้ไขโดยทั่วไป |
| ความพรุน/ช่องว่าง | อากาศติดอยู่ การระบายอากาศไม่ดี โปรไฟล์การปิดที่ไม่เหมาะสม | ตรวจสอบการวางตำแหน่งประจุ การระบายอากาศ และความเร็วในการปิดแม่พิมพ์ |
| ยิงสั้น | ประจุไม่เพียงพอ การไหลไม่ดี การหายตัวเร็ว หรือแรงดันไม่เพียงพอ | ตรวจสอบน้ำหนักประจุ อุณหภูมิ ระยะการไหล และความดัน |
| แฟลชมากเกินไป | ประจุส่วนเกิน แรงดันมากเกินไป หรือสภาพเครื่องมือ | ตรวจสอบมวลประจุ โปรไฟล์แรงดัน และสภาพของแม่พิมพ์ |
| บิดเบี้ยว | การแข็งตัวที่ไม่สม่ำเสมอ ความไม่สมดุลของความร้อน หรือการวางแนวของเส้นใย | ตรวจสอบการกระจายอุณหภูมิ รูปแบบการชาร์จ และการรองรับการทำความเย็น |
| ความขรุขระของพื้นผิว | การไหลของวัสดุ การหดตัว หรือการแปรผันของอุณหภูมิ | ปรับสภาพวัสดุ อุณหภูมิเครื่องมือ และโปรไฟล์การไหลให้เหมาะสม |
| การแยกชั้น | สภาพวัสดุ อากาศที่ติดอยู่ หรือการแข็งตัวไม่เพียงพอ | ตรวจสอบการจัดการวัสดุ รูปแบบการอัดประจุ และแรงกดในการขึ้นรูป |
เอกสารคุณภาพยานยนต์
สำหรับโปรแกรม OEM และ Tier-1 การอนุมัติชิ้นส่วนจะครอบคลุมมากกว่าการตรวจสอบมิติแบบธรรมดา ผู้ผลิตอาจจำเป็นต้องทำงานภายในระบบการจัดการคุณภาพตามมาตรฐาน IATF 16949 และข้อกำหนดการสนับสนุน เช่น APQP, PPAP, PFMEA, แผนการควบคุม, MSA, SPC, การศึกษาความสามารถในการตรวจสอบย้อนกลับ และความสามารถในกระบวนการ ทั้งนี้ขึ้นอยู่กับลูกค้าและระดับห่วงโซ่อุปทาน
แพ็คเกจคุณสมบัติที่แน่นอนจะแตกต่างกันไปตาม OEM และข้อกำหนดเฉพาะของลูกค้า ผู้ผลิตรถยนต์ Ford, General Motors, Stellantis, BMW, Volkswagen และยานยนต์รายอื่นๆ สามารถรักษาข้อกำหนดเพิ่มเติมของตนเองได้ ดังนั้น แผนการผลิตและการตรวจสอบจึงควรจัดทำขึ้นจากข้อกำหนดเฉพาะของลูกค้าที่เกี่ยวข้อง แทนที่จะใช้รายการตรวจสอบการอนุมัติสากลรายการเดียว
ข้อดีและข้อจำกัดของ SMC สำหรับการผลิตยานยนต์
SMC มีข้อดีหลายประการสำหรับชิ้นส่วนยานยนต์ ชิ้นส่วนขนาดใหญ่และซับซ้อนทางเรขาคณิตมักจะถูกอัดขึ้นรูปด้วยเครื่องมือชิ้นเดียว ซึ่งช่วยให้สามารถรวมโครง ข้อต่อ คุณสมบัติการติดตั้ง และฟังก์ชันอื่นๆ ไว้ในส่วนประกอบเดียวได้ วัสดุนี้ยังให้ความต้านทานการกัดกร่อน ความเป็นฉนวนไฟฟ้า และความสัมพันธ์ระหว่างความแข็งกับน้ำหนักที่ดี
อย่างไรก็ตาม SMC ไม่ใช่โซลูชันที่มีต้นทุนต่ำสุดโดยอัตโนมัติสำหรับทุกชิ้นส่วน เครื่องอัดความจุสูงและแม่พิมพ์ที่ให้ความร้อนขนาดใหญ่ต้องใช้เงินลงทุนเริ่มแรกจำนวนมาก การไหลของวัสดุและการวางแนวของเส้นใยต้องได้รับการจัดการอย่างระมัดระวัง พื้นผิวระดับรูปลักษณ์จำเป็นต้องมีการควบคุมกระบวนการที่เข้มงวดมากขึ้น และการรีไซเคิลคอมโพสิตเทอร์โมเซตยังคงซับซ้อนกว่าการหลอมเทอร์โมพลาสติกทั่วไป
กรณีทางธุรกิจที่แข็งแกร่งที่สุดมักจะเกิดขึ้นเมื่อการบูรณาการส่วนประกอบ ความต้านทานการกัดกร่อน การทำให้มีน้ำหนักเบา ความอิสระในการออกแบบ และความสามารถในการทำซ้ำในปริมาณมาก เป็นสิ่งที่สมเหตุสมผลในการลงทุนด้านเครื่องมือและอุปกรณ์
กำลังวางแผนสายการผลิต SMC สำหรับยานยนต์อยู่ใช่ไหม
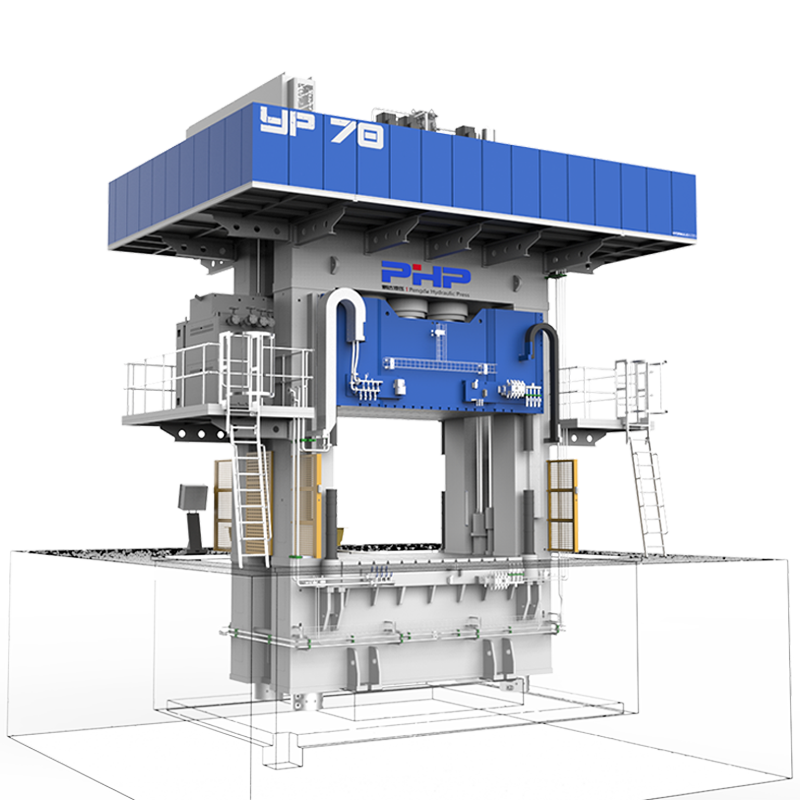
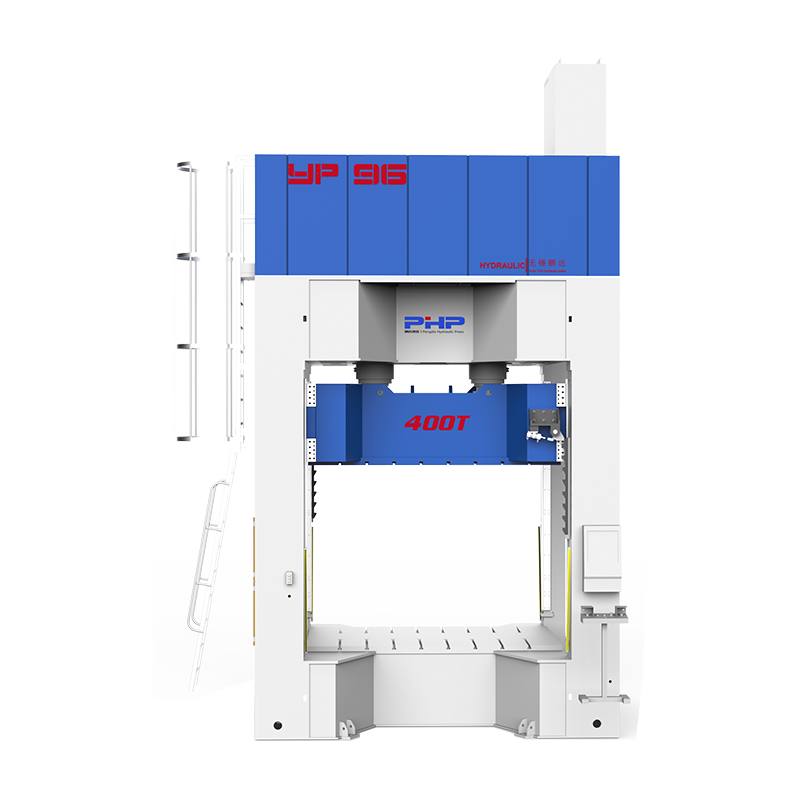
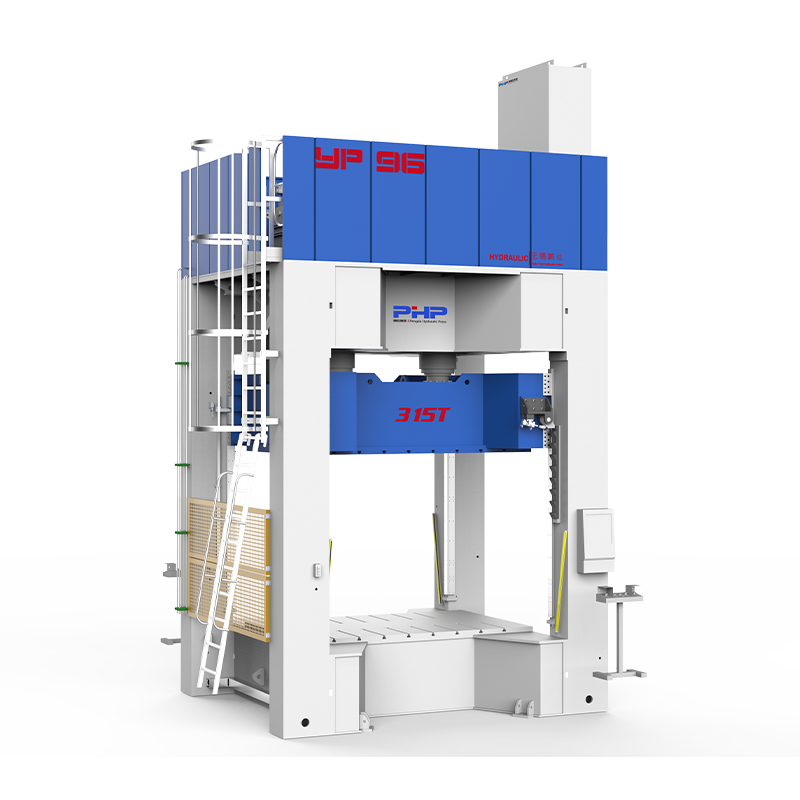
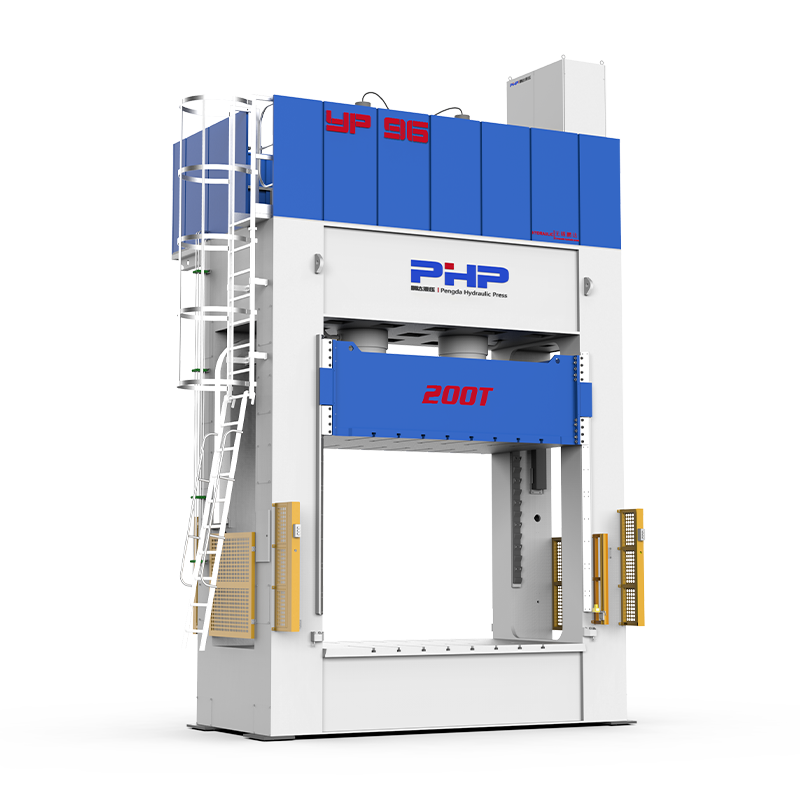
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. พัฒนาโซลูชันการปั๊มที่ควบคุมด้วยไฮดรอลิกและเซอร์โวสำหรับ SMC และการใช้งานการขึ้นรูปแบบอัดคอมโพสิตอื่น ๆ
สำหรับโครงการ SMC ยานยนต์ใหม่ ให้จัดเตรียม การเขียนแบบชิ้นส่วน, พื้นที่การขึ้นรูปที่คาดการณ์ไว้, เกรดวัสดุ SMC, ขนาดแม่พิมพ์, น้ำหนักแม่พิมพ์, รอบเวลาเป้าหมาย, ปริมาณการผลิตต่อปี, วิธีการทำความร้อนที่ต้องการ และข้อกำหนดด้านระบบอัตโนมัติ .
อินพุตเหล่านี้สามารถใช้เพื่อประเมินน้ำหนักการกดที่เหมาะสม ขนาดแท่น แสงกลางวัน ระยะชัก การกำหนดค่าการทำความร้อนแม่พิมพ์ การควบคุมความดันและตำแหน่ง ระบบอัตโนมัติในการโหลด/ขนถ่าย และการกำหนดค่าสายการผลิตโดยรวม
ติดต่อ Wuxi PengdaHZ เพื่อหารือเกี่ยวกับข้อกำหนดด้านการพิมพ์ SMC หรือสายการผลิตแม่พิมพ์คอมโพสิตอัตโนมัติ
คำถามที่พบบ่อย
ปกติแล้ว SMC ของยานยนต์จะใช้วัสดุอะไรบ้าง?
โดยทั่วไป SMC ของยานยนต์ประกอบด้วยระบบเทอร์โมเซตติงเรซิน การเสริมแรงใยแก้วแบบสับ สารตัวเติมแร่ สารเติมแต่งควบคุมการหดตัว สารบ่มตัว และสารเติมแต่งในกระบวนการผลิต สูตรที่แน่นอนขึ้นอยู่กับข้อกำหนดด้านความทนทานต่อโครงสร้าง พื้นผิว ความร้อน ไฟฟ้า และสารเคมี
อุณหภูมิและความดันใดที่ใช้สำหรับการอัดขึ้นรูป SMC ของยานยนต์
วัสดุ SMC ทั่วไปจำนวนมากใช้อุณหภูมิแม่พิมพ์ประมาณ 140–160°C โดยทั่วไปแรงกดดันในการขึ้นรูปเบื้องต้นอาจอยู่ที่ประมาณ 3.5–10 MPa ในขณะที่ชิ้นส่วนโครงสร้างที่ยากลำบากอาจต้องใช้แรงดันสูงกว่า พารามิเตอร์สุดท้ายควรเป็นไปตามคำแนะนำของซัพพลายเออร์วัสดุที่เลือกเสมอ และตรวจสอบความถูกต้องโดยการทดลองแม่พิมพ์
คุณจะคำนวณน้ำหนักเครื่องอัดไฮดรอลิกที่จำเป็นสำหรับชิ้นส่วนยานยนต์ของ SMC ได้อย่างไร
การคำนวณเบื้องต้นจะคูณพื้นที่การขึ้นรูปที่คาดการณ์ไว้ด้วยความดันของช่องที่ต้องการ จากนั้นจึงเพิ่มระยะขอบทางวิศวกรรมที่เหมาะสมตามการออกแบบแม่พิมพ์ ความแปรผันของวัสดุ การบรรทุกในโพรง และข้อกำหนดในการผลิต
พารามิเตอร์การกดใดมีอิทธิพลมากที่สุดต่อคุณภาพของ SMC
ตัวแปรที่สำคัญ ได้แก่ ความเร็วในการปิดแม่พิมพ์ การเปลี่ยนตำแหน่งต่อแรงดัน ความดันในการขึ้นรูป ความเสถียรของแรงดัน เวลาในการแข็งตัว ความสม่ำเสมอของอุณหภูมิแม่พิมพ์ ความขนานของเพลท และความสามารถในการทำซ้ำระหว่างรอบการขึ้นรูป
ผู้ผลิตจะลดเวลารอบการผลิตชิ้นส่วนยานยนต์ของ SMC ได้อย่างไร
รอบเวลาสามารถลดลงได้โดยการลดการเคลื่อนที่ของแรงกดที่ไม่เกิดประสิทธิผล การเพิ่มประสิทธิภาพหน้าต่างการบ่มเฉพาะวัสดุ การปรับปรุงการทำความร้อนของแม่พิมพ์ การเตรียมและการจัดการประจุอัตโนมัติ การวางตำแหน่งประจุให้คงที่ และการเคลื่อนย้ายการตัดแต่งหรือการทำงานรองนอกสถานีขึ้นรูปหากใช้งานได้จริง
ข้อบกพร่องในการขึ้นรูป SMC ที่พบบ่อยที่สุดคืออะไร
ปัญหาที่พบบ่อย ได้แก่ ความพรุน ภาพสั้น แสงวาบมากเกินไป พื้นผิวเป็นคลื่น การบิดเบี้ยว และการหลุดร่อน การวินิจฉัยควรพิจารณาสภาพของวัสดุ การออกแบบประจุ อุณหภูมิของแม่พิมพ์ การระบายอากาศ ความเร็วในการปิดการกด ประวัติแรงดัน และสภาวะการรักษาร่วมกัน
ข้อกำหนดด้านคุณภาพใดบ้างที่ใช้กับส่วนประกอบ SMC ของยานยนต์
ข้อกำหนดขึ้นอยู่กับ OEM ลูกค้าระดับ 1 และส่วนประกอบ โปรแกรมด้านยานยนต์อาจเกี่ยวข้องกับระบบคุณภาพ IATF 16949 ร่วมกับ APQP, PPAP, PFMEA, แผนการควบคุม, MSA, SPC, การตรวจสอบย้อนกลับ การศึกษาความสามารถ และการทดสอบผลิตภัณฑ์เฉพาะของลูกค้า
เศษการผลิตของ SMC สามารถรีไซเคิลได้หรือไม่?
SMC เป็นเทอร์โมเซ็ตคอมโพสิต ดังนั้นเศษที่ผ่านการบ่มแล้วจึงไม่สามารถละลายและขึ้นรูปใหม่ได้เหมือนเทอร์โมพลาสติก ตัวเลือกต่างๆ อาจรวมถึงการลดขนาดเชิงกลและการนำกลับมาใช้ใหม่เป็นสารตัวเติม การนำอุตสาหกรรมปูนซีเมนต์กลับคืนมา กระบวนการรีไซเคิลคอมโพสิตแบบพิเศษ หรือเส้นทางการจัดการขยะอื่น ๆ ที่ได้รับการอนุมัติ ทั้งนี้ขึ้นอยู่กับวัสดุและโครงสร้างพื้นฐานของเสียในภูมิภาค ผู้ผลิตควรประเมินเส้นทางตามกฎข้อบังคับในท้องถิ่นและข้อกำหนดด้านความยั่งยืนของลูกค้า