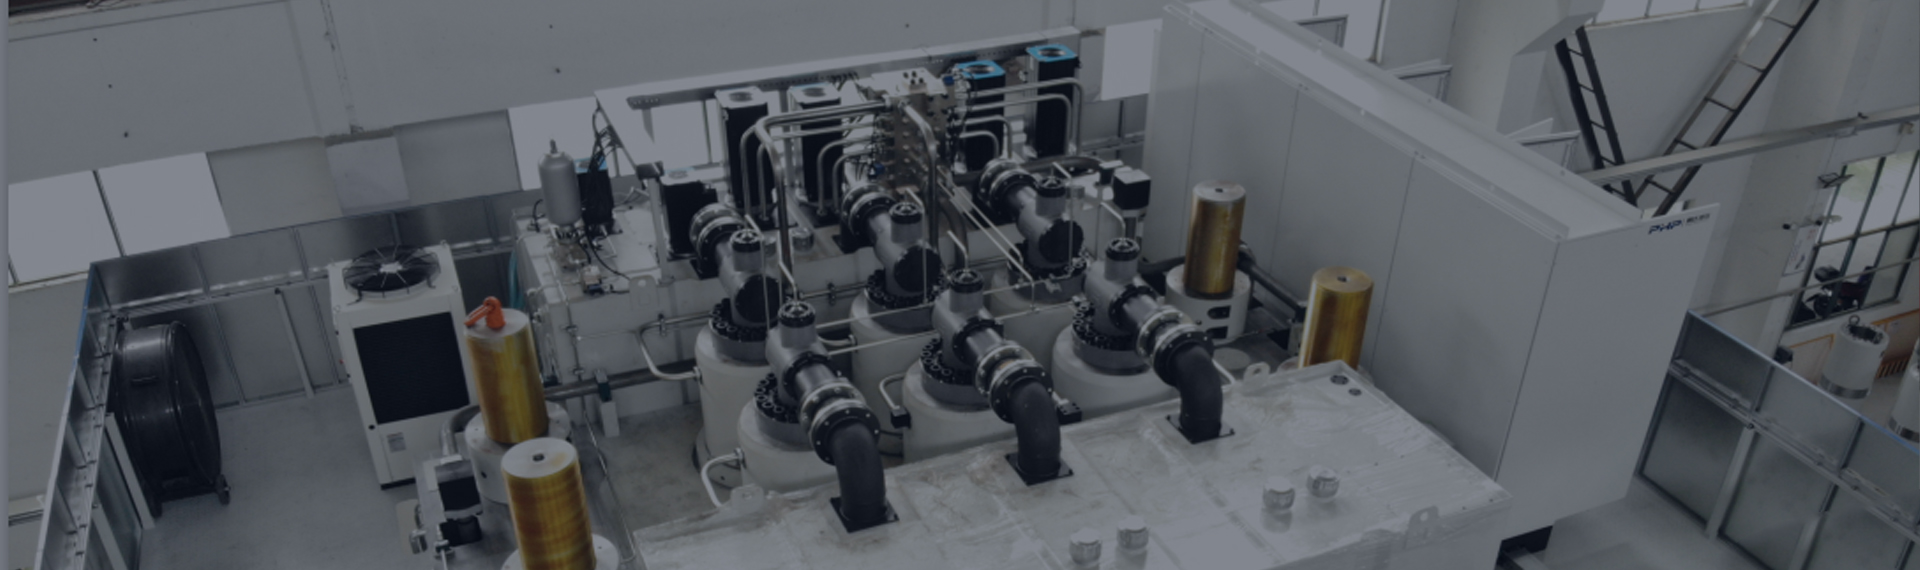

ในการขึ้นรูปแบบอัด SMC ในปริมาณมาก การลดรอบเวลาลงแม้แต่ไม่กี่วินาทีจะช่วยเพิ่มกำลังการผลิตต่อปีได้อย่างมาก อย่างไรก็ตาม เพียงลดเวลาการแข็งตัวหรือเพิ่มความเร็วการกด ก็สามารถสร้างช็อตที่สั้น ตุ่มพอง การบิดเบี้ยว การแข็งตัวที่ไม่สมบูรณ์ และขนาดที่ไม่สอดคล้องกัน
วิธีที่มีประสิทธิภาพที่สุดในการลดรอบการขึ้นรูป SMC คือการวิเคราะห์กระบวนการทั้งหมด: การเตรียมวัสดุ การโหลดประจุ การปิดแม่พิมพ์ การไหลของวัสดุ การสร้างแรงดัน การบ่ม การบีบอัด การเปิดแม่พิมพ์ การดีดออก และการจัดการชิ้นส่วน
ลดเวลาที่ไม่เพิ่มมูลค่าก่อน → ปรับการไหลให้เหมาะสม → ปรับการรักษาให้เหมาะสม → ดำเนินการจัดการซ้ำ ๆ โดยอัตโนมัติ
1. อะไรเป็นตัวกำหนดระยะเวลาการขึ้นรูปของ SMC อย่างแท้จริง

เวลาของรอบการขึ้นรูป SMC มักจะถือว่าเป็นเพียงเวลาการแข็งตัวเท่านั้น ในความเป็นจริง วงจรการผลิตทั้งหมดประกอบด้วยขั้นตอนที่แยกจากกันหลายขั้นตอน
เวลารอบทั้งหมด = กำลังโหลด ขั้นตอนการปิด/การรักษาการบีบอัด การดีดออก การยกเลิกการโหลด โอกาสในการปรับปรุงที่ใหญ่ที่สุดไม่ได้อยู่ที่ระยะการรักษาเสมอไป
ตัวอย่างเช่น หากกระบวนการมีการรักษา 120 วินาที แต่ผู้ปฏิบัติงานใช้เวลาอีก 35 วินาทีในการโหลดประจุด้วยตนเอง การถอดชิ้นส่วนที่ขึ้นรูปแล้วเตรียมรอบถัดไป การลดการรักษาลง 5 วินาทีอาจส่งผลกระทบน้อยกว่าการทำให้ขั้นตอนการจัดการเป็นแบบอัตโนมัติ
01
วัสดุและกำลังโหลด
การตัดการชาร์จ การชั่งน้ำหนัก การวางซ้อน การวางตำแหน่ง และการโหลดด้วยตนเอง สามารถสร้างเวลาในการกดที่ไม่ได้ใช้งานได้อย่างมีนัยสำคัญ
02
การปั้นและการรักษา
ความเร็วปิด พฤติกรรมการไหล ความดันในการขึ้นรูป อุณหภูมิของแม่พิมพ์ และจลนศาสตร์ในการแข็งตัวของเรซิน จะเป็นตัวกำหนดวงจรการกดที่มีประสิทธิผล
03
การเปิดและการจัดการ
การบีบอัด การเปิดแม่พิมพ์ การดีดออก การจัดการและการตรวจสอบด้วยหุ่นยนต์สามารถกำหนดความเร็วของรอบถัดไปที่จะเริ่มต้นได้
แนวปฏิบัติที่ดีที่สุด: บันทึกเวลาจริงที่ใช้ในแต่ละขั้นตอนก่อนที่จะเปลี่ยนพารามิเตอร์กระบวนการ ขั้นตอนที่ยาวที่สุดไม่ใช่ขั้นตอนที่ง่ายหรือปลอดภัยที่สุดในการทำให้สั้นลงเสมอไป
2. ปรับโปรไฟล์การปิดการกดให้เหมาะสมแทนที่จะเพิ่มความเร็วเพียงอย่างเดียว
สถานที่แรกๆ ที่มองหาการปรับปรุงรอบเวลาคือการเคลื่อนไหวของการกด อย่างไรก็ตาม การกด SMC ไม่ควรปิดด้วยความเร็วสูงสุดตั้งแต่ตำแหน่งเปิดจนถึงแรงดันเต็มที่
โดยปกติแล้ววงจรการอัดขึ้นรูปในทางปฏิบัติจะใช้ขั้นตอนการเคลื่อนไหวหลายขั้นตอน:
แนวทางที่รวดเร็ว
แท่นเคลื่อนที่จะเคลื่อนที่อย่างรวดเร็วในขณะที่ไม่มีการสัมผัสกับประจุ SMC ขั้นตอนนี้ควรลดการเคลื่อนไหวโดยไม่จำเป็นให้เหลือน้อยที่สุด
ควบคุมการปิดช้า
เมื่อแม่พิมพ์เข้าใกล้ประจุ เครื่องกดจะเปลี่ยนเป็นความเร็วต่ำที่ควบคุมได้ สิ่งนี้ทำให้ SMC ไหลผ่านโพรงและให้เวลาอากาศที่ติดอยู่เพื่อหลบหนี
ความดันสะสม
หลังจากการเติมคาวิตี้ดำเนินไปอย่างเพียงพอ เครื่องจักรจะพัฒนาแรงดันในการขึ้นรูปที่ต้องการ และเข้าสู่ขั้นตอนการจับยึด/การแข็งตัว
หากการปิดช้าเริ่มต้นเร็วเกินไป รอบเวลาอันมีค่าจะสูญเปล่า หากเริ่มต้นช้าเกินไปหรือเร็วเกินไป ข้อบกพร่อง เช่น อากาศที่ติดอยู่ วาบไฟที่มากเกินไป และการไหลที่ไม่เสถียรอาจเพิ่มขึ้น
เป้าหมายไม่ใช่ความเร็วการปิดสูงสุด เป้าหมายคือ โปรไฟล์การปิดที่สั้นที่สุดที่ทำซ้ำได้ซึ่งยังคงให้การเติมและการระบายอากาศที่มั่นคง
3. ปรับปรุงการออกแบบการชาร์จเพื่อลดเวลาการไหล
รูปแบบการชาร์จมีผลโดยตรงต่อระยะทางที่ SMC ต้องไหลก่อนที่จะเติมคาวิตี้
รูปแบบการชาร์จที่ไม่มีประสิทธิภาพอาจต้องมีการเคลื่อนย้ายวัสดุมากเกินไป ซึ่งจะเพิ่มเวลาการไหล และยังสามารถสร้าง:
- รูปแบบการวางแนวของเส้นใย
- เครื่องหมายการไหล
- บริเวณที่อุดมด้วยเรซินหรือขาดเรซิน
- การดักจับอากาศ
- การเปลี่ยนแปลงความหนาในท้องถิ่น
- บิดเบี้ยว
การเพิ่มประสิทธิภาพรอบเวลาจึงควรรวมการทดลองด้วย:
- ความคุ้มครองค่าธรรมเนียม;
- ขนาดแผ่น;
- จำนวนชั้น
- ตำแหน่งการชาร์จ;
- ปฐมนิเทศ;
- น้ำหนักการชาร์จทั้งหมด
รูปแบบการชาร์จที่ทำให้ระยะการไหลเฉลี่ยสั้นลงมักจะทำให้การกดเข้าถึงแรงดันคงที่เร็วขึ้นโดยไม่ต้องเพิ่มความเร็วปิด
4. ปรับอุณหภูมิแม่พิมพ์ให้เหมาะสมอย่างระมัดระวัง
อุณหภูมิแม่พิมพ์มีอิทธิพลสำคัญต่อการไหลของเรซินและอัตราการแข็งตัว
อุณหภูมิที่เพิ่มขึ้นอาจเร่งการแข็งตัวและลดเวลาการกักเก็บ แต่จะอยู่ภายในหน้าต่างการประมวลผลวัสดุที่ผ่านการตรวจสอบแล้วเท่านั้น
หากแม่พิมพ์ร้อนเกินไป เรซินจะเริ่มแข็งตัวก่อนที่ SMC จะเต็มคาวิตี้จนหมด ผลที่ตามมาที่อาจเกิดขึ้น ได้แก่:
- นัดสั้น;
- ไส้ซี่โครงไม่ดี
- เครื่องหมายการไหล
- ข้อบกพร่องที่พื้นผิว
- ความเครียดภายในมากเกินไป
หากอุณหภูมิต่ำเกินไป ปัญหาตรงกันข้ามจะเกิดขึ้น: การบ่มจะใช้เวลานานกว่าและการกดค้างโดยไม่จำเป็น
อย่าตรวจสอบเฉพาะเซ็ตพอยต์ของคอนโทรลเลอร์
ตัวควบคุมที่แสดงอุณหภูมิที่ถูกต้องไม่ได้รับประกันว่าอุณหภูมิเครื่องมือจะสม่ำเสมอ วัดตำแหน่งแม่พิมพ์หลายตำแหน่งและตรวจสอบจุดศูนย์กลาง มุม บริเวณหนา ส่วนบาง และตำแหน่งข้อบกพร่องที่เกิดซ้ำ
การปรับปรุงความสม่ำเสมอทางความร้อนในบางครั้งสามารถลดรอบเวลาได้โดยไม่ต้องเพิ่มอุณหภูมิแม่พิมพ์ที่กำหนด เนื่องจากบริเวณที่เย็นที่สุดของแม่พิมพ์ไม่ได้กำหนดเวลาการแข็งตัวขั้นต่ำอีกต่อไป
5. ลดเวลาการรักษาตามพฤติกรรมการรักษาจริง
เวลาในการแข็งตัวมักจะแสดงถึงส่วนเดียวที่ใหญ่ที่สุดของวงจรการขึ้นรูป SMC ทำให้เป็นเป้าหมายการปรับให้เหมาะสมที่ชัดเจน
อย่างไรก็ตาม ไม่ควรลดระยะเวลาการแข็งตัวลงเพียงเพราะชิ้นส่วนที่ขึ้นรูปจะมองเห็นได้ทันทีหลังจากเปิด
การรักษาไม่เพียงพออาจทำให้:
- การบิดเบี้ยวหลังแม่พิมพ์
- แผลพุพอง;
- การดริฟท์มิติ
- ลดสมรรถนะทางกล
- ปัญหาพื้นผิวระหว่างการทาสีหรือการประมวลผลรอง
- เสถียรภาพทางความร้อนต่ำ
แนวทางที่ดีกว่าคือกำหนดเวลาการแข็งตัวขั้นต่ำที่ยอมรับได้โดยใช้การทดลองกระบวนการ และการกำหนดลักษณะเฉพาะของวัสดุ เช่น DSC ตามความเหมาะสม
อย่ากำหนดเป้าหมายเวลาการรักษาที่สั้นที่สุด กำหนดเป้าหมายเวลาการแข็งตัวที่สั้นที่สุดซึ่งตรงตามข้อกำหนดด้านมิติ กลไก และพื้นผิวอย่างสม่ำเสมอ
หากกระบวนการใช้เวลาในการระงับที่ระมัดระวังอย่างมากในปัจจุบัน การทดลองที่มีการควบคุมสามารถลดเวลาลงทีละขั้นตอนในขณะที่ตรวจสอบ:
- อุณหภูมิชิ้นส่วนหลังจากการดีดออก
- ความเสถียรของมิติ
- การบิดเบี้ยวหลังการระบายความร้อน
- สภาพพื้นผิว
- คุณสมบัติทางกล
- พฤติกรรมหลังการรักษา
6. ปรับปรุงความร้อนของแม่พิมพ์และความสม่ำเสมอทางความร้อน
อุณหภูมิของแม่พิมพ์ที่ไม่สม่ำเสมอสามารถบังคับให้รอบการขึ้นรูปทั้งหมดต้องรอให้ส่วนที่เย็นที่สุดของชิ้นส่วนแข็งตัว
ปัญหาความร้อนที่พบบ่อยได้แก่:
- ความสมดุลของโซนเครื่องทำความร้อนไม่ดี
- ตำแหน่งเทอร์โมคัปเปิ้ลไม่ถูกต้อง
- การเสื่อมสภาพของฮีตเตอร์
- ความแตกต่างอย่างมากระหว่างส่วนแม่พิมพ์หนาและบาง
- การสูญเสียความร้อนใกล้ขอบแม่พิมพ์
- การสัมผัสความร้อนระหว่างส่วนประกอบแม่พิมพ์ไม่ดี
การทำแผนที่ความร้อนเป็นระยะช่วยระบุความแตกต่างเหล่านี้
ความสม่ำเสมอของอุณหภูมิที่ดีขึ้น → การรักษาที่สม่ำเสมอมากขึ้น → ขอบความปลอดภัยน้อยลง → รอบการตรวจสอบที่สั้นลง
ซึ่งมักจะปลอดภัยกว่าการเพิ่มค่าที่ตั้งไว้ของฮีตเตอร์ทุกตัว
7. ปรับแรงดันสะสมและแรงกดค้างไว้ให้เหมาะสม
แรงดันควรพัฒนาในขั้นตอนการไหลของวัสดุที่ถูกต้อง การสร้างแรงดันเต็มที่เร็วเกินไปอาจจำกัดการไหลหรือเพิ่มแฟลช ในขณะที่การสร้างแรงดันช้าเกินไปอาจทำให้เครื่องจักรเสียเวลาและทำให้การบดอัดไม่เพียงพอ
วิศวกรควรตรวจสอบเส้นโค้งการกดจริง แทนที่จะอาศัยเฉพาะค่าที่ตั้งโปรแกรมไว้เท่านั้น
ใช้เส้นโค้งการกดจริงเพื่อค้นหาวินาทีที่หายไป
บันทึกรอบเดือนที่เป็นประโยชน์ควรแสดง:
- ตำแหน่งแท่นวาง;
- ความเร็วเข้าใกล้
- ความเร็วในการปั้นช้า
- จุดเปลี่ยนความเร็ว
- การสร้างแรงกดดัน
- ความดันสูงสุด
- แรงกดดัน;
- ระยะเวลาการถือครอง;
- การบีบอัด;
- ความเร็วในการเปิด
การตรวจสอบเส้นโค้งเหล่านี้สามารถเปิดเผยความล่าช้าที่ไม่จำเป็น การเปลี่ยนผ่านที่ช้า แรงดันเกินพิกัด แรงดันที่ไม่เสถียร และเวลาคงค้างส่วนเกินที่ยากต่อการระบุจากค่าที่ตั้งไว้เพียงอย่างเดียว
8. ลดเวลาในการเปิด การดีดออก และการจัดการแม่พิมพ์
ผู้ผลิตหลายรายมุ่งเน้นไปที่เวลาในการรักษาเกือบทั้งหมด ในขณะที่มองข้ามวินาทีที่สูญเสียไปหลังจากการบ่มเสร็จสมบูรณ์แล้ว
โอกาสที่เป็นไปได้ ได้แก่ :
- เร็วขึ้นแต่ควบคุมการบีบอัด;
- ปรับความเร็วในการเปิดแม่พิมพ์ให้เหมาะสม
- การเดินทางที่เปิดเต็มโดยไม่จำเป็นสั้นลง
- การจัดลำดับอีเจ็คเตอร์อัตโนมัติ
- การกำจัดชิ้นส่วนหุ่นยนต์
- การฉีดพ่นสารปล่อยสารอัตโนมัติ
- การเตรียมการชาร์จแบบขนานนอกแท่นพิมพ์
- ตำแหน่งการชาร์จถัดไปอัตโนมัติ
ตัวอย่างเช่น หากการกดเปิดออกไกลเกินความจำเป็น 300 มม. ในทุกรอบ จะเสียเวลาทั้งการเปิดและปิด
ปรับระยะห่างในการเปิดที่จำเป็นสำหรับแม่พิมพ์และวิธีการจัดการจริง อย่าใช้จังหวะการกดสูงสุดโดยอัตโนมัติสำหรับทุกผลิตภัณฑ์
9. เตรียมการชาร์จครั้งต่อไปในขณะที่ชิ้นส่วนปัจจุบันกำลังบ่ม
การปรับปรุงประสิทธิภาพการผลิตที่ง่ายที่สุดประการหนึ่งคือการย้ายงานเตรียมวัสดุออกนอกรอบการกด
แทนที่จะรอจนกว่าแม่พิมพ์จะเปิดออกก่อนเตรียมการชาร์จครั้งถัดไป ผู้ปฏิบัติงานหรือระบบอัตโนมัติสามารถเตรียมแม่พิมพ์ในระหว่างขั้นตอนการบ่มได้
ซึ่งอาจรวมถึง:
- ตัดแผ่น SMC
- การชั่งน้ำหนักประจุ;
- ซ้อนชั้น;
- การตรวจสอบทิศทาง
- วางประจุไว้บนถาดบรรจุ
แท่นพิมพ์ควรใช้เวลาให้มากที่สุดเท่าที่จะเป็นไปได้ในการขึ้นรูปเพื่อสร้างมูลค่า แทนที่จะรอการเตรียมด้วยมือ
10. ใช้ระบบอัตโนมัติเมื่อการทำซ้ำทำให้เกิดปัญหาคอขวด
ระบบอัตโนมัติไม่ได้ลดเวลาการแข็งตัวโดยอัตโนมัติ แต่สามารถลดความแปรปรวนและระยะเวลาเสียระหว่างรอบการขึ้นรูปได้อย่างมาก
| พื้นที่อัตโนมัติ | ผลประโยชน์รอบเวลาที่เป็นไปได้ | สิทธิประโยชน์เพิ่มเติม |
| กำลังโหลดการชาร์จอัตโนมัติ | ช่วยลดเวลาในการรอกด | ตำแหน่งการชาร์จที่ทำซ้ำได้มากขึ้น |
| การกำจัดชิ้นส่วนหุ่นยนต์ | การขนถ่ายที่เร็วขึ้นและทำซ้ำได้ | ปรับปรุงความปลอดภัยของผู้ปฏิบัติงาน |
| การดีดออกอัตโนมัติ | ลำดับการขนถ่ายที่สั้นลง | การปล่อยชิ้นส่วนอย่างสม่ำเสมอ |
| ใบสมัครตัวแทนการเผยแพร่อัตโนมัติ | ลดการแทรกแซงด้วยตนเอง | การใช้งานที่สอดคล้องกันมากขึ้น |
| การควบคุมสูตร | ลดเวลาการตั้งค่าและการปรับ | ปรับปรุงความสามารถในการทำซ้ำ |
| การบันทึกข้อมูลวงจร | ช่วยระบุความล่าช้าที่ซ่อนอยู่ | รองรับการปรับปรุงกระบวนการและ SPC |
11. อย่าซื้อขาย Cycle Time กับอัตราข้อบกพร่อง
รอบที่เร็วขึ้นจะไม่มีประโยชน์หากของเสียและงานปรับปรุงเพิ่มขึ้น
สมมติว่ากระบวนการลดลงจาก 180 วินาทีเป็น 160 วินาที แต่อัตราการปฏิเสธเพิ่มขึ้นจาก 1% เป็น 7% การปรับปรุงประสิทธิภาพการผลิตทางทฤษฎีอาจสูญเสียไปเป็นส่วนใหญ่โดย:
- เศษวัสดุ
- การทำงานซ้ำ;
- เวลาเครื่องที่ใช้สำหรับชิ้นส่วนทดแทน
- การตรวจสอบคุณภาพ
- การหยุดชะงักของการผลิต
การเพิ่มประสิทธิภาพรอบเวลาควรได้รับการประเมินควบคู่ไปด้วยเสมอ อัตราผลตอบแทนการผ่านครั้งแรก อัตราเศษ ความสามารถด้านมิติ และประสิทธิภาพของชิ้นส่วน
12. เวิร์กโฟลว์การเพิ่มประสิทธิภาพรอบเวลาเชิงปฏิบัติ
1
บันทึกรอบปัจจุบัน แบ่งวงจรการขึ้นรูปทั้งหมดออกเป็นการบรรทุก การปิด การไหล การสร้างแรงดัน การบ่ม การเปิด การดีดออก และการขนถ่าย 2
ระบุผู้บริโภคที่ใช้เวลามากที่สุด แยกเวลาการแข็งตัวที่มีประสิทธิผลออกจากการรอที่หลีกเลี่ยงได้หรือการเคลื่อนย้ายเครื่องจักรโดยไม่จำเป็น 3
ปรับเวลาที่ไม่รักษาให้เหมาะสมก่อน ปรับปรุงการบรรทุก ความเร็วในการเข้าใกล้ ระยะเปิด การขนถ่าย และการจัดการ ก่อนที่จะทำให้การรักษาสั้นลงอย่างรุนแรง 4
ตรวจสอบค่าธรรมเนียมและการไหล ปรับตำแหน่งประจุให้เหมาะสมและกดโปรไฟล์ปิดเพื่อลดการไหลของวัสดุที่ไม่จำเป็น 5
แผนที่อุณหภูมิแม่พิมพ์ ตรวจสอบความสม่ำเสมอทางความร้อน แทนที่จะอาศัยเฉพาะค่าที่ตั้งไว้ของเครื่องทำความร้อน 6
ลดเวลาการรักษาในขั้นตอนที่มีการควบคุม ตรวจสอบการเปลี่ยนแปลงแต่ละครั้งด้วยการตรวจสอบมิติ พื้นผิว และกลไก 7
สร้างมาตรฐานสูตรที่ได้รับการปรับปรุง ล็อกพารามิเตอร์ความเร็ว ตำแหน่ง ความดัน อุณหภูมิ และเวลาที่ได้รับการตรวจสอบแล้วลงในสูตรการผลิต 13. พารามิเตอร์ใดที่ควรได้รับการตรวจสอบ?
| พารามิเตอร์ | ทำไมต้องติดตามมัน? |
| รอบเวลาทั้งหมด | ตัวบ่งชี้ผลผลิตหลัก |
| เวลาโหลด | ระบุการจัดการปัญหาคอขวด |
| เวลาปิดทำการ | ระบุการเคลื่อนไหวช้าที่ไม่จำเป็น |
| ความดันสะสม Time | แสดงประสิทธิภาพการเปลี่ยนผ่านไฮดรอลิกและกระบวนการ |
| รักษา / ระงับเวลา | มักเป็นส่วนที่มีประสิทธิผลที่ใหญ่ที่สุดของวงจร |
| อุณหภูมิแม่พิมพ์ | ควบคุมพฤติกรรมการไหลและการรักษา |
| เวลาเปิด / ดีดออก | ระบุการสูญเสียที่ไม่เกิดการขึ้นรูป |
| น้ำหนักชิ้นส่วน | ยืนยันการเตรียมการชาร์จที่เสถียร |
| อัตราเศษซาก | ป้องกันการปรับปรุงประสิทธิภาพการผลิตที่ผิดพลาด |
| อัตราผลตอบแทนผ่านครั้งแรก | ยืนยันว่าการผลิตที่เร็วขึ้นยังคงผลิตชิ้นส่วนที่ยอมรับได้ |
ลดรอบเวลาโดยการปรับปรุงระบบการขึ้นรูป SMC ทั้งหมด
กระบวนการ SMC ที่เร็วที่สุดไม่ได้ถูกสร้างขึ้นโดยการเปลี่ยนพารามิเตอร์ตัวใดตัวหนึ่ง
การลดรอบเวลาอย่างยั่งยืนมาจากการประสานงาน:
รูปแบบการชาร์จวัสดุ การกดอุณหภูมิแม่พิมพ์ การเคลื่อนไหว ความดัน การรักษาอัตโนมัติ
ในหลายกรณี ผลผลิตที่ปลอดภัยที่สุดมาจากการกำจัดการเคลื่อนไหวที่ไม่เพิ่มมูลค่า การปรับปรุงการวางประจุ และการรักษาอุณหภูมิของแม่พิมพ์ให้คงที่ ก่อนที่จะพยายามลดเวลาการแข็งตัวลงอย่างมาก
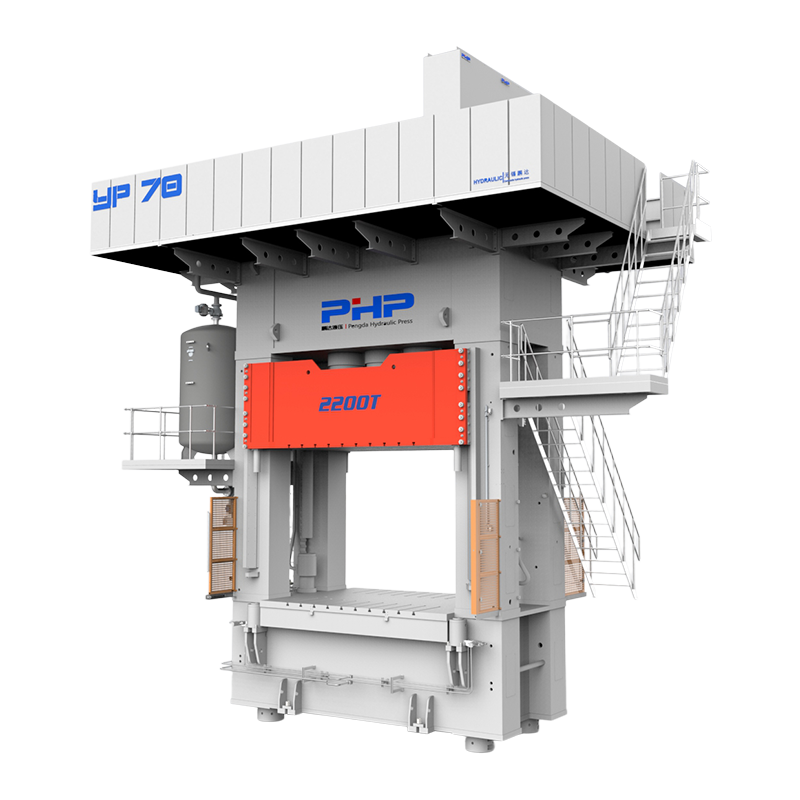
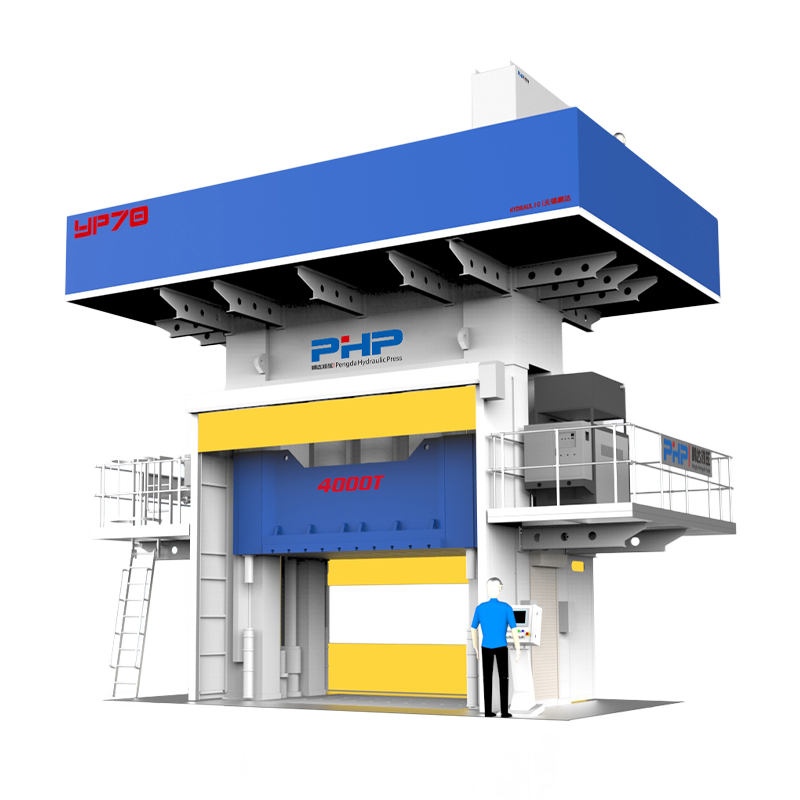
เครื่องอัดไฮดรอลิกที่มีการควบคุมอย่างดีก็มีความสำคัญเช่นกัน เนื่องจากการผลิตที่รวดเร็วขึ้นจำเป็นต้องมีการเปลี่ยนแปลงซ้ำๆ ระหว่างวิธีการที่รวดเร็ว การไหลแบบควบคุม การสร้างแรงดัน การค้างไว้ การบีบอัด และการเปิด
โซลูชั่นการอัดขึ้นรูป SMC จาก Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. พัฒนาระบบการอัดไฮดรอลิกสำหรับ SMC, BMC และการใช้งานการอัดขึ้นรูปคอมโพสิต
สำหรับผู้ผลิตที่กำหนดเป้าหมายรอบเวลาให้สั้นลง การเลือกอุปกรณ์ควรพิจารณามากกว่าน้ำหนักการพิมพ์ที่ระบุ ความเร็วปิด ความเร็วในการขึ้นรูปช้า การตอบสนองแรงกด ตำแหน่งที่ทำซ้ำได้ ระยะการเปิดแม่พิมพ์ ความจุไฮดรอลิก และอินเทอร์เฟซระบบอัตโนมัติ ล้วนส่งผลต่อผลผลิตจริงทั้งสิ้น
เมื่อประเมินแท่นพิมพ์หรือสายการผลิตของ SMC ข้อมูลที่เป็นประโยชน์ ได้แก่ ขนาดชิ้นส่วน ประเภทวัสดุ ขนาดแม่พิมพ์ แรงดันที่ต้องการ กระแสไฟหรือรอบเวลาเป้าหมาย ผลผลิตรายวัน วิธีการโหลด และข้อกำหนดด้านระบบอัตโนมัติ
เยี่ยมชม wuxipd.com สำหรับข้อมูลเพิ่มเติมเกี่ยวกับเครื่องอัดขึ้นรูป SMC แบบกำหนดเองและโซลูชันการผลิตแม่พิมพ์คอมโพสิต
คำถามที่พบบ่อย
วิธีที่ดีที่สุดในการลดเวลารอบการขึ้นรูป SMC คืออะไร
ขั้นแรกให้แบ่งวงจรทั้งหมดเป็นขั้นตอนการขนถ่าย การปิด การปั้น การบ่ม การเปิด และการขนถ่าย ลดการจัดการและการเคลื่อนตัวของเครื่องจักรโดยไม่จำเป็น ก่อนที่จะลดเวลาการแข็งตัวลงอย่างมาก
การเพิ่มอุณหภูมิของแม่พิมพ์สามารถลดเวลาการแข็งตัวของ SMC ได้หรือไม่
อาจเป็นไปได้ แต่เฉพาะภายในหน้าต่างการประมวลผลวัสดุที่ผ่านการตรวจสอบแล้วเท่านั้น อุณหภูมิที่มากเกินไปอาจทำให้เกิดเจลก่อนกำหนด ช็อตสั้น การไหลไม่ดี และข้อบกพร่องที่พื้นผิว
การกดปิดเร็วขึ้นสามารถลดรอบเวลาได้หรือไม่?
ใช่ โดยเฉพาะอย่างยิ่งในระหว่างขั้นตอนการเข้าใกล้แบบไม่มีโหลด อย่างไรก็ตาม ขั้นตอนการขึ้นรูปมักจะต้องมีการควบคุมความเร็วที่ต่ำกว่า เพื่อให้ SMC สามารถไหลได้อย่างถูกต้อง และอากาศที่ติดอยู่สามารถหลบหนีออกไปได้
เหตุใดรูปแบบการชาร์จจึงส่งผลต่อรอบเวลา?
ตำแหน่งการชาร์จจะกำหนดว่า SMC จะต้องไหลไปไกลแค่ไหน การครอบคลุมและการวางตำแหน่งการชาร์จที่ดีขึ้นสามารถลดระยะการไหลและช่วยให้ช่องเข้าถึงการเติมและแรงดันที่มั่นคงได้รวดเร็วยิ่งขึ้น
ฉันจะรู้ได้อย่างไรว่าเวลาในการรักษานานเกินไป?
ดำเนินการทดลองที่มีการควบคุมโดยการลดเวลาการยึดเกาะทีละขั้นตอน และตรวจสอบความเสถียรของมิติ การบิดงอ คุณภาพพื้นผิว พฤติกรรมหลังการขึ้นรูป และคุณสมบัติทางกลที่จำเป็น
ระบบอัตโนมัติช่วยลดเวลารอบการขึ้นรูป SMC หรือไม่
ระบบอัตโนมัติสามารถลดเวลาการโหลด การขนถ่าย การดีดออก และเวลารอ นอกจากนี้ยังปรับปรุงความสามารถในการทำซ้ำ ซึ่งทำให้วงจรการขึ้นรูปที่ได้รับการปรับปรุงอย่างเหมาะสมง่ายต่อการรักษาในการผลิต
พารามิเตอร์การกดใดที่สำคัญที่สุดสำหรับการขึ้นรูป SMC อย่างรวดเร็ว
พารามิเตอร์ที่สำคัญ ได้แก่ ความเร็วเข้าใกล้อย่างรวดเร็ว ความเร็วในการขึ้นรูปที่ควบคุม ตำแหน่งการเปลี่ยน อัตราการสะสมของแรงดัน ความเสถียรของแรงกดค้าง ความสามารถในการทำซ้ำตำแหน่ง ram การบีบอัด ระยะเปิด และการประสานงานอัตโนมัติ