
การขึ้นรูปด้วยการบีบอัด Sheet Moulding Compound (SMC) ถูกนำมาใช้กันอย่างแพร่หลายสำหรับชิ้นส่วนยานยนต์ กล่องไฟฟ้า ฝาครอบแบตเตอรี่ ผลิตภัณฑ์ก่อสร้าง ฝาครอบทางเข้า และชิ้นส่วนประกอบอื่น ๆ ที่มีปริมาณมาก
กระบวนการนี้สามารถให้ความสามารถในการทำซ้ำที่ดีเยี่ยม แต่เมื่อ วัสดุ รูปแบบการประจุ แม่พิมพ์ อุณหภูมิ การเคลื่อนที่ของแรงกด ความดัน และวงจรการแข็งตัว ทำงานร่วมกันเป็นระบบควบคุม
เมื่อเกิดข้อบกพร่อง การเปลี่ยนแปลงแรงกดในการขึ้นรูปเพียงอย่างเดียวมักไม่ใช่คำตอบที่ถูกต้อง ตุ่มพองอาจเกิดจากก๊าซที่ติดอยู่ ความชื้น การระบายอากาศไม่ดี หรือการรักษาไม่เพียงพอ ช็อตช็อตอาจเกิดจากการประจุของ SMC อุณหภูมิของแม่พิมพ์ ลักษณะการปิด หรือการพัฒนาแรงดัน การบิดเบี้ยวอาจเกิดจากการวางแนวของเส้นใย การให้ความร้อนที่ไม่สม่ำเสมอ การดีดออกก่อนเวลาอันควร หรือการไหลของวัสดุที่ไม่สมมาตร
ระบุ → วัด → แยกสาเหตุ → เปลี่ยนหนึ่งตัวแปร → ตรวจสอบ → ปรับมาตรฐาน
1. ข้อบกพร่องการขึ้นรูป SMC ทั่วไปและวิธีระบุข้อบกพร่อง
ข้อบกพร่องของ SMC โดยทั่วไปสามารถแบ่งออกเป็น ข้อบกพร่องที่พื้นผิว ข้อบกพร่องภายใน ข้อบกพร่องในการเติม และข้อบกพร่องด้านมิติ . การระบุที่ถูกต้องเป็นขั้นตอนแรก เนื่องจากข้อบกพร่องที่ปรากฏคล้ายกันในชิ้นส่วนที่เสร็จแล้วอาจมีสาเหตุที่แท้จริงที่แตกต่างกันโดยสิ้นเชิง
ข้อบกพร่องพื้นผิว
- เครื่องหมายการไหล: รูปแบบพื้นผิวทิศทางหรือคลื่นที่เกี่ยวข้องกับการไหลของวัสดุ
- การอ่านผ่านไฟเบอร์: การเสริมแรงจะมองเห็นได้ผ่านพื้นผิวที่ขึ้นรูป
- บริเวณที่อุดมด้วยเรซิน: พื้นที่มันหรือผิดปกติที่มีเรซินในท้องถิ่นมากเกินไป
- พื้นที่ที่ขาดแคลนเรซิน: เส้นใยเปลือยหรือพื้นผิวขรุขระเนื่องจากการครอบคลุมของเรซินไม่เพียงพอ
- แผลพุพอง: พื้นที่ที่เพิ่มขึ้นที่เกี่ยวข้องกับก๊าซที่ติดอยู่ ความชื้น หรือการบ่มที่ไม่สมบูรณ์
- รูเข็ม: ช่องว่างเล็กๆ บนพื้นผิวที่อาจมองเห็นได้ชัดเจนขึ้นหลังจากการทาสีหรือขัดทราย
ข้อบกพร่องภายในและโครงสร้าง
- ช่องว่างและความพรุนภายใน
- การแยกชั้น
- การแตกร้าวภายใน
- เส้นใยเปียกออกไม่สมบูรณ์
- ความอดอยากของเรซินเฉพาะที่
- การปนเปื้อนจากวัสดุแปลกปลอม
ข้อบกพร่องมิติ
- บิดเบี้ยว
- การบิด
- การหดตัวไม่สม่ำเสมอ
- การเปลี่ยนแปลงความหนา
- การจัดแนวที่ไม่ถูกต้องของการประกอบ
การเติมข้อบกพร่อง
- ช็อตสั้น: วัสดุไม่สามารถเติมเต็มช่องได้จนเต็ม
- แฟลช: วัสดุส่วนเกินจะหลุดออกไปทางเส้นแยกแม่พิมพ์
- ซี่โครงหรือไส้เจ้านายไม่สมบูรณ์
- ข้อบกพร่องของการประชุมแบบ Flow-front
จุดเฉพาะของ SMC: ไม่ควรละเลยการวางแนวของไฟเบอร์ในระหว่างการตรวจสอบด้วยสายตา เมื่อประจุไหลผ่านโพรงแม่พิมพ์ เหล็กเสริมสามารถหมุนและจัดแนวตามทิศทางการไหล รูปแบบพื้นผิวที่มองเห็นได้อาจบ่งบอกถึงการเปลี่ยนแปลงในการไหลของวัสดุในท้องถิ่นและอาจเป็นไปได้ในพฤติกรรมทางกลในท้องถิ่น
| ข้อบกพร่อง | ลักษณะทั่วไป | ตรวจสอบด่วน | การตรวจสอบขั้นสูง |
| เครื่องหมายการไหล | เส้นพื้นผิวที่มีทิศทางหรือเป็นคลื่น | การตรวจสายตา | กล้องจุลทรรศน์ |
| แผลพุพอง | ฟองอากาศเพิ่มขึ้นหรือบวมเฉพาะที่ | การตรวจสอบด้วยสายตาหรือแตะ | การตรวจสอบอัลตราโซนิก |
| ช่องว่าง | ฟันผุภายใน | ตัวอย่างมาตรา | อัลตราโซนิกหรือ CT |
| การแยกชั้น | การแยกชั้น | แตะทดสอบหรือแบ่งส่วน | การตรวจสอบอัลตราโซนิก |
| บิดเบี้ยว | เรขาคณิตที่บิดเบี้ยว | ฟิกซ์เจอร์หรือคาลิปเปอร์ | การสแกน CMM หรือ 3D |
| แฟลช | วัสดุส่วนเกินตามแนวเส้นแยก | ภาพหรือคาลิปเปอร์ | มักจะไม่จำเป็น |
| ช็อตสั้น | การเติมช่องที่ไม่สมบูรณ์ | การตรวจสายตา | มักจะไม่จำเป็น |
การตรวจสอบด้วย CT สามารถให้ข้อมูลที่มีรายละเอียดสูงเกี่ยวกับข้อบกพร่องภายในได้ แต่โดยปกติแล้วจะเหมาะสมกว่าสำหรับ องค์ประกอบการวิเคราะห์ที่ซับซ้อน มีมูลค่าสูง หรือความล้มเหลว กว่าการตรวจสอบการผลิตในปริมาณมากตามปกติ
2. ขั้นตอนการแก้ไขปัญหาข้อบกพร่องของ SMC ทีละขั้นตอน
การปรับพารามิเตอร์การขึ้นรูปหลายรายการแบบสุ่มพร้อมกันทำให้การแก้ไขปัญหาช้าลง แม้ว่าข้อบกพร่องจะหายไป วิศวกรก็อาจไม่รู้ว่าการเปลี่ยนแปลงใดที่ช่วยแก้ปัญหาได้จริง
แนวทางที่เชื่อถือได้มากขึ้นคือการสร้างลำดับการแก้ไขปัญหาแบบคงที่
1
ยืนยันและจำแนกข้อบกพร่อง
บันทึกตำแหน่งที่มีข้อบกพร่อง หมายเลขคาวิตี้ ชุดการผลิต ล็อตวัสดุ อุณหภูมิแม่พิมพ์ หมายเลขรอบ โปรแกรมการกด ผู้ปฏิบัติงาน และกะ
ก่อนอื่นให้พิจารณาว่าปัญหาคืออะไร ความสวยงาม มิติ การบรรจุที่เกี่ยวข้อง หรือโครงสร้าง .
2
ตรวจสอบการกระจายอุณหภูมิของแม่พิมพ์
อย่าพึ่งพาเฉพาะค่าที่แสดงโดยตัวควบคุมความร้อนเท่านั้น วัดตำแหน่งแม่พิมพ์จริงหลายแห่ง รวมถึงจุดศูนย์กลาง มุม ส่วนบาง ส่วนหนา และพื้นที่ข้อบกพร่องที่เกิดซ้ำ
3
ตรวจสอบน้ำหนักการชาร์จและรูปแบบการชาร์จ
ตรวจสอบน้ำหนักประจุ ขนาดแผ่น จำนวนชั้น การวางแนววัสดุ และตำแหน่งประจุ ตำแหน่งที่ไม่ถูกต้องจะเปลี่ยนระยะที่ SMC ต้องไหลก่อนที่จะเติมคาวิตี้
4
ตรวจสอบสภาพวัสดุ
ตรวจสอบอุณหภูมิในการเก็บรักษา ระยะเวลาในการเก็บรักษา การสุกของวัสดุ การปนเปื้อน การสัมผัสความชื้น และความแปรผันของล็อตวัสดุ
5
ตรวจสอบเส้นโค้งการกดจริง
อย่าตรวจสอบค่าที่ตั้งโปรแกรมไว้เพียงอย่างเดียว ตรวจสอบข้อมูลตำแหน่ง ความเร็ว และความดันที่แท้จริงที่บันทึกไว้ในระหว่างรอบการขึ้นรูป
ตำแหน่ง → ความเร็ว → การสะสมความดัน → ความดันสูงสุด → ค้างไว้ → การบีบอัด → การเปิด
6
ตรวจสอบการระบายอากาศและสภาพเครื่องมือ
ตรวจสอบช่องระบายอากาศ พื้นผิวการแยกส่วน การสึกหรอของแม่พิมพ์ คราบสะสม การสะสมของสารปลดปล่อย ความสม่ำเสมอในการทำความร้อนและการจัดตำแหน่ง
7
เรียกใช้การทดลองที่มีการควบคุม
เปลี่ยนตัวแปรทีละตัวทุกครั้งที่ทำได้จริง สร้างพื้นฐาน แก้ไขพารามิเตอร์หนึ่งตัว ปั้นตัวอย่างตามจำนวนที่กำหนด และเปรียบเทียบความถี่ของข้อบกพร่องก่อนทำการเปลี่ยนแปลงอีกครั้ง
3. กดการตั้งค่า พารามิเตอร์กระบวนการ และการจัดการการรักษา
การขึ้นรูปแบบอัด SMC มีความไวต่อปฏิกิริยาระหว่างกันเป็นพิเศษ อุณหภูมิ เวลาการไหล การเคลื่อนที่ของแรงกด แรงกดในการขึ้นรูป และการรักษา . ปัจจัยเหล่านี้ควรถือเป็นหน้าต่างกระบวนการมากกว่าเป็นเซ็ตพอยต์ที่แยกออกจากกัน
อุณหภูมิแม่พิมพ์
หากอุณหภูมิของแม่พิมพ์ต่ำเกินไป ความหนืดของเรซินและพฤติกรรมการแข็งตัวอาจทำให้กระบวนการไม่สามารถไปถึงรอบเวลาที่ต้องการหรือคุณสมบัติทางกลขั้นสุดท้ายได้
หากอุณหภูมิสูงเกินไป SMC อาจเริ่มการบ่มก่อนที่จะเติมคาวิตี้ให้เสร็จสมบูรณ์ ผลที่ตามมาที่อาจเกิดขึ้น ได้แก่:
- นัดสั้น;
- เครื่องหมายการไหล
- พื้นผิวไม่ดี
- ความเครียดภายใน
- ไหลไม่สมบูรณ์เข้าสู่ซี่โครงและมุม
เทอร์โมเซต SMC แบบธรรมดามักได้รับการประมวลผลโดยใช้เครื่องมือที่ให้ความร้อนรอบๆ ช่วงอุณหภูมิ 150°C แต่หน้าต่างที่ถูกต้องขึ้นอยู่กับเคมีของเรซิน ความหนาของส่วนประกอบ รูปทรง และระบบการบ่ม
ความเร็วในการปิด
ปิดเร็วเกินไป อาจมีส่วนทำให้:
- อากาศที่ติดอยู่
- การเคลื่อนย้ายวัสดุมากเกินไป
- แฟลช;
- การไหลไม่เสถียร
ปิดช้าเกินไป อาจทำให้เรซินเริ่มเกิดเจลก่อนที่จะเติมช่องเต็ม
ด้วยเหตุนี้ แท่นพิมพ์ SMC จึงสามารถใช้โปรไฟล์การเคลื่อนไหวแบบหลายขั้นตอนได้: วิธีการที่รวดเร็วตามด้วยการควบคุมการขึ้นรูปและขั้นตอนการไหล
ความดันการปั้น
แรงกดในการขึ้นรูปที่มีประสิทธิภาพไม่เพียงพออาจส่งผลให้:
- การเติมที่ไม่สมบูรณ์;
- ช่องว่าง;
- การบดอัดไม่ดี
- ความไม่สอดคล้องกันของมิติ
แรงกดดันที่มากเกินไปอาจทำให้:
- แฟลชมากเกินไป
- การกระจัดของเส้นใย
- การโหลดแม่พิมพ์โดยไม่จำเป็น
- การสึกหรอของแม่พิมพ์เร็วขึ้น
แรงกดในการขึ้นรูป SMC อ้างอิงอาจลดลง 7-14 เมกะปาสคาล ในบางแอปพลิเคชัน แต่ไม่ควรถือเป็นการตั้งค่าสากล
แรงดันที่ต้องการขึ้นอยู่กับรีโอโลยีของวัสดุ พื้นที่ฉายภาพ ความครอบคลุมของประจุ รูปทรงของส่วนประกอบ และระยะการไหล
การถือครองเวลาและการรักษา
การเปิดแม่พิมพ์ก่อนที่จะแข็งตัวเพียงพออาจทำให้เกิดการเสียรูปภายหลังการขึ้นรูป พุพอง คุณสมบัติทางกลไม่ดี หรือความไม่เสถียรของขนาด
การถือครองไว้นานกว่าที่กำหนดอย่างมากอาจไม่ช่วยปรับปรุงทั้งคุณภาพและประสิทธิภาพ ในขณะที่เพิ่มรอบเวลาโดยตรง
วัตถุประสงค์ไม่ใช่แค่เพื่อให้ได้วงจรที่สั้นที่สุดเท่านั้น คือการบรรลุถึง วงจรการทำซ้ำที่สั้นที่สุดซึ่งสร้างชิ้นส่วนที่ยอมรับได้อย่างสม่ำเสมอ .
ในระหว่างการพัฒนากระบวนการขั้นสูง DSC หรือวิธีการวิเคราะห์เชิงความร้อนอื่นๆ ยังสามารถใช้เพื่อศึกษาพฤติกรรมการแห้งและตรวจสอบความถูกต้องของช่วงเวลาการผลิตที่เลือกได้
4. การใช้เครื่องมือ การระบายอากาศ ความสม่ำเสมอของอุณหภูมิ และการบำรุงรักษาแม่พิมพ์
ปัญหาการขึ้นรูปหลายอย่างที่ในตอนแรกดูเหมือนจะเป็นข้อบกพร่องของวัสดุจริงๆ แล้วเกิดจากเครื่องมือหรือจากปฏิสัมพันธ์ระหว่างแม่พิมพ์กับแม่พิมพ์
การระบายอากาศ
อากาศจะต้องหลุดออกจากโพรงในขณะที่ SMC ไหล ดังนั้นควรประเมินการระบายอากาศโดยรอบ:
- สถานที่บรรจุขั้นสุดท้าย
- มุมที่ห่างไกล
- ซี่โครง;
- ผู้บังคับบัญชา;
- คุณสมบัติเชิงลึก
- พื้นที่ที่แนวหน้าการไหลหลายแห่งมาบรรจบกัน
ช่องระบายอากาศที่ถูกบล็อกหรืออยู่ในตำแหน่งที่ไม่ดีอาจทำให้เกิดช็อตสั้นๆ ข้อบกพร่องที่พื้นผิว ความพรุนภายใน แผลพุพอง และการสร้างรายละเอียดที่ไม่สมบูรณ์
"ปรับปรุงการระบายอากาศ" ไม่ใช่การดำเนินการแก้ไขที่สมบูรณ์ วิศวกรควรระบุตำแหน่งที่โพรงเต็มสุดท้ายจริงและตำแหน่งที่อากาศหรือก๊าซติดอยู่
ความสม่ำเสมอของอุณหภูมิ
ตัวควบคุมที่แสดงอุณหภูมิ 150°C ไม่ได้พิสูจน์ว่าทุกส่วนของเครื่องมือมีอุณหภูมิอยู่ที่ 150°C จริงๆ
อุณหภูมิของแม่พิมพ์ไม่สม่ำเสมอ → การแข็งตัวไม่สม่ำเสมอ → การหดตัวไม่สม่ำเสมอ → ความเค้นตกค้าง → การบิดเบี้ยว
ดังนั้นการทำแผนที่อุณหภูมิแม่พิมพ์เป็นระยะๆ ควรรวมถึงพื้นที่ตรงกลาง มุม ซี่โครงหลัก ส่วนหนา ส่วนบาง และตำแหน่งข้อบกพร่องที่เกิดซ้ำ
การจัดตำแหน่งแม่พิมพ์และการกด
การสอบสวนควรรวมถึง:
- ความเรียบของแม่พิมพ์
- สภาพเส้นพรากจากกัน
- ส่วนประกอบคู่มือ
- ความขนานของแท่นวาง;
- การโก่งตัวของแผ่น;
- โหลดไม่สม่ำเสมอ
หากไฟกะพริบปรากฏซ้ำๆ ที่ด้านใดด้านหนึ่งของชิ้นส่วนที่ขึ้นรูป การเปลี่ยนแรงกดอาจซ่อนอาการนั้นไว้ได้โดยไม่ต้องแก้ไขปัญหาการวางแนวแม่พิมพ์หรือแท่น
การบำรุงรักษาแม่พิมพ์เชิงป้องกัน
- ทำความสะอาดช่องระบายอากาศอย่างสม่ำเสมอ
- ตรวจสอบแนวการแยกส่วนแม่พิมพ์
- ขจัดคราบสะสมของสารปลดปล่อยที่มากเกินไป
- ตรวจสอบเครื่องทำความร้อนและเซ็นเซอร์อุณหภูมิ
- ตรวจสอบส่วนประกอบไกด์และการจัดตำแหน่ง
- ซ่อมแซมพื้นผิวแม่พิมพ์ที่เสียหาย
- เอกสารสถานที่เกิดข้อบกพร่องที่เกิดซ้ำ
5. เมทริกซ์การแก้ไขปัญหาข้อบกพร่อง SMC
เนื่องจากข้อบกพร่องที่มองเห็นได้เหมือนกันอาจมีสาเหตุหลายประการ การแก้ไขปัญหาควรเปรียบเทียบวัสดุ แรงกด/กระบวนการ และปัจจัยของแม่พิมพ์ด้วยกัน
| ข้อบกพร่อง | สาเหตุวัสดุที่เป็นไปได้ | กด / ดำเนินการ สาเหตุ | สาเหตุของเชื้อรา | การตรวจสอบครั้งแรก |
| ช็อตสั้น | การไหลไม่ดี วัสดุมีอายุ | แรงดันที่มีประสิทธิภาพต่ำ รูปแบบการปิดที่ไม่เหมาะสม | การไหลจำกัด ช่องระบายอากาศถูกปิดกั้น | รูปแบบการชาร์จ โค้งกด การระบายอากาศ |
| แฟลช | น้ำหนักประจุที่มากเกินไป | แรงกดดันมากเกินไป | ปัญหาการพรากจากกันหรือการจัดตำแหน่งที่สึกหรอ | ชาร์จน้ำหนักและสภาพของแม่พิมพ์ |
| ตุ่ม | ส่วนประกอบที่มีความชื้นหรือระเหยง่าย | การรักษาไม่เพียงพอ | การอพยพก๊าซไม่ดี | การจัดเก็บวัสดุ วงจรการรักษา ช่องระบายอากาศ |
| บิดเบี้ยว | การวางแนวของเส้นใยไม่สม่ำเสมอ | การขับออกก่อนกำหนด | อุณหภูมิแม่พิมพ์ไม่สม่ำเสมอ | แผนที่อุณหภูมิและการไหลของวัสดุ |
| ช่องว่าง | อากาศเปียกหรือกักขังไม่ดี | การบดอัดไม่เพียงพอ | การระบายอากาศไม่ดี | การสะสมประจุ, กราฟแรงดัน, ช่องระบายอากาศ |
| เครื่องหมายการไหล | พฤติกรรมการไหลของวัสดุ | ความเร็วในการปิดไม่เหมาะสม | ข้อ จำกัด การไหล | ตำแหน่งการชาร์จและโปรไฟล์ความเร็ว |
| การได้รับสารไฟเบอร์ | รูปแบบการกระจายตัวของเรซิน | การเคลื่อนย้ายวัสดุมากเกินไป | เรขาคณิตการไหลเฉพาะที่ | สภาพวัสดุและรูปแบบการชาร์จ |
| การเปลี่ยนแปลงมิติ | การเปลี่ยนแปลงแบทช์ | ตำแหน่งหรือความดันไม่สอดคล้องกัน | การเปลี่ยนแปลงทางความร้อน | ความสามารถในการทำซ้ำของแรงกดและอุณหภูมิของแม่พิมพ์ |
6. การตรวจสอบ SPC และการป้องกันข้อบกพร่อง
กระบวนการ SMC ที่เสถียรควรตรวจสอบตัวแปรที่สร้างชิ้นส่วน แทนที่จะอาศัยการตรวจสอบชิ้นส่วนที่เสร็จแล้วเท่านั้น
| พารามิเตอร์ | วิธีการติดตาม |
| ชาร์จน้ำหนัก | เครื่องชั่งดิจิตอล |
| ล็อตวัสดุ | บันทึกการตรวจสอบย้อนกลับการผลิต |
| อุณหภูมิแม่พิมพ์ | เทอร์โมคัปเปิ้ลพร้อมการตรวจสอบอุณหภูมิเป็นระยะ |
| ตำแหน่งปิด | กดเซ็นเซอร์ตำแหน่ง |
| ความเร็วปิด | กดตัวควบคุม / ข้อมูลรอบ |
| แรงดันสูงสุด | ตัวแปลงสัญญาณแรงดัน / ข้อมูลการกด |
| โฮลดิ้งดัน | เส้นโค้งวงจรที่บันทึกไว้ |
| เวลารักษา | บันทึกวงจร PLC |
| น้ำหนักชิ้นส่วน | เครื่องชั่งดิจิตอล |
| ความหนา | คาลิปเปอร์หรือ CMM |
| มิติข้อมูลที่สำคัญ | เกจหรือ CMM |
| บิดเบี้ยว | อุปกรณ์ตรวจสอบหรือ CMM |
| ช่องว่างภายใน | ส่วนการเก็บตัวอย่างหรือการตรวจสอบด้วยคลื่นเสียงความถี่สูง |
ใช้ SPC ในจุดที่มีความสำคัญ
แผนภูมิควบคุมสามารถนำไปใช้กับตัวแปรต่างๆ เช่น:
- น้ำหนักชาร์จ;
- อุณหภูมิแม่พิมพ์
- รอบเวลา;
- มิติวิกฤต
- น้ำหนักชิ้นส่วน
- ความดันสูงสุด
- แรงกดดัน
ข้อกำหนด Cpk ควรอิงตามแบบของลูกค้า แผนการควบคุม ข้อกำหนด PPAP หรือมาตรฐานคุณภาพภายใน แทนที่จะใช้เป้าหมายความสามารถสากลหนึ่งเป้าหมายกับทุกส่วนประกอบของ SMC
ข้อได้เปรียบที่สำคัญของ SPC คือสามารถระบุได้ ดริฟท์กระบวนการก่อนที่จะผลิตส่วนประกอบที่มีข้อบกพร่องจำนวนมาก
7. ข้อบกพร่องของ SMC ควรซ่อมแซมหรือทิ้งหรือไม่
ไม่ใช่ทุกข้อบกพร่องที่ขึ้นรูปจะเหมาะสำหรับการซ่อมแซม การจัดการที่ถูกต้องขึ้นอยู่กับความสำคัญของชิ้นส่วน ความลึกของข้อบกพร่อง ตำแหน่ง ข้อกำหนดของลูกค้า โหลดทางกล และข้อกำหนดทางไฟฟ้าหรือสิ่งแวดล้อม
| ข้อบกพร่อง | การจัดการทั่วไป |
| รูเข็มเครื่องสำอางไมเนอร์ | อาจซ่อมแซมเครื่องสำอางได้ |
| ความไม่สมบูรณ์ของพื้นผิวเล็กน้อย | อาจอนุญาตให้ขัดหรือเคลือบได้ |
| ความเสียหายขอบที่ไม่สำคัญเล็กน้อย | การซ่อมแซมที่มีการควบคุมอาจเป็นไปได้ |
| การแยกชั้นภายใน | ต้องมีการประเมินทางวิศวกรรม |
| ความว่างเปล่าของโครงสร้างที่สำคัญ | ปฏิเสธบ่อยๆ |
| ช็อตสั้นที่สำคัญ | ปกติจะปฏิเสธและทำใหม่ |
| การบิดงออย่างรุนแรง | ปฏิเสธเว้นแต่จะมีการปรับปรุงมิติที่ได้รับอนุมัติ |
| รอยแตกร้าวของโครงสร้าง | การตรวจสอบทางวิศวกรรมหรือปฏิเสธ |
สำหรับส่วนประกอบยานยนต์ที่มีโครงสร้าง ชิ้นส่วนฉนวนไฟฟ้า และผลิตภัณฑ์ที่เกี่ยวข้องกับความปลอดภัยอื่นๆ การซ่อมแซมไม่ควรดำเนินการโดยไม่ได้รับการอนุมัติและการตรวจสอบทางวิศวกรรมเป็นเอกสาร
ป้องกันข้อบกพร่องของ SMC โดยการควบคุมระบบการขึ้นรูปทั้งหมด
ข้อบกพร่องของ SMC ที่เกิดซ้ำไม่ควรตำหนิเรซิน แม่พิมพ์ หรือแม่พิมพ์โดยอัตโนมัติ กระบวนการที่เชื่อถือได้จำเป็นต้องมีการควบคุมตัวแปรที่สำคัญทั้งหมดร่วมกัน
วัสดุ รูปแบบการชาร์จ การกดอุณหภูมิของแม่พิมพ์ การเคลื่อนไหว ความดัน การรักษา
คำถามในการแก้ไขปัญหาที่มีประโยชน์ที่สุดจึงไม่ใช่: "เราควรเพิ่มการตั้งค่าใด"
คำถามที่ดีกว่าคือ: "สภาวะกระบวนการใดที่วัดได้เปลี่ยนแปลงไปก่อนที่จะเกิดข้อบกพร่อง"
ด้วยการรวบรวมข้อมูลวัสดุ ข้อมูลอุณหภูมิแม่พิมพ์ เส้นโค้งการกดจริง การวัดชิ้นส่วน และตำแหน่งที่มีข้อบกพร่อง ผู้ผลิตสามารถเลิกแก้ไขปัญหาแบบลองผิดลองถูกและมุ่งสู่การควบคุมกระบวนการที่ทำซ้ำได้
การควบคุมการกดขึ้นรูปแบบอัด SMC ก็มีความสำคัญเช่นกัน
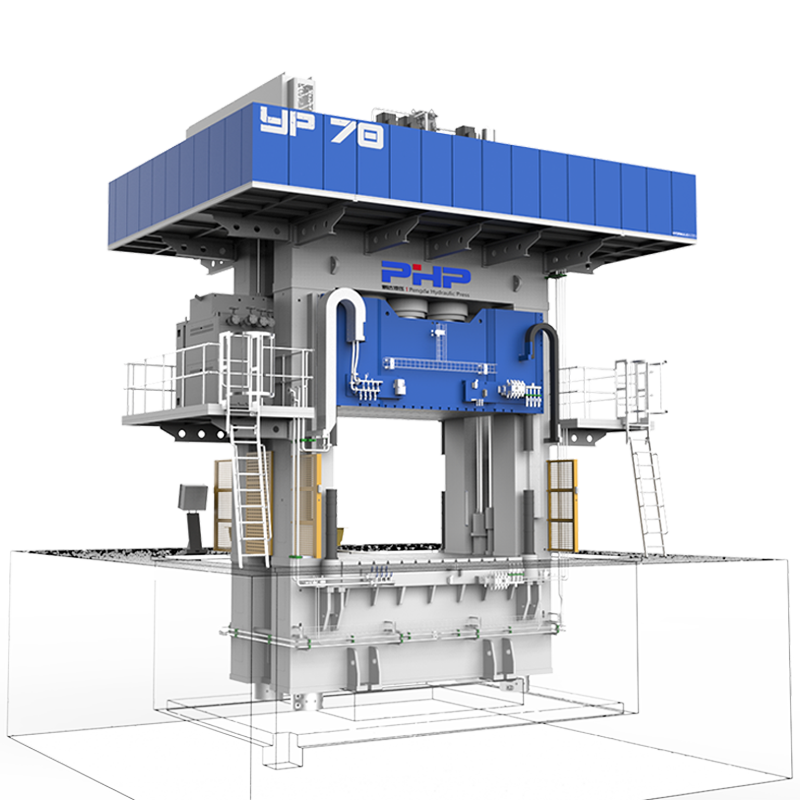
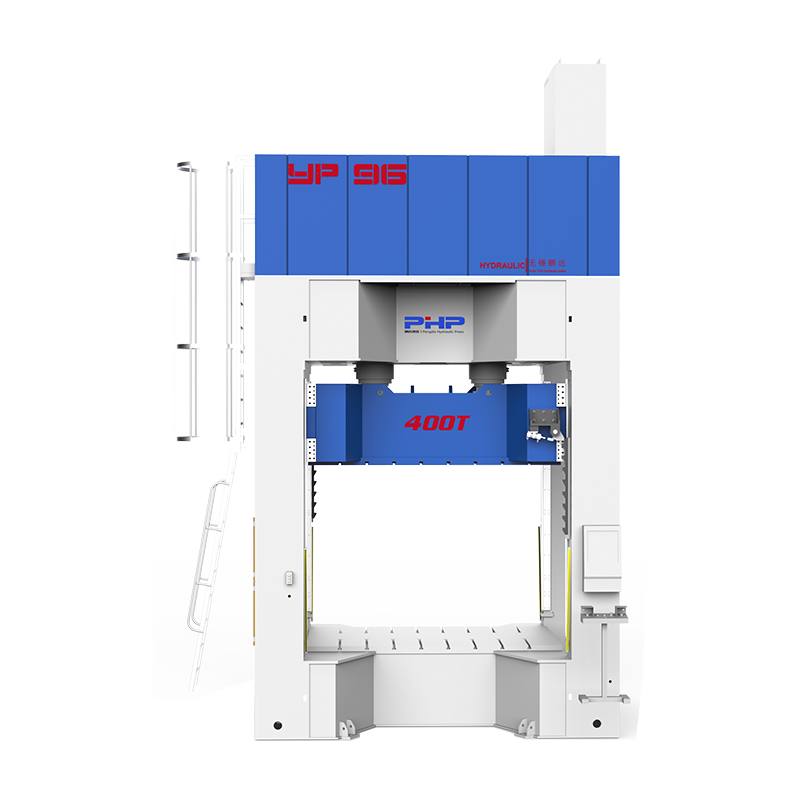
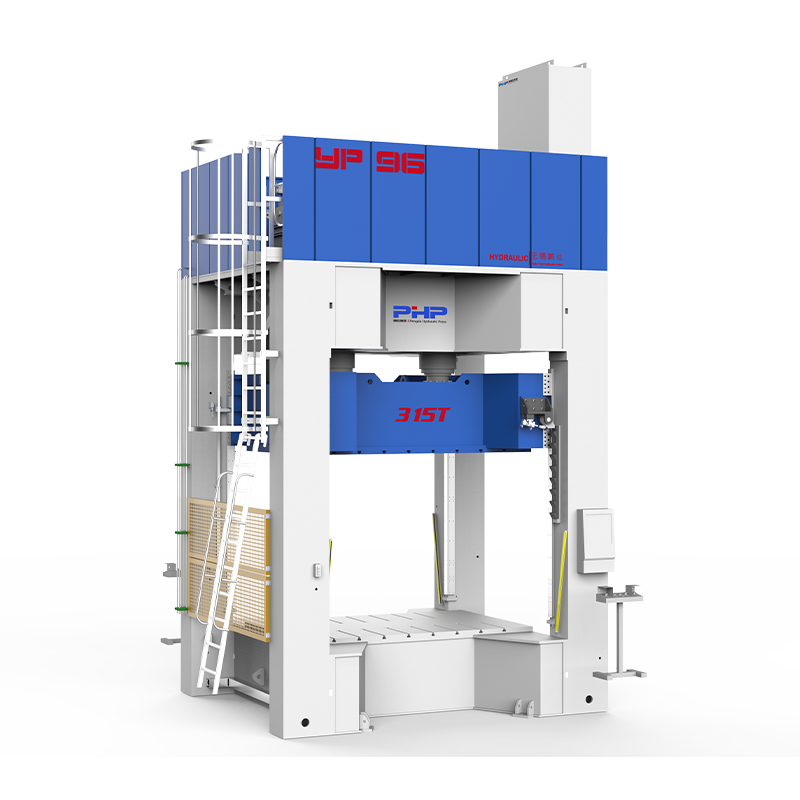
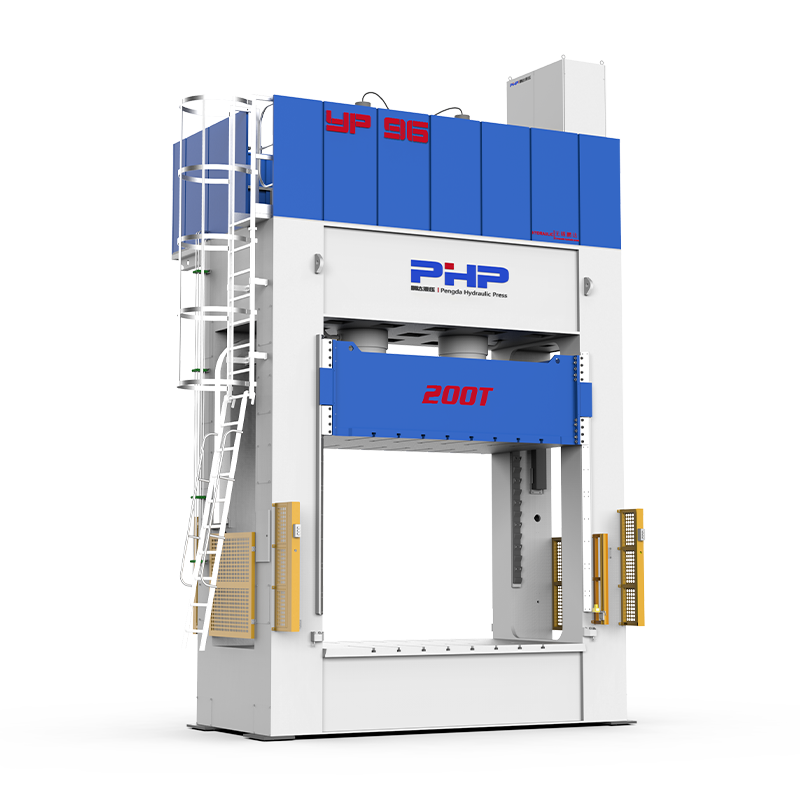
สำหรับการขึ้นรูป SMC ในปริมาณมาก เครื่องอัดไฮดรอลิกควรให้การควบคุมที่เพียงพอและสามารถทำซ้ำได้ตลอดวงจรการบีบอัดทั้งหมด
ปัจจัยที่เกี่ยวข้องกับสื่อที่สำคัญได้แก่:
- การควบคุมความเร็วปิด
- โปรไฟล์การปิดแบบหลายขั้นตอน
- การควบคุมการสร้างแรงดัน
- เสถียรภาพของแรงกดค้างไว้
- การทำซ้ำตำแหน่ง ram;
- ความขนานของแท่นวาง;
- ควบคุมการบีบอัด;
- การบันทึกข้อมูลวงจร
เส้นโค้งการกดตามจริงยังสามารถช่วยให้วิศวกรการผลิตแยกแยะความแปรผันที่เกี่ยวข้องกับอุปกรณ์จากปัญหาที่เกิดจากวัสดุ เครื่องมือ หรือสภาวะการบ่มของ SMC
โซลูชั่นการอัดขึ้นรูป SMC จาก Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. พัฒนาโซลูชั่นการอัดไฮดรอลิกสำหรับ SMC และการใช้งานการอัดขึ้นรูปคอมโพสิต
เมื่อวางแผนสายการผลิต SMC ใหม่หรืออัปเกรดกระบวนการขึ้นรูปที่มีอยู่ การเลือกแท่นพิมพ์ควรขึ้นอยู่กับข้อกำหนดของส่วนประกอบและกระบวนการจริง แทนที่จะพิจารณาตามน้ำหนักเพียงอย่างเดียว
ข้อมูลที่เป็นประโยชน์สำหรับการประเมินอุปกรณ์ ได้แก่ ประเภทวัสดุ SMC ขนาดชิ้นส่วนสำเร็จรูป พื้นที่การขึ้นรูปที่คาดการณ์ ความดันที่ต้องการ ขนาดและน้ำหนักของแม่พิมพ์ ระยะชัก แสงกลางวัน เวลารอบเป้าหมาย กำลังการผลิต และข้อกำหนดด้านระบบอัตโนมัติ
เยี่ยมชม wuxipd.com สำหรับข้อมูลเพิ่มเติมเกี่ยวกับเครื่องอัดไฮดรอลิก SMC และอุปกรณ์การอัดขึ้นรูปคอมโพสิต
คำถามที่พบบ่อย
ข้อบกพร่องในการขึ้นรูป SMC ที่พบบ่อยที่สุดคืออะไร
ข้อบกพร่องทั่วไป ได้แก่ เครื่องหมายการไหล การอ่านค่าของเส้นใย พื้นที่ที่อุดมไปด้วยเรซินหรือส่วนที่ขาดเรซิน แผลพุพอง รูเข็ม ความพรุน ช่องว่างภายใน การหลุดร่อน รอยแตก การบิดเบี้ยว แฟลช และการช็อตสั้น
อะไรทำให้เกิดช่องว่างในการขึ้นรูปแบบอัดของ SMC
ช่องว่างอาจเป็นผลมาจากอากาศที่ติดอยู่ระหว่างชั้นประจุ วัสดุเปียกออกไม่ดี ก๊าซที่เกิดขึ้นระหว่างการขึ้นรูป การระบายอากาศไม่ดี วางประจุไม่เหมาะสม หรือการบดอัดที่มีประสิทธิภาพไม่เพียงพอ
ทำไมชิ้นส่วนของ SMC ถึงมีตุ่มพอง?
สาเหตุที่เป็นไปได้ ได้แก่ ความชื้น ส่วนประกอบที่ระเหยได้ ก๊าซที่ติดอยู่ การบ่มที่ไม่สมบูรณ์ ความแตกต่างของอุณหภูมิในท้องถิ่น หรือการเปิดแม่พิมพ์ก่อนที่จะมีการบ่มที่เพียงพอ
อะไรทำให้เกิดเครื่องหมายการไหลใน SMC
เครื่องหมายการไหลอาจได้รับอิทธิพลจากการวางประจุ การวางแนวของเส้นใย การกระจายตัวของเรซินเฉพาะที่ รูปทรงของแม่พิมพ์ อุณหภูมิ และโปรไฟล์ความเร็วในการปิดการกด
ช็อตสั้นป้องกันได้อย่างไร?
ตรวจสอบน้ำหนักประจุและการวางตำแหน่งก่อน ตามด้วยสภาพของวัสดุ อุณหภูมิแม่พิมพ์ การระบายอากาศ ความเร็วการกดจริง และเส้นโค้งตำแหน่ง และแรงกดในการขึ้นรูปที่มีประสิทธิภาพ
แรงกดในการขึ้นรูปส่งผลต่อข้อบกพร่องของ SMC อย่างไร
แรงดันที่ไม่เพียงพออาจส่งผลให้การบรรจุไม่ดี ช่องว่าง และความไม่สอดคล้องกันของขนาด แรงกดที่มากเกินไปอาจส่งผลให้แฟลช การเคลื่อนที่ของไฟเบอร์ โหลดเครื่องมือ และการสึกหรอของแม่พิมพ์เพิ่มขึ้น
อุณหภูมิแม่พิมพ์ส่งผลต่อคุณภาพของชิ้นส่วน SMC อย่างไร
อุณหภูมิแม่พิมพ์ส่งผลต่อความหนืดของวัสดุ ระยะเวลาการไหล อัตราการแข็งตัว การหดตัว คุณภาพพื้นผิว รอบเวลา และความเสถียรของมิติ ความสม่ำเสมอของอุณหภูมิทั่วทั้งเครื่องมือก็มีความสำคัญเช่นกัน
การตั้งค่าการกดจะช่วยลดข้อบกพร่องในการขึ้นรูป SMC ได้อย่างไร
เครื่องอัด SMC ที่กำหนดค่าไว้อย่างเหมาะสมช่วยให้สามารถควบคุมความเร็วการเข้าใกล้ ความเร็วของแม่พิมพ์ การสร้างแรงดัน แรงกดค้าง ตำแหน่ง ram ระยะเวลาในการแข็งตัว และการเปิดแม่พิมพ์ได้ การบันทึกเส้นโค้งรอบการทำงานจริงยังทำให้การแก้ไขปัญหาเป็นระบบมากขึ้น