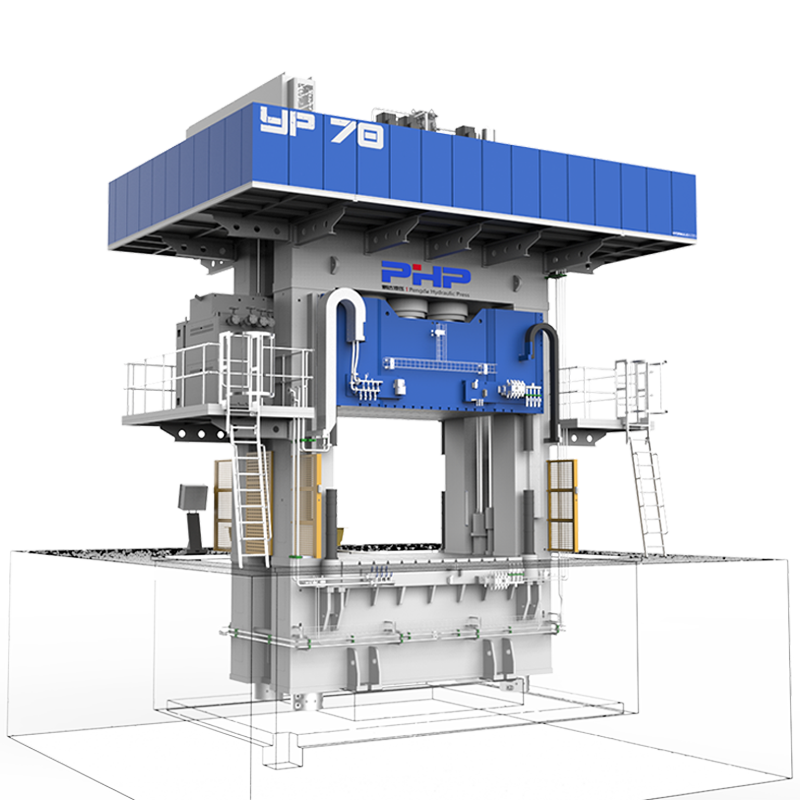
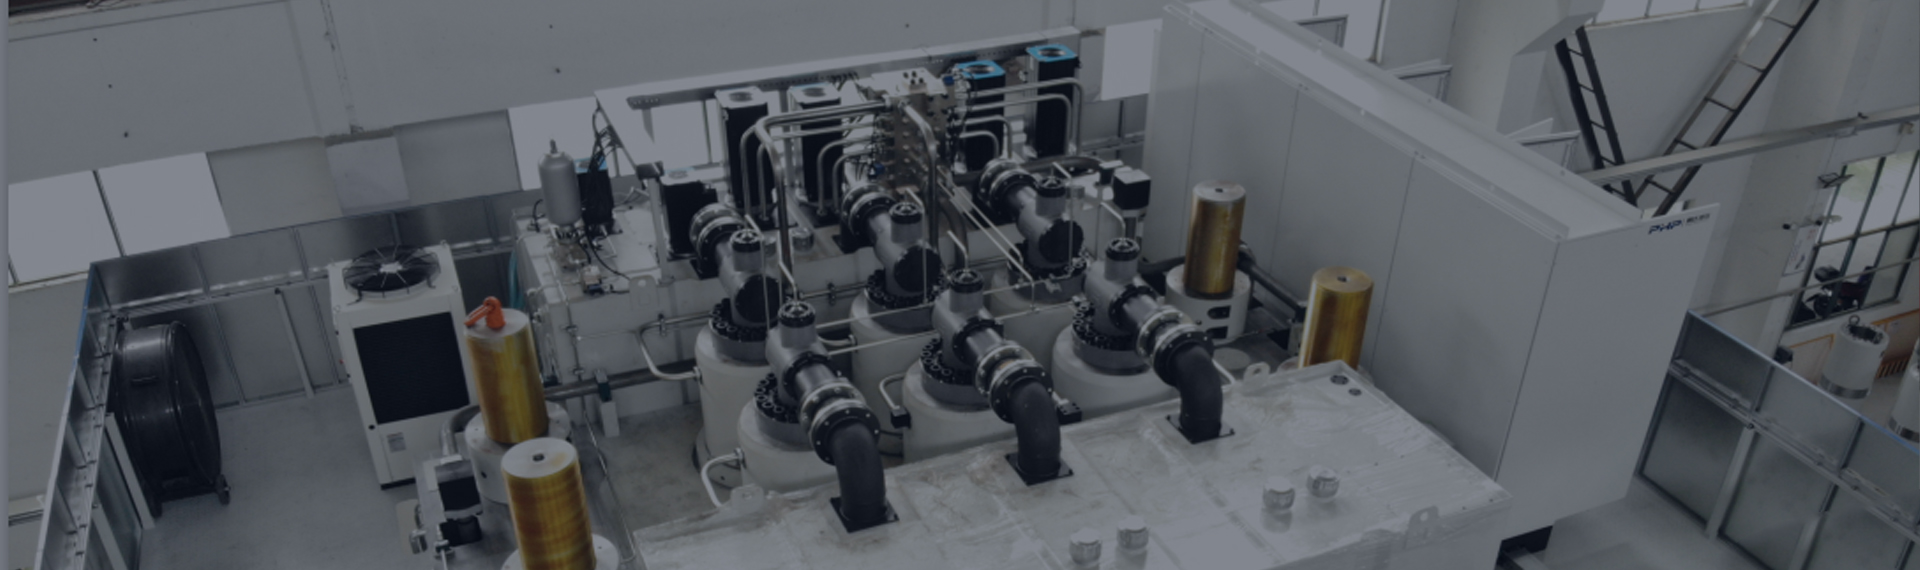
โดยทั่วไปแล้ว การตัดแต่งด้วย ซีเอ็นซี จะเหมาะสมกับรูปทรงที่ซับซ้อน ปริมาณการผลิตที่ต่ำกว่า ต้นแบบ และชิ้นส่วน SMC ที่อาจยังต้องมีการเปลี่ยนแปลงทางวิศวกรรมมากกว่า แท่นพิมพ์แบบทริมโดยเฉพาะจะมีความน่าสนใจมากขึ้นเมื่อการออกแบบส่วนประกอบมีความเสถียร ปริมาณการผลิตสูง และต้องใช้เวลาในการผลิตสั้น
อย่างไรก็ตาม สำหรับส่วนประกอบ SMC ของยานยนต์และรถบรรทุกจำนวนมาก โซลูชันที่ประหยัดที่สุดไม่จำเป็นต้องดำเนินการอย่างใดอย่างหนึ่ง เซลล์การผลิตแบบไฮบริดสามารถใช้เครื่องทริมเพรสสำหรับขอบเขตความเร็วสูงและการถอดเปิดออก ในขณะที่ยังคงใช้เครื่องจักรซีเอ็นซีสำหรับรูที่สำคัญหรือคุณสมบัติที่ซับซ้อน
ชิ้นส่วน SMC มักจะออกจากกระบวนการอัดขึ้นรูปโดยใช้แฟลชหรือมีคุณสมบัติที่ยังต้องมีรู หน้าต่าง การตกแต่งขอบ หรือการแก้ไขมิติ การเลือกกระบวนการตัดแต่งรองจึงไม่เพียงส่งผลต่อคุณภาพของคมตัดเท่านั้น แต่ยังส่งผลต่อการลงทุนด้านเครื่องมือ ข้อกำหนดด้านแรงงาน กำลังการผลิต ระบบอัตโนมัติ และต้นทุนรวมต่อส่วนประกอบสำเร็จรูปอีกด้วย
คำแนะนำนี้มาจาก Wuxi PengdaHZ Intelligent Equipment Co., Ltd. เปรียบเทียบการตัดแต่ง ซีเอ็นซี และแท่นตัดแต่งจากมุมมองทางวิศวกรรมและการผลิต
1. การตัดแต่ง ซีเอ็นซี เทียบกับ ตัดแต่งกด: กระบวนการทั้งสองทำงานอย่างไร
ในการตัดแต่ง ซีเอ็นซี ส่วนประกอบ SMC ที่ขึ้นรูปแล้วจะถูกวางตำแหน่งบนฟิกซ์เจอร์เฉพาะ ในขณะที่เราเตอร์ สปินเดิล หรือระบบตัดด้วยหุ่นยนต์จะติดตามเส้นทางที่ตั้งโปรแกรมไว้ สถานีเดียวกันอาจตัดแต่งโปรไฟล์ภายนอก ร่องเครื่องจักร เจาะรู และนำวัสดุในท้องถิ่นออกจากพื้นที่ที่ยากลำบาก
ข้อได้เปรียบที่สำคัญคือความยืดหยุ่น หากรูปทรงของขอบเปลี่ยนแปลง ผู้ผลิตมักจะสามารถปรับเปลี่ยนโปรแกรม CNC และฟิกซ์เจอร์ได้หากจำเป็น แทนที่จะสร้างแม่พิมพ์สำหรับตกแต่งใหม่ทั้งหมด สิ่งนี้ทำให้ CNC มีประโยชน์อย่างยิ่งในระหว่างการผลิตต้นแบบ การเปิดตัวผลิตภัณฑ์ การผลิตในปริมาณน้อยและปานกลาง และการผลิตหลายรูปแบบ
อย่างไรก็ตาม การตัดเฉือน SMC นำเสนอความท้าทายที่เฉพาะเจาะจง เนื่องจากโดยปกติวัสดุที่บ่มแล้วจะมีเส้นใยเสริมแรง เครื่องตัดจึงทำงานผ่านทั้งเมทริกซ์โพลีเมอร์และการเสริมแรงที่มีฤทธิ์กัดกร่อน เมื่อสภาพเครื่องมือแย่ลง ผู้ผลิตอาจเห็นเส้นใยโผล่ออกมา หลุดเป็นฝอย เส้นใยหลุดออก ขอบบิ่น เมทริกซ์เสียหายเฉพาะที่ หรือแรงตัดเพิ่มขึ้น
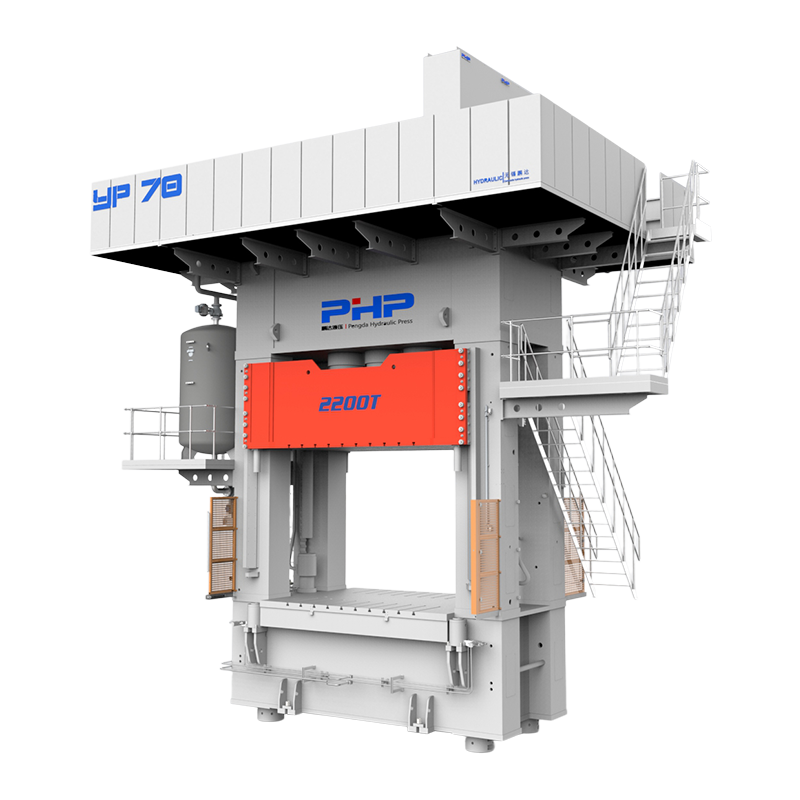
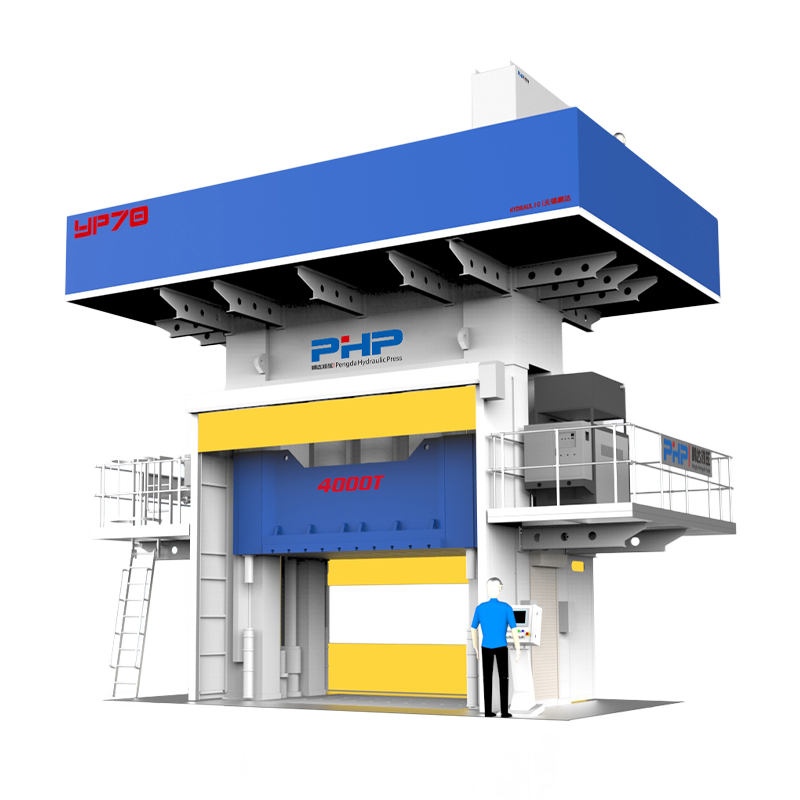
การตัดแต่งขอบใช้แนวทางที่แตกต่างออกไป ส่วนประกอบที่ขึ้นรูปจะอยู่ภายในเครื่องมือตัดแต่งโดยเฉพาะ และใช้แรงกดที่จำเป็นในการถอดแฟลช ตัดเส้นรอบวง หรือช่องเจาะ คุณสมบัติหลายอย่างสามารถประมวลผลได้ในระหว่างรอบการกดเพียงครั้งเดียว
| ปัจจัยกระบวนการ | CNC Trimming | ตัดแต่งกด |
| ความยืดหยุ่นในการผลิต | สูง | ลดลงเมื่อแม่พิมพ์เสร็จสิ้น |
| การเปลี่ยนแปลงทางวิศวกรรม | มักจะรองรับได้ง่ายกว่า | อาจต้องมีการดัดแปลงแม่พิมพ์ |
| รูปทรง 3 มิติที่ซับซ้อน | เหมาะอย่างยิ่งกับ CNC แบบหุ่นยนต์หรือแบบหลายแกน | เป็นไปได้ แต่การใช้เครื่องมือมีความซับซ้อนมากขึ้น |
| รอบเวลา | ขึ้นอยู่กับเส้นทางการตัดทั้งหมด | อาจสั้นมากสำหรับเรขาคณิตที่มั่นคง |
| เครื่องมือเฉพาะเบื้องต้น | โดยทั่วไปจะต่ำกว่า | โดยทั่วไปสูงขึ้น |
| สูง-volume unit cost | สามารถจำกัดด้วยระยะเวลาในการตัดเฉือน | อาจลดลงได้เมื่อตัดจำหน่ายเครื่องมือแล้ว |
สำหรับแผงตัวถังภายนอก ส่วนประกอบรถบรรทุก ฝาครอบโครงสร้าง ตัวเรือนที่เกี่ยวข้องกับแบตเตอรี่ และส่วนประกอบ SMC ขนาดใหญ่อื่นๆ จะต้องพิจารณารูปทรงด้วย ขอบบางที่ไม่ได้รับการรองรับอาจสั่นระหว่างการตัดเฉือน CNC ในขณะที่ชิ้นส่วนที่รองรับไม่เพียงพออาจแตกหรือแตกออกได้ระหว่างการตัดแต่งด้วยแรงอัด
2. ข้อกำหนดด้านความแม่นยำ ความคลาดเคลื่อน และเครื่องมือ
อาจกล่าวได้ว่า CNC เป็นตัวเลือก "ความแม่นยำสูง" และ Trim Press เป็นตัวเลือก "ความเร็วสูง" แต่การผลิตจริงมีความซับซ้อนมากกว่า
ความแม่นยำของ CNC ขึ้นอยู่กับห่วงโซ่กระบวนการที่สมบูรณ์: ความแปรผันของมิติชิ้นส่วนที่ขึ้นรูป การบิดงอ การเลือก Datum ความแข็งแกร่งของฟิกซ์เจอร์ สภาพของสปินเดิล การโก่งตัวของคัตเตอร์ พารามิเตอร์การตัด และการสึกหรอของเครื่องมือ ล้วนส่งผลต่อมิติที่เสร็จสมบูรณ์
ตัวอย่างเช่น ผู้ผลิตอาจระบุพิกัดความคลาดเคลื่อนของตำแหน่งที่เข้มงวดกว่าสำหรับรูยึดมากกว่าขอบเขตด้านนอกที่ไม่สามารถใช้งานได้ ในสถานการณ์ดังกล่าว CNC อาจถูกเก็บไว้สำหรับคุณสมบัติการติดตั้ง แม้ว่าขอบด้านนอกหลักจะถูกประมวลผลโดยการกดขอบก็ตาม
สำคัญ: ความแม่นยำในการวางตำแหน่งเครื่องไม่ควรสับสนกับความทนทานต่อชิ้นส่วน SMC ที่เสร็จสิ้นแล้ว เครื่อง CNC อาจวางตำแหน่งได้แม่นยำกว่าชิ้นส่วนที่ขึ้นรูปเองสามารถระบุตำแหน่งซ้ำๆ ในฟิกซ์เจอร์ได้
ควรเลือกเครื่องมือตัดสำหรับ SMC ตามประเภทการเสริมแรง ปริมาณใยแก้ว ความหนาของผนัง คุณภาพคมตัดที่ต้องการ และปริมาณการผลิต เครื่องมือคาร์ไบด์เป็นเรื่องปกติสำหรับการตัดเฉือนคอมโพสิต ในขณะที่โซลูชันแบบเคลือบหรือแบบเพชรสามารถประเมินได้เมื่อการสึกหรอจากการเสียดสีกลายเป็นตัวขับเคลื่อนต้นทุนหลัก
แทนที่จะระบุว่าต้องเปลี่ยนหัวกัดทุกครั้งหลังจากมีส่วนประกอบจำนวนคงที่ กลยุทธ์การผลิตที่เชื่อถือได้มากกว่าคือการตรวจสอบ:
- คุณภาพขอบสำเร็จรูป
- การดริฟท์มิติ
- โหลดแกนหมุน
- แรงตัด;
- การสั่นสะเทือนของเครื่องมือ
- ระยะการตัดสะสม
วิธีประมาณค่าแรงกดทริม
ไม่ควรเลือกแท่นตัดเล็มตามพื้นที่ที่คาดการณ์ไว้ของส่วนประกอบ SMC เส้นรอบวงการตัด ความหนาของผนัง พฤติกรรมของวัสดุ ปริมาณรู การจัดเรียงแม่พิมพ์ และคุณสมบัติต่างๆ ที่ถูกตัดพร้อมกันทั้งหมดส่งผลต่อภาระที่ต้องการหรือไม่
แรงตัดตามแนวคิด µ เส้นรอบวงตัดที่มีประสิทธิภาพ × ความหนาของวัสดุ × ความต้านทานแรงเฉือนที่มีประสิทธิภาพ × ปัจจัยด้านความปลอดภัยในกระบวนการการเลือกแท่นพิมพ์ควรพิจารณาขนาดแม่พิมพ์ แสงกลางวัน ระยะชัก ขนาดหมอนข้าง การโหลดที่อยู่ตรงกลาง ความเร็วเข้าใกล้ ความเร็วกลับ พื้นที่อัตโนมัติ และขั้นตอนการผลิตที่ต้องการ
เมื่อขออุปกรณ์ ผู้ผลิตควรจัดเตรียมเกรด SMC การเขียนแบบชิ้นส่วนหรือแบบจำลอง 3 มิติ ความหนา เส้นรอบวงตัดแต่งที่สมบูรณ์ ขนาดรูและช่องเปิด ค่าเผื่อเป้าหมาย ปริมาณต่อปี และรอบเวลาเป้าหมาย
3. รอบเวลา ปริมาณงาน และ ROI
ข้อได้เปรียบทางเศรษฐกิจที่แข็งแกร่งที่สุดของ CNC คือความมุ่งมั่นที่ค่อนข้างต่ำในการใช้เครื่องมือเฉพาะ ข้อได้เปรียบทางเศรษฐกิจที่แข็งแกร่งที่สุดของการตัดขอบแบบกดคือความสามารถในการประมวลผลรูปทรงที่มั่นคงได้อย่างรวดเร็วเมื่อแม่พิมพ์ได้รับการพัฒนา
พิจารณาองค์ประกอบ SMC สมมุติสองส่วน ชิ้นส่วน A ผลิตที่ 4,000 หน่วยต่อปี และมีการเปลี่ยนแปลงการออกแบบทุกๆ สองสามเดือน ส่วนที่ B เป็นแผงยานยนต์ที่ผลิตได้ที่ 100,000 ชิ้นต่อปี โดยมีการออกแบบที่มั่นคงและสายการผลิตที่เข้มงวด
แม้ว่าส่วนประกอบทั้งสองจะสามารถประมวลผลทางเทคนิคโดยใช้วิธีใดวิธีหนึ่งได้ แต่ความต้องการทางเศรษฐกิจของส่วนประกอบทั้งสองนั้นแตกต่างกันมาก
| สภาพการผลิต | กระบวนการมักจะคุ้มค่ากับการประเมินก่อน |
| ชิ้นส่วนต้นแบบ | CNC |
| การแก้ไข CAD บ่อยครั้ง | CNC |
| หลากหลายรูปแบบในบรรทัดเดียว | CNC |
| รูปร่างหลายแกนที่ซับซ้อน | การตัดแต่ง CNC / หุ่นยนต์ |
| การผลิตจำนวนมากมีเสถียรภาพ | ตัดแต่งกด |
| ใช้เวลาแทคท์สั้นมาก | ตัดแต่งกด |
| สูง volume with several critical machined features | ไฮบริดกด CNC |
คำนวณปริมาณจุดคุ้มทุนแทนการคาดเดา
ไม่มีปริมาณสากลต่อปีที่ผู้ผลิตทุกรายควรเปลี่ยนจาก CNC มาเป็นเครื่องตัดแต่ง การตัดสินใจควรคำนวณตามองค์ประกอบที่แท้จริง
ปริมาณคุ้มทุน = การลงทุนด้านเครื่องมือตัดแต่งเพิ่มเติม ۞ (ต้นทุน CNC ต่อชิ้นส่วน − ต้นทุนการตัดเฉือนต่อชิ้นส่วน)ตัวอย่างภาพประกอบเท่านั้น:
บริษัทแห่งหนึ่งประมาณการว่าเครื่องมือตัดแต่งเฉพาะนั้นต้องใช้เงินลงทุนเริ่มแรกมากกว่า 70,000 เหรียญสหรัฐมากกว่าอุปกรณ์ติดตั้ง CNC ต้นทุนการตัดแต่ง CNC ที่คำนวณได้คือ 6.00 เหรียญสหรัฐฯ ต่อส่วนประกอบ ในขณะที่การตัดขอบแบบอัตโนมัติอยู่ที่ประมาณ 2.50 เหรียญสหรัฐฯ ต่อส่วนประกอบ
ประหยัดต่อชิ้นส่วน = US$3.50
ปริมาณคุ้มทุนอย่างง่าย = 70,000 เหรียญสหรัฐ ۞ 3.50 เหรียญสหรัฐ = ส่วนประกอบ 20,000 ชิ้น .
นี่ไม่ได้หมายความว่า 20,000 ชิ้นส่วนถือเป็นกฎเกณฑ์ของอุตสาหกรรม เปลี่ยนต้นทุนเครื่องมือ อัตราแรงงาน ปริมาณการใช้เครื่องตัด การใช้งานเครื่องจักร อัตราของเสีย อายุการใช้งานของผลิตภัณฑ์ หรือความต้องการแทค และผลลัพธ์จะเปลี่ยนแปลงทันที
การคำนวณ ROI ที่เหมาะสมควรรวมถึงค่าเสื่อมราคาของอุปกรณ์ อุปกรณ์ติดตั้งหรือแม่พิมพ์ ค่าแรงทางตรง วัสดุสิ้นเปลือง การดูดฝุ่น การตรวจสอบ เศษซาก การบำรุงรักษา เวลาหยุดทำงาน ระบบอัตโนมัติ และจำนวนปีที่คาดหวังที่ส่วนประกอบจะยังคงอยู่ในการผลิต
4. ข้อพิจารณาเกี่ยวกับระบบอัตโนมัติ การบำรุงรักษา และความปลอดภัย
เซลล์การผลิต CNC และ Trim-Press สามารถทำงานได้ทั้งด้วยการขนถ่ายด้วยหุ่นยนต์ แต่การออกแบบเซลล์แตกต่างกัน
เซลล์ตัดแต่ง CNC อาจรวมถึงหุ่นยนต์หกแกนหรือเครื่องแมชชีนนิ่งเซ็นเตอร์แบบหลายแกน การระบุฟิกซ์เจอร์ การวางตำแหน่งด้วยเลเซอร์หรือการมองเห็น การเปลี่ยนเครื่องมืออัตโนมัติ การตรวจสอบโหลดสปินเดิล การตรวจจับการแตกหักของเครื่องมือ การป้องกันแบบปิด และระบบดูดฝุ่น
การจัดการฝุ่นสมควรได้รับความสนใจเป็นพิเศษเมื่อตัดเฉือน SMC ที่เสริมใยแก้ว เซลล์แบบปิดและระบบสกัดที่เหมาะสมสามารถช่วยควบคุมเศษวัสดุจากการตัดเฉือนในอากาศ ในขณะเดียวกันก็ลดการปนเปื้อนของตัวนำ ฟิกซ์เจอร์ เซ็นเซอร์ และอุปกรณ์การผลิตอื่นๆ
เซลล์ทริมเพรสอาจรวมถึง:
- การถ่ายโอนหุ่นยนต์จากสถานีปั้น
- การวางแนวชิ้นส่วนหรือสถานีทำความเย็น
- แม่พิมพ์ตัดแต่งและเครื่องอัดไฮดรอลิก
- การแยกเศษ;
- การตรวจสอบชิ้นส่วนสำเร็จรูป
- การปฏิเสธส่วนประกอบที่ไม่เป็นไปตามข้อกำหนดโดยอัตโนมัติ
การบำรุงรักษายังส่งผลต่อปริมาณงานจริงด้วย ระบบ CNC จำเป็นต้องมีการตรวจสอบเครื่องตัด การบำรุงรักษาสปินเดิล การตรวจสอบฟิกซ์เจอร์ การบำรุงรักษาระบบการสกัด และการตรวจสอบพื้นผิวการระบุตำแหน่ง เครื่องทริมเพรสจำเป็นต้องมีการตรวจสอบคมตัด รางนำ ระบบไฮดรอลิก เซ็นเซอร์ การหล่อลื่น การจัดตำแหน่งแม่พิมพ์ และระบบป้องกัน
สำหรับการติดตั้งในประเทศสหรัฐอเมริกา แผนผังอุปกรณ์ควรคำนึงถึงข้อกำหนดในการป้องกันเครื่องจักรที่เกี่ยวข้องและขั้นตอนการควบคุมพลังงานที่เป็นอันตราย ขั้นตอนการล็อก/แท็กเอาท์มีความสำคัญอย่างยิ่งในระหว่างการบำรุงรักษา การเปลี่ยนเครื่องมือ การบริการแม่พิมพ์ การแก้ไขปัญหา หรืองานอื่นๆ ที่จัดเก็บพลังงานไฮดรอลิก ไฟฟ้า นิวแมติก หรือเครื่องกลอาจทำให้เกิดอันตรายได้
5. เมื่อกลยุทธ์ ไฮบริด CNC Trim Press สมเหตุสมผล
ผู้ผลิตไม่จำเป็นต้องเลือกเทคโนโลยีใดเทคโนโลยีหนึ่งโดยเฉพาะเสมอไป ในโปรแกรม SMC หลายๆ โปรแกรม วิธีการแบบไฮบริดจะให้ความสมดุลระหว่างรอบเวลาและความยืดหยุ่นที่ดีกว่า
กลยุทธ์ที่ 1: Trim Press ก่อน CNC Finish ที่สอง
เครื่องตัดแต่งจะลบเส้นรอบวงที่มั่นคง ช่องเปิดขนาดใหญ่ และแฟลชหลักออกในรอบสั้นๆ จากนั้น CNC จะตัดเฉือนเฉพาะรูยึดที่แม่นยำ รูปทรงเฉพาะจุด หรือคุณสมบัติที่ไม่สามารถรวมเข้ากับแม่พิมพ์ตัดแต่งได้อย่างง่ายดาย
ซึ่งจะทำให้การใช้เครื่องจักร CNC สั้นลง ในขณะเดียวกันก็หลีกเลี่ยงแม่พิมพ์ที่ซับซ้อนโดยไม่จำเป็น
กลยุทธ์ที่ 2: CNC ระหว่างการเปิดตัว Trim Press หลังจากหยุดการออกแบบ
ในระหว่างการผลิตต้นแบบและการผลิตนำร่อง CNC จะจัดการการดำเนินการตัดแต่งทั้งหมด ผู้ผลิตสามารถแก้ไขโปรแกรมการตัดได้เมื่อวิศวกรแก้ไขโมเดล CAD
หลังจากที่ส่วนประกอบผ่านคุณสมบัติและรูปทรงคงที่แล้ว ก็สามารถใช้แม่พิมพ์สำหรับตัดแต่งโดยเฉพาะสำหรับการผลิตจำนวนมากได้
กลยุทธ์นี้ช่วยหลีกเลี่ยงการลงทุนด้านเครื่องมือจำนวนมากในขณะที่ส่วนประกอบยังคงเปลี่ยนแปลงอยู่
ภาพประกอบสถานการณ์แผงยานยนต์
พิจารณาแผงด้านนอกของรถบรรทุก SMC ที่ต้องมีการตัดขอบ ช่องระบายอากาศขนาดใหญ่สี่ช่อง และรูสำหรับติดตั้งหกช่อง
ในระหว่างการผลิตนำร่อง CNC อาจมีคุณสมบัติทั้งหมดครบถ้วน เนื่องจากมีปริมาณการผลิตต่อปีต่ำและคาดว่าจะมีการแก้ไขแบบร่างหลายครั้ง เมื่อการผลิตเพิ่มขึ้น ปริมณฑลและช่องระบายอากาศสามารถถ่ายโอนไปยังแท่นตัดได้ ในขณะที่ CNC ยังคงอยู่สำหรับรูยึด
ผลลัพธ์ไม่จำเป็นต้องเป็นเครื่องจักรที่มีการลงทุนต่ำที่สุด แต่อาจเป็นระบบการผลิตโดยรวมที่ดีกว่า: เวลาการตัดเฉือน CNC ที่สั้นลง กำลังการผลิต CNC ที่พร้อมใช้งานมากขึ้น ขนาดที่สำคัญที่ควบคุมได้ และการตัดแต่งปริมาณสูงที่รวดเร็วยิ่งขึ้น
6. วิธีเลือกระหว่าง CNC Trimming และ Trim Press
ก่อนที่จะเลือกอุปกรณ์ ผู้ผลิตควรตอบคำถามต่อไปนี้:
| ปัจจัยการตัดสินใจ | คำถามทางวิศวกรรม |
| ปริมาณประจำปี | ในแต่ละปีจะต้องผลิตชิ้นส่วนที่ผ่านการรับรองจำนวนกี่ชิ้น? |
| อายุการใช้งานของโปรแกรม | ส่วนประกอบจะยังคงอยู่ในการผลิตกี่ปี? |
| วุฒิภาวะของการออกแบบ | รูปทรงเรขาคณิตค้างอยู่หรือยังคงคาดว่าจะมีการแก้ไขอยู่ |
| เรขาคณิตของชิ้นส่วน | เส้นทางการตัดเป็นระนาบ โค้ง หรือสามมิติทั้งหมด |
| ปริมาณคุณลักษณะ | ต้องมีรู ช่อง หน้าต่าง และช่องเจาะจำนวนเท่าใด |
| ความอดทน | มิติใดที่ควบคุมการประกอบหรือคุณสมบัติจริง ๆ |
| แท็คไทม์ | สามารถตัดแต่งได้กี่วินาที? |
| คุณภาพพื้นผิว | ขอบตัดจะมองเห็น เชื่อม ทาสี ปิดผนึก หรือซ่อนไว้หรือไม่? |
| หลากหลาย | เซลล์จะผลิตส่วนเดียวหรือหลายส่วนที่เกี่ยวข้องกัน? |
| ระบบอัตโนมัติ | การจัดการจะเป็นแบบแมนนวล กึ่งอัตโนมัติ หรือแบบหุ่นยนต์ทั้งหมด? |
CNC จะพิจารณาอย่างดีที่สุดเมื่อความยืดหยุ่น รูปทรงที่ซับซ้อน และการเปลี่ยนแปลงทางวิศวกรรมมีอิทธิพลเหนือ
Trim Press การพิจารณาจะดีที่สุดเมื่อรูปทรงมีเสถียรภาพและแท็คไทม์ที่สั้นซึ่งมีความสำคัญอย่างยิ่งต่อการผลิตจำนวนมาก
Hybrid มูลค่าการประเมินเมื่อต้องรวมปริมาณการผลิตสูงเข้ากับคุณสมบัติรองที่ซับซ้อนหรือมีความแม่นยำสูงหลายอย่าง
คำถามที่พบบ่อย: CNC Trimming กับ Trim Press สำหรับชิ้นส่วน SMC
หารือเกี่ยวกับข้อกำหนดการตัดแต่ง SMC ของคุณกับ PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. ให้บริการโซลูชั่นเครื่องอัดไฮดรอลิกและอุปกรณ์การผลิตสำหรับการใช้งานด้านการผลิตของ SMC
หากคุณกำลังประเมินแท่นตัดสำหรับส่วนประกอบ SMC ที่มีอยู่ หรือเปรียบเทียบการตัดขอบด้วยเครื่องจักร CNC การตัดสินใจเกี่ยวกับอุปกรณ์ควรเริ่มต้นด้วยชิ้นส่วน แทนที่จะใช้น้ำหนักกดเพียงอย่างเดียว
สำหรับการประเมินทางวิศวกรรมเบื้องต้น ให้เตรียมข้อมูลต่อไปนี้:
- การวาดภาพ 2 มิติหรือแบบจำลองชิ้นส่วน 3 มิติ
- ข้อมูลจำเพาะของวัสดุ SMC
- ความหนาของผนังที่ระบุและสูงสุด
- เส้นรอบวง รู และช่องเปิดที่ต้องการ
- ความคลาดเคลื่อนมิติวิกฤต
- ปริมาณการผลิตต่อปี
- รอบเวลาเป้าหมาย
- การจัดการแบบแมนนวลหรือแบบหุ่นยนต์ตามแผน
จากพารามิเตอร์เหล่านี้ PengdaHZ สามารถหารือเกี่ยวกับความสามารถในการกดที่เหมาะสม แนวคิดเครื่องมือ การกำหนดค่าเซลล์การผลิต ข้อกำหนดด้านระบบอัตโนมัติ และอุปกรณ์ตัดแต่งเฉพาะสามารถให้ข้อได้เปรียบทางเศรษฐกิจสำหรับโปรแกรมการผลิต SMC ของคุณได้หรือไม่
ติดต่อ PengdaHZ เพื่อขอการตัด SMC เบื้องต้นและการประเมินการอัดไฮดรอลิกสำหรับส่วนประกอบของคุณ